
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
在华银盛压铸我们不承诺“我们交期多快”,只做一件事:把三段里的工作日拆到天,标清每一段的前置条件与责任方,再给一张六种延期原因的归因表。用它来排项目,比问一句“最快多久”有用得多。
一、先看一张排程表长什么样
把交期当结果看,永远只是猜。把它当排程看,每一段都能算出前置条件。
阶段 | 标准天数 | 前置条件 | 主要责任方 |
DFM 评审 | 2 到 3 天 | 图纸冻结(含 STEP 与二维图)、外观等级与表面处理明确 | 客户 + 工厂工程 |
模具设计与加工 | 10 到 15 天 | 模具方案确认、模具款与合同 | 工厂 |
试模与首件检测 | 1 到 2 天 | 素材确认、试模排机 | 工厂 |
打样确认 | 5 到 7 天 | 首件报告、封样确认、装配验证 | 客户 + 工厂 |
试产与参数固化 | 3 到 5 天 | 封样通过、包装方案确定 | 工厂 |
量产 | 按排产窗口 | 订单确认、表面处理产能锁定 | 双方 |
二、开模段:15 到 20 天里到底在做什么
这段时间不是“加工”两个字能概括的。拆开看,四个动作串在一起,前一个卡住,后一个就停。
动作 | 天数 | 产出 | 卡住的常见原因 |
DFM 与浇排方案 | 2 到 3 天 | 可制造性意见、浇口与排气方案 | 客户图纸未冻结,边评审边改 |
模具结构设计 | 2 到 3 天 | 分型、滑块、顶出、冷却布置 | 外观等级未定,分型面反复挪 |
模架与型腔加工 | 8 到 12 天 | 型腔、型芯、滑块、镶件 | 钢材到货延迟、精度件排产紧 |
合模与试模 | 1 到 2 天 | 首件、试模报告 | 试模机台排不上 |
所以想把开模周期压短,正确的做法不是催加工,是把前两段的前置条件提前准备完,并且一次给全。
同样是“开模”,结构不同,加工段的天数差别很大。这也是为什么两家报的周期对不上,却都算真实。
模具结构 | 加工段天数 | 差异来源 |
平面分型、无滑块、单腔 | 6 到 9 天 | 只需型腔、型芯与顶出 |
两腔、一个滑块、常规外观 | 10 到 13 天 | 多一套滑块与合模检测 |
多滑块、深腔、高光面 | 14 到 20 天 | 慢走丝、多次抛光、合模反复研配 |
三、开模段的三个前置条件,缺一个就停在那
这三件事看着都是客户侧的小事,实际是开模能不能按时启动的开关。
前置条件 | 具体到哪一步才算完成 | 没完成的后果 |
图纸冻结 | STEP 与二维图版本一致,关键尺寸与公差标注完整,外观面有明确等级 | 评审反复,开模后改结构 |
材质与表面处理确认 | 锌合金或铝合金已定,表面处理路线与颜色已定 | 模具结构按错材质设计,浇排全改 |
商务确认 | 模具方案、价格、付款与产权条款签字 | 设计做完不开工,模房排期让给别家 |
四、打样段:5 到 7 天,出的是“能不能做”的答案
打样不是“做几个给你看看”。这 5 到 7 天要交付的是四样东西,缺一样,量产阶段就会补课。
交付物 | 内容 | 用途 |
首件检测报告 | 关键尺寸实测值、与图纸公差的对比 | 判断模具是否需要修 |
外观封样 | 至少三种状态的封样(素材、处理后、成品) | 量产验收的比对基准 |
装配验证 | 与对手件的配合、装配力、间隙 | 判断结构是否需要微调 |
试模记录 | 工艺参数、缺陷位置、处理方式 | 量产的起点参数 |
五、量产段:交期是按排产窗口排出来的
量产交期不是“每天能做多少件”的除法。压铸是连续生产,一次开机、一次换模、一次清炉都有固定时间,订单的颗粒度决定这些固定时间被摊到多少件上。
因素 | 对交期的影响 | 说明 |
订单颗粒度 | 单批 3000 套起,批量越小换模越频繁 | 换模一次占机数小时,小批多次会挤占有效机时 |
排产窗口 | 按周排,急单插在换模间隙 | 插单会推后其他订单,不是免费资源 |
模具状态 | 新模前几批需调整,老模需维护 | 寿命后期节拍下降 |
表面处理产能 | 外发环节按合作方排期 | 这一段的产能不由压铸厂单独决定 |
旺季叠加 | 同期订单集中,产能被先到者锁住 | 提前锁产能比临时催单有效 |
按一台机一个月算,有效机时的损失是可以列出来的。这张表也是判断一家工厂“排不排得出来”的依据。
机时去向 | 算例(小时/月) | 说明 |
日历机时 | 720 | 30 天 × 24 小时,假设两班连续 |
计划维护与保养 | 20 到 30 | 模具保养、机台点检 |
换模 | 40 到 80 | 按每月 10 到 20 次、每次 4 小时 |
试模与打样 | 20 到 40 | 新品项目集中时更高 |
外观件降速 | 30 到 60 | 为控制外观与变形,周期通常高于结构件 |
实际可交付机时 | 约 550 到 610 | 这才是排产的基数 |
六、六种延期原因的归因表
延期能归因,才谈得上预防。下表按发生频次排序,可以拿去复盘。
原因 | 征兆 | 责任方 | 预防动作 |
图纸反复变更 | 开模后仍有结构改动,模房停工等确认 | 客户 | 冻结版本,变更走变更单并重新排期 |
封样迟迟不批 | 样品做好两周,颜色还在挑 | 客户 | 打样阶段就定判定条件与判定人 |
模具返修 | 试模件关键尺寸超差,需重新加工 | 工厂 | DFM 与浇排前置,首件必测 |
外发排不上 | 压铸件做完,表面处理在等排期 | 双方 | 旺季提前锁外发产能,按周对齐 |
插单挤占 | 交期突然后移,理由是“有个急单” | 双方 | 合同写清插单规则与优先级 |
包装与物流 | 货做好,包装材料未到 | 客户 + 工厂 | 包装方案在试产阶段一并确认 |
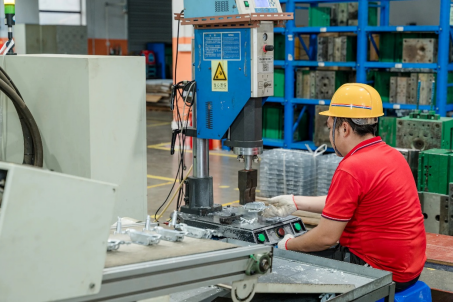
压铸生产现场:同一台机换模一次占几小时,订单颗粒度直接决定交期能不能排得开
七、插单与旺季:把不确定的部分写成规则
旺季是所有压铸厂的共同压力。这个时期的交期表现,靠的不是承诺,是规则。
规则至少写三条:老客户与长单的优先级、插单的加急费用与对其他订单的影响、以及不可抗力(限电、原料断供、外发厂环保整改)发生时的通知时限。
对采购方来说,最实用的一条是提前锁产能:把未来三个月的需求量按周给到工厂,让它把机时预留在排产表上。预留不产生费用,但会让你的订单在旺季里排在“有排产记录”的那一列。
八、双厂布局能解决的与不能解决的
华银盛在惠州与越南各有一个厂区,这件事在交期上的价值要说清,不能夸大。
能解决 | 不能解决 |
旺季主厂排满时,备份产能可承接部分订单 | 不能把周期压到物理极限以下,机时不可压缩 |
关税与产地切换需求,可由另一厂区承接 | 不能替代客户的封样与图纸冻结 |
单一厂区设备检修时的阶段性补量 | 两个厂区不混算产能,报价与判定口径需分别确认 |
九、华银盛的交期口径:哪些能写进合同,哪些只能按项目确认
把交期拆清楚,是为了让承诺可执行。我们愿意写进合同的是标准窗口,不愿意写死的是每个项目的实际交付日。
项目 | 口径 | 备注 |
开模周期 | 15 到 20 天 | 不含试模修模、表面处理与量产排产 |
打样 | 5 到 7 天 | 出首件报告与封样,含一次调整 |
量产 | 按排产窗口确认 | 以订单确认与封样通过为起点 |
产能 | 惠州日产能 50 万件、月产能最高 600 万件(以 10 台压铸机满负荷排产计);越南日 20 万件作备份 | 两厂不混算 |
设备 | 78 台专业设备,含 10 台力劲压铸机、24 台 CNC 与全套检测设备 | 试模与首件检测同园区完成 |
起订量 | 年 3 万套起、单批 3000 套起 | 低于此量换模成本摊不动,交期也更难排 |
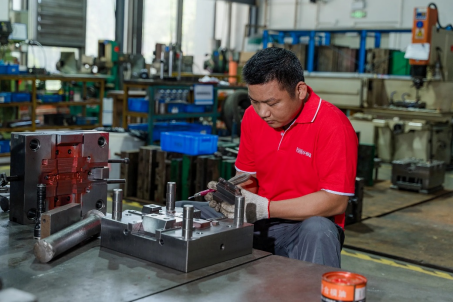
模房:开模周期能不能守住,取决于前两段的设计决策有没有一次做对
两条边界写在前面。第一,超过 400 吨机型的件不接,机台与模具不匹配,交期无从排起。第二,旺季插单不接口头加急,只能按排产规则处理;答应得越快,实际交付越不可控。
十、把项目交期排出来,客户侧先做四件事
这四件事做完,交期的不确定性会少一大半,而且不花一分钱。
1. 第一件,把图纸冻结成一个版本,标注清楚哪些尺寸是关键尺寸,哪些是参考尺寸。
2. 第二件,把材质与表面处理路线在开模前定下来,包括颜色与外观等级,别留“到时候再说”。
3. 第三件,把封样的判定条件提前写好:光源、角度、比对面、判定人,四样缺一样就会拖。
4. 第四件,把未来三个月的需求量按周给到工厂,锁住排产窗口,不要等到缺货才下单。
十一、常见问题
问:压铸件从开模到量产,最快多久?
答:按标准排程,开模 15 到 20 天、打样 5 到 7 天、试产 3 到 5 天,加上客户确认时间,通常四到六周。复杂模具、外观件、需要多轮封样的情况会更长。任何“两周出货”的说法,都要问清是从哪一步开始算。
问:为什么开模周期有的报 15 天,有的报 30 天?
答:口径不同。15 到 20 天通常指 DFM 完成后到试模出件;30 天可能含 DFM、试模修模、首件检测与一次改模。另外模具复杂度差别很大,多滑块、深腔、外观面要求高的模,加工时间本来就长。
问:交期能不能写进合同,附违约金?
答:标准窗口可以写,比如开模 20 天内完成试模。实际交付日建议写成“以封样通过后 N 天”,把客户侧确认时间排除在外。违约金条款要对称:客户侧的图纸变更、封样延迟导致顺延,也应写进去。
问:旺季交期为什么普遍延长?
答:因为机时是刚性资源。旺季订单集中,换模次数增加,每次换模占机数小时,有效产能下降。另外表面处理是外发环节,产能同样被挤占。提前锁产能比临时加急有效。
问:越南厂能不能缩短交期?
答:它的定位是备份与产地切换,不是加速器。主厂排满时,部分订单可分流到越南厂,但要考虑物流时间、判定口径对齐与客户对产地的要求。两个厂区产能不混算,报价也要分开看。
问:压铸工厂说排得出来,怎么判断是不是在硬撑?
答:看三处。一是愿不愿意给你看两周排产表与当前在制量;二是问清你这个件占用哪台机、换模时间多少;三是问旺季同期还有哪些订单在排。三处都能答,说明排产是真的;只回答“没问题”的,交期风险高。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服