
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
连接器屏蔽外壳压铸定制,先看三件事:壁厚够不够、腔体连不连续、接地面平不平。这三项过不了,价格再便宜也装不上板。华银盛用锌合金或铝合金压铸屏蔽外壳,薄壁 1.2 mm 级,常规公差 ±0.02–0.05 mm 按图纸控。
一、你的项目适不适合用压铸
先看自己的结构落在哪一档:壁厚、腔体复杂程度、一年用量。三条对上了就适合压铸,对不上,换个工艺反而省钱。
你的情况 | 判断 | 原因 |
壁厚 1.2 mm 以上,带隔筋或多腔体 | 适合压铸 | 一次成型,省掉几件拼焊和后续装配 |
0.2–0.3 mm 的薄片,形状简单 | 适合冲压 | 压铸做不到这么薄,硬做报废率很高 |
年用量几万套,能连续下单 | 适合压铸 | 模具费摊得开,单件成本才降得下来 |
一年几百套,还在试产 | 先谈清楚 | 模具费摊不下来,单件会很贵 |
400 吨以上的大件、整机总成 | 不在范围内 | 设备吨位不够,我们也不做总成装配 |
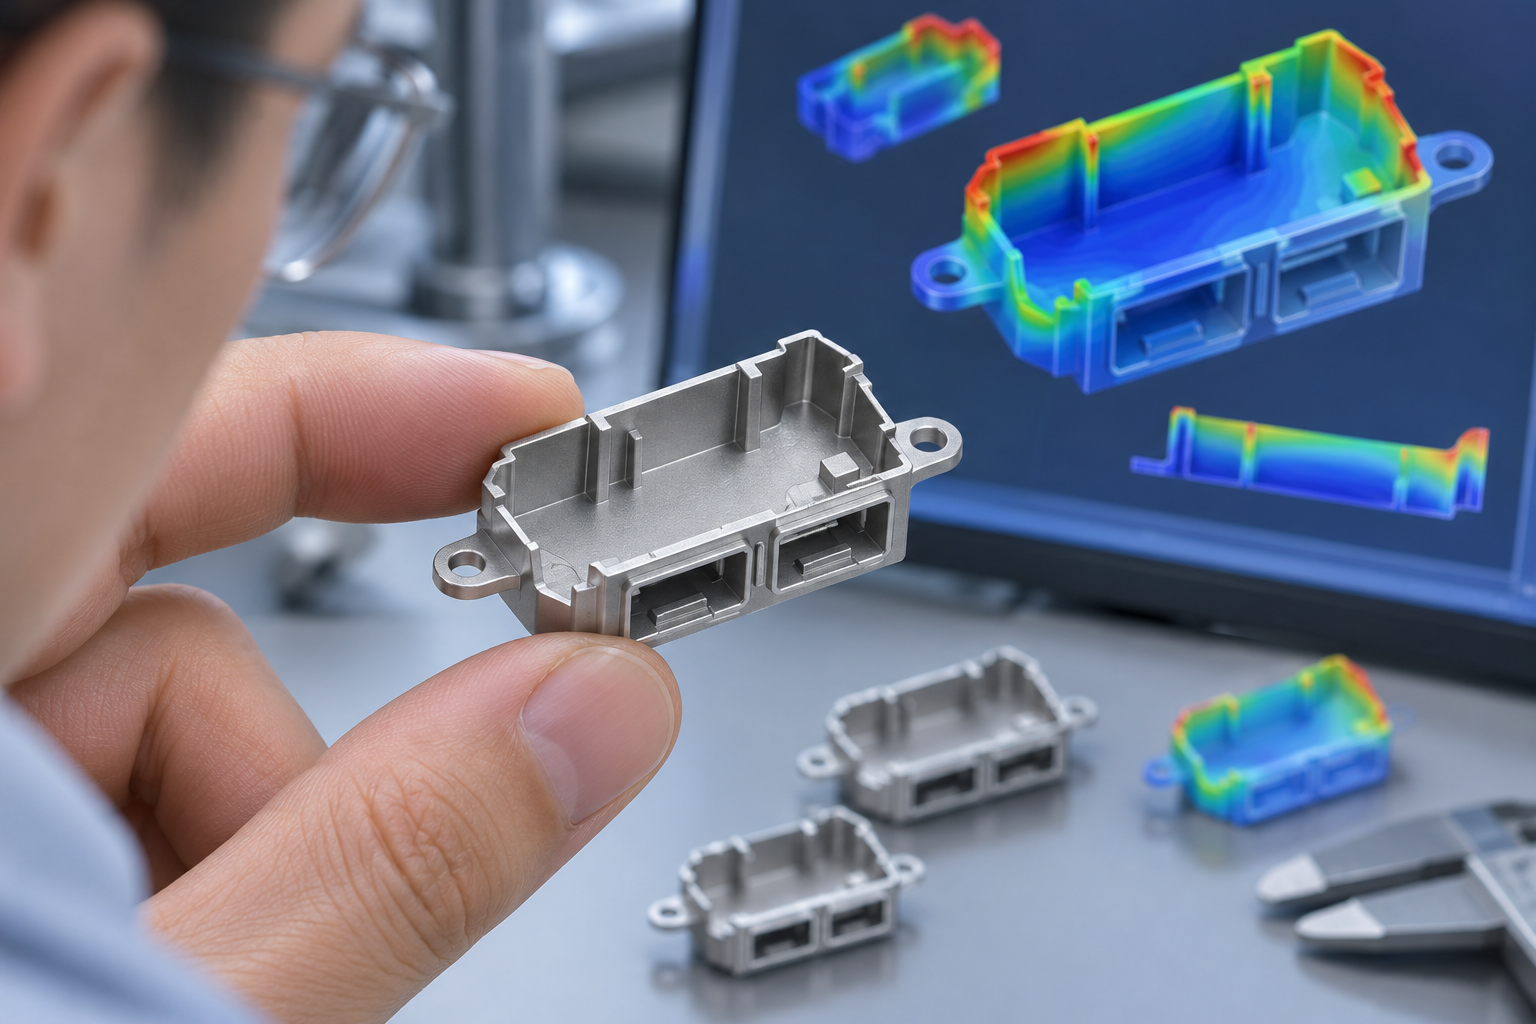
中间地带最常见:壁厚 0.8–1.2 mm 之间、腔体又比较深。这种没有统一答案,要先用模流软件模拟金属流进去的顺序,看能不能填满、哪里会包气,再决定走压铸还是改冲压。
二、屏蔽外壳是什么,装在哪
说白了,它就是套在连接器外面的一个金属壳子,干三件事:把电磁干扰挡在外面,或者挡在壳里不让它跑出去;把连接器在电路板上的位置定住;给干扰留一条通到地的路,也就是接地。
做法两种。屏蔽框加屏蔽盖,两件扣在一起,装配方便、腔体可以做深,坏了只换盖;一体成型的腔体少一道装配,配合更稳,但模具难做,壁厚也下不去。腔体里面用隔筋分格,相当于给不同信号分房间,免得互相串。
材质上锌合金用得最多:流动性好,薄壁也能填满,铸出来就能直接接地,不用再补导电处理。要减重、要散热才换铝合金,代价是接触面通常得做导电氧化或导电涂层。常见牌号是 Zamak 3、Zamak 5 和 ADC12 一类,具体用哪个按图纸定,换牌号要客户确认。
行业 | 常见零件 | 他们在意什么 |
消费电子 | Type-C、HDMI 连接器屏蔽壳,板对板屏蔽框,主板屏蔽盖,无线充屏蔽腔 | 薄壁能不能做,外观一致不一致 |
通讯与网络 | 光模块外壳,路由器屏蔽腔,网口连接器屏蔽壳,基站连接器外壳 | 腔体有没有砂眼,接地通不通 |
汽车电子 | 车规连接器屏蔽壳,传感器屏蔽罩,域控制器屏蔽框,摄像头模组支架 | 体系文件齐不齐,批次查不查得到 |
工控与仪器 | 工控连接器外壳,仪器屏蔽腔,测试治具屏蔽件,驱动器壳体 | 尺寸稳不稳,品种多批量小 |
智能家居 | 门锁主板屏蔽罩,摄像头模组屏蔽壳,网关连接器外壳 | 盐雾过不过,几年后会不会氧化 |
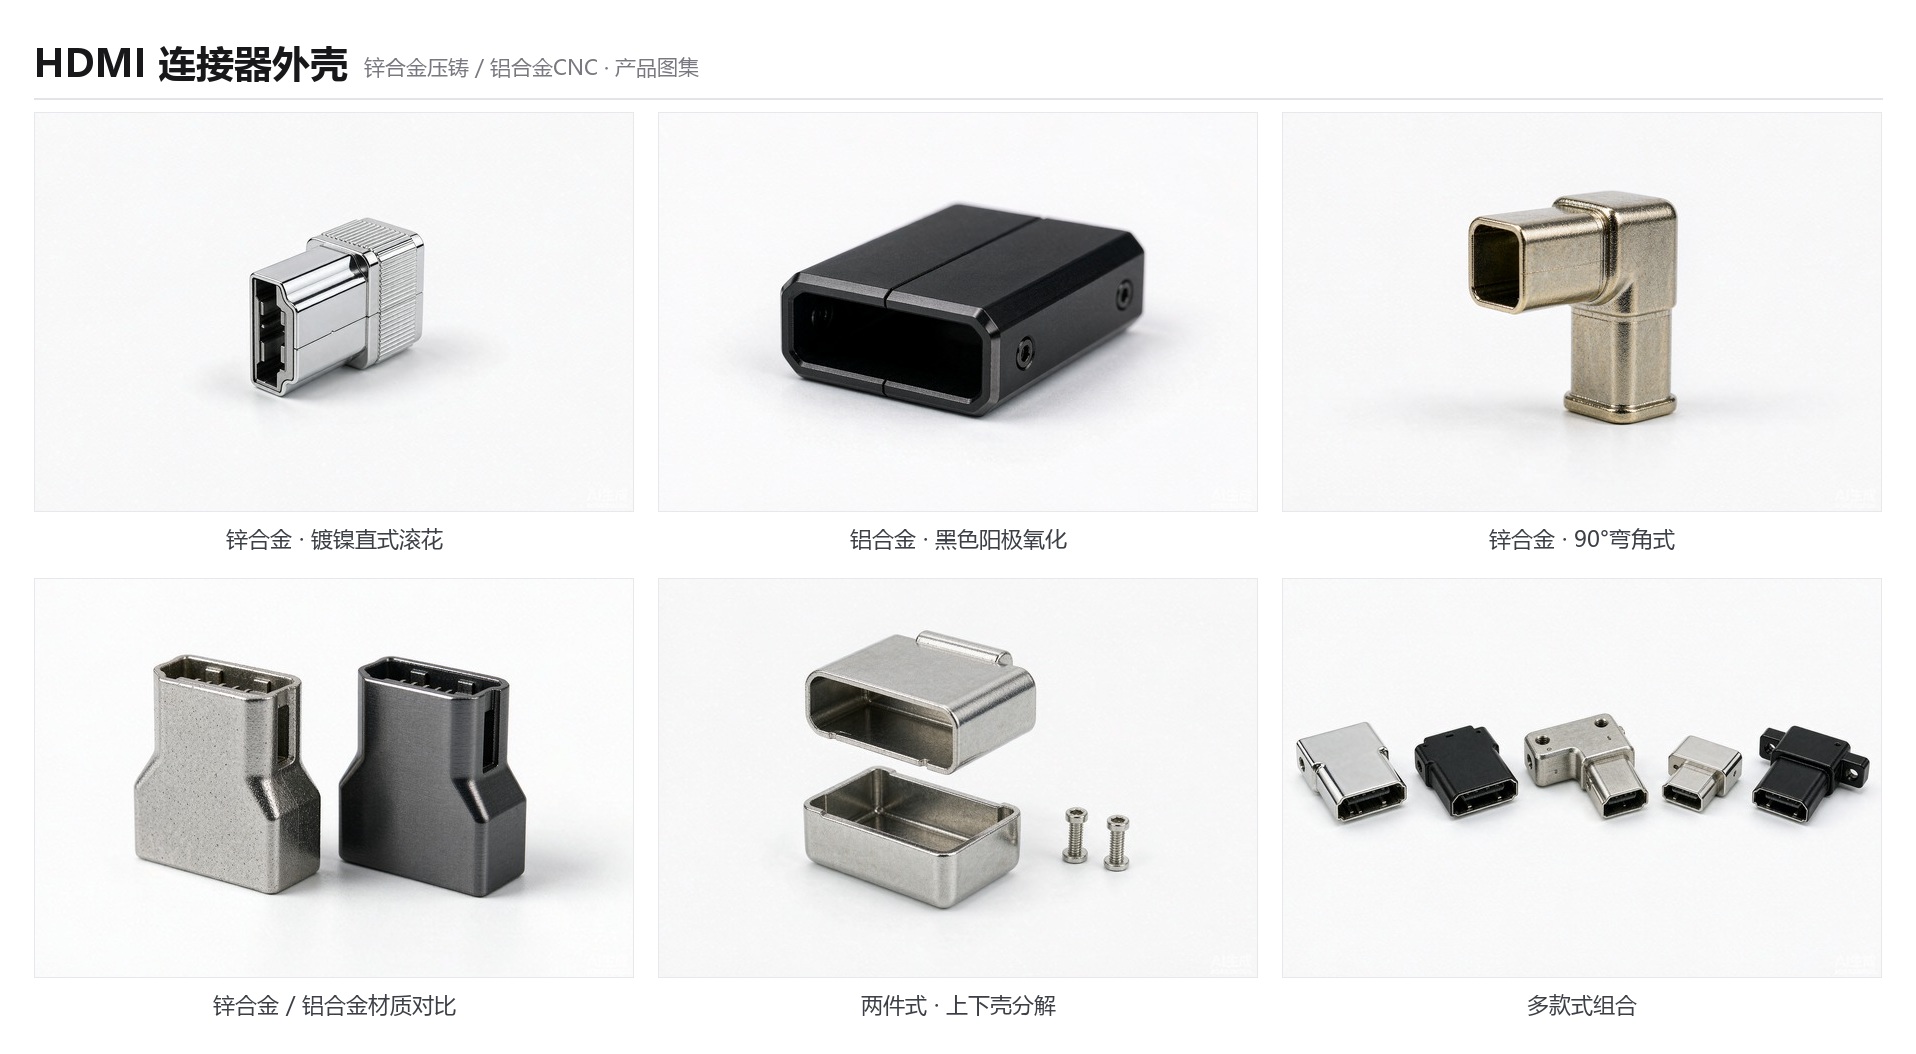
消费电子是华银盛的主攻方向,配套的行业方案在官网消费电子行业页;结构接近通讯类腔体件的项目,判断逻辑可以直接拿来用。
三、采购最该盯的三件事
验收单上通常写了一大堆尺寸和外观要求,但真正让产线停下来的,往往是下面三件。这三件事最好在图纸阶段就问清楚,等量产再提,改的都是模具。
第一件:装得上吗
装不上通常是三种原因:底板翘了、腔体位置偏了、边缘有毛刺。翘曲多来自壁厚不匀,位置偏多来自模温升高,毛刺来自合模面磨损。三种都能在巡检里提前看到,关键是有没有设管控上下限,而不是等出货全检。
第二件:焊得住、接得通吗
焊接看底板平不平,差一点就局部虚焊;接地看接触面的镀层厚度和平整度,薄了或氧化,接触电阻就上去了。图纸上常只写“接触良好”,等于没写,要写成可测的:平面度给基准和测法,接地面给镀层厚度和测点。
第三件:这批和上批一样吗
单件不贵,不一致的代价反而大:装配要调、焊接参数要重试、售后要分析。问题一般出在模温变化、模具磨损、表面处理批次差异三处,对应动作是巡检记录、模具保养履历和同批同线同封样。
问题 | 怎么看出来 | 常见原因 | 怎么防 |
变形 | 底板一按就翘,回流焊后局部虚焊 | 壁厚不匀、顶出受力偏、开模后冷得太快 | 壁厚做匀、加筋,顶针对称布,首件测平面度留封样 |
气孔缩孔 | 腔壁或接地面有小孔,镀完起泡 | 局部太厚补不到料,空气排不出去 | 浇口排气按模流定,厚的地方改薄或加筋,关键面抽检探伤 |
披锋毛刺 | 分型面和孔边有飞边,装不进去 | 合模面磨损、锁模力不够、镶件缝隙大 | 合模面定期保养,去毛刺单列工序,目检加手感 |
拉伤 | 腔壁有竖痕,深腔底部发白 | 脱模斜度不够,型腔没抛到位,模温低 | 内腔 1.5°、外壁 1° 斜度,型腔抛到镜面,模温机控温 |
尺寸漂移 | 头几百件合格,后面越做越松 | 模温升高、模具磨损、料温波动 | 关键尺寸 30 分钟一巡,设管控上下限,超了停机调 |
色差、镀层不良 | 同批颜色不齐,露底,局部发暗 | 前处理没洗净,镀液波动,脱模剂残留 | 同批同线同封样,色差仪按批抽,来料全检加附着力抽测 |
这六类里,最容易被漏掉的是平面度和接触电阻。它们不在常规尺寸表里,图纸上又常常写得含糊,等到整机做电磁兼容测试才发现屏蔽不连续,那时候模具已经开出去几个月了。同类问题的成因拆解写在官网压铸件常见缺陷一文里,逻辑是通的。
四、工程师改图能省的钱
开模前改图基本不花钱,开模后再改就是改模具。下面八条按评审时被提到的频率排,前四条几乎每张图都会说。
现在的画法 | 建议改成 | 省在哪 |
底板做到 2.5 mm 厚 | 减到 1.5–1.8 mm,背面加十字筋 | 缩孔和平面度返修都会少 |
隔筋和底板一样厚,根部是直角 | 筋根加 R0.5 圆角,筋顶减薄 0.1–0.2 mm | 金属流得顺,缺料和拉伤少,抛光省工 |
深腔直上直下,深度超过宽度的三倍 | 内腔加 1.5° 斜度,腔底加 R1 圆角 | 拉伤和粘模少,模具修得少 |
内腔尖角 R0.2 | 统一放大到 R0.5 以上 | 不容易开裂,试模改模次数少 |
接地弹片直接压成 0.6 mm 薄片 | 做 1.2 mm 基座,弹片用 CNC 成形或后装 | 不断片,筛选和返工省掉 |
螺钉柱孤立,柱底一大块厚料 | 柱底加筋,柱壁控在 1.2–1.5 mm | 缩孔和滑牙少 |
合模线、顶针位落在看得见的面 | 挪到背面或非外观面 | 外观返修和镀层不良都少 |
屏蔽盖和框直接对插,没有导向 | 加 0.05–0.1 mm 导向角和定位筋 | 装配不用反复调,配合不良少 |
这几条不能一起用。腔越多、壁越薄,压射的窗口越窄,改完要重新跑一遍模流,评审时把互相打架的项标出来,比开模后返工省得多。
最后一条常被当成装配的事,其实是结构的事:压铸件有脱模斜度,两件一对插,没有导向就会啃边,啃完镀层就破,接地也跟着断。
五、老板要算的三笔账
同一张图,两家报价差一倍不奇怪,差的是下面六个变量。这里只说钱花在哪,不给具体数字。
变量 | 影响在哪 | 怎么省 |
材质 | 铝的料价和熔炼能耗比锌高,加工余量也不一样 | 按强度和重量定,别为省料钱换材质 |
壁厚与腔体 | 越薄、腔越多,压射和模温窗口越窄,全检比例跟着涨 | 壁厚做匀,去掉不必要的深腔和隔筋 |
模具穴数 | 1 穴改 2–4 穴,模具费上去,单件下来 | 按年用量算分摊,一年 3 万套以上再考虑 |
表面处理 | 镀什么、镀多厚、挂镀还是滚镀、外观全检还是抽检,后道成本差在这里 | 非外观面降等级,接触面单独标要求 |
公差与全检 | 要做 CPK 的尺寸越多,检测工时和报废越高 | 只对配合、接地尺寸做 CPK,其余抽检 |
批量与包装 | 批量大,模具摊得薄;包装形态影响人工和物流 | 按线边用量分批提,少一次搬运 |
模具费和交期怎么算
模具是一次性投入,摊到每件上差很多:一年 3 万套,一套模具用几年,每件摊下来很薄;一年几千套,同样的模具费摊到每件就翻好几倍。所以比价要比“模具费加三年单件成本”。交期则要拆三段:开模 15–20 天(自有模具部从设计到试模,不含试模修模和表面处理),打样 5–7 天,之后才是量产排产。
六、华银盛能做到什么程度
下面这些是区间,不是规格书。同一个“±0.02–0.05 mm”,落到你的腔体上具体多少,要看结构和模具;最后一列写的是怎么确认,不是承诺。表里的 CPK 是看批量稳不稳的指标,要求越高,检测工时越长。
项目 | 能做到 | 怎么确认 |
材质 | 锌合金、铝合金都能做,牌号按图纸来 | 按图纸确认 |
外形尺寸 | 400 吨以下冷室压铸机(吨位指锁模力)覆盖的中小件,力劲机 10 台 | 按图纸确认 |
壁厚 | 薄壁 1.2 mm 级;壁厚尽量做匀,局部加厚要评估缩孔 | 以项目验证为准 |
关键公差 | 常规 ±0.02–0.05 mm;关键配合尺寸可做 CPK | 按图纸确认,试模后复核 |
表面处理 | 镀锡、镀镍、镀锌钝化、电泳、烤漆、喷粉、PVD、镭雕、丝印;外观面走涂装 | 按图纸确认 |
批量 | 年 3 万套起、单批 3000 套起;惠州厂 50 万件/日,按 10 台压铸机满负荷算 | 按项目排程确认 |
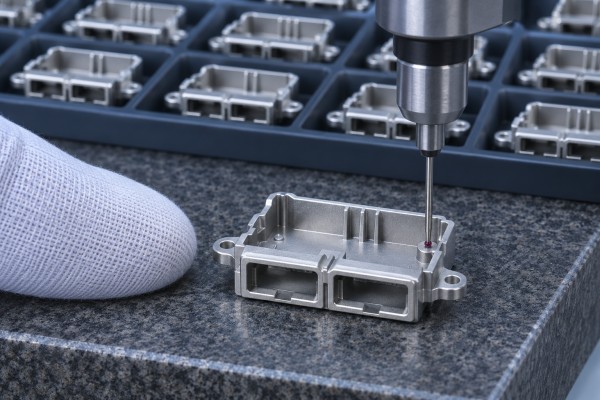
检测 | 三坐标、二次元、投影仪、膜厚仪、色差仪、盐雾箱,按项目配 | 按项目要求 |
屏蔽与接地 | 腔体连续、接地面平整、镀层厚度可控;整机屏蔽效果按客户 EMC 测试判定 | 以项目验证为准 |
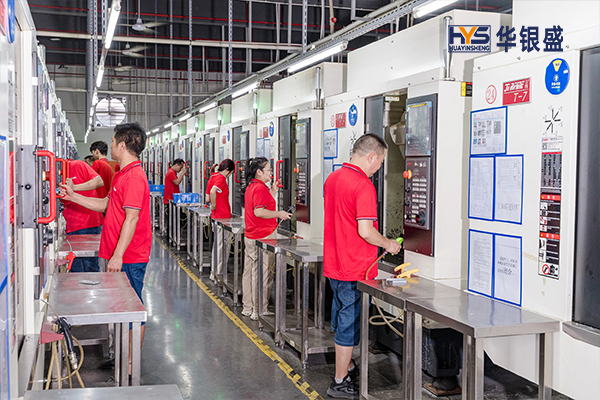
产能这块容易混:50 万件/日、600 万件/月说的是惠州厂,按 10 台压铸机满负荷排;越南是 20 万件/日,作用是产能备份和产地切换,两个数别放在一句话里用。同属主攻品类的还有消费电子精密外观件和打印机精密配件,用的是一套质控节点。
七、从图纸到出货,八道工序各管什么
13 道 QC 落到屏蔽外壳这条线上,真正起作用的是八道工序里的八个动作。动作做不到位,后道全检再多也补不回来。
工序 | 这一步管什么 | 属于哪个阶段 |
图纸评估与 DFM | 看壁厚、脱模斜度、腔体通不通、接地面平不平,出一份 DFM 报告 | 开模前 |
模具设计制造 | 模流确认金属从哪进、哪里包气,试模首件做全尺寸 | 首件 |
压铸 | 关键尺寸和外观 30 分钟一巡,参数和判定一起留档 | 过程巡检 |
去毛刺与抛光 | 分型面、避让孔逐件目检加手感,毛刺不流到下道 | 后道 |
CNC 精加工 | 加工首件上三坐标,牙孔用通止规双检 | 后道 |
表面处理 | 驻厂 QC 做来料外观全检,膜厚、附着力、盐雾按批抽 | 表面处理来料 |
组装与包装 | 配对面和接地脚复检,防氧化包装,贴批次标识 | 出货前 |
出货 | 按 AQL 抽样标准抽检,炉号、机台、班次能反查 | 出货 |
第六道最容易出问题。屏蔽壳要镀锡或者镀镍,镀层薄了焊不上,厚了装配会干涉。华银盛没有自己的电镀线,做法是把活外发给持证供应商,同时派人驻在对方现场,来料全检、过程也看。这道工序单独拎出来当质控节点,原因就在这儿。
八、华银盛压铸优势介绍
1. 擅长的品类:连接器 EMI 屏蔽外壳是四大主攻品类之一,同线还做传感器与工业光学外壳、打印机精密配件、消费电子外观件。屏蔽件不是接一单算一单,参数是攒下来的。
2. 产能:惠州厂 50 万件/日、600 万件/月,按 10 台压铸机满负荷算。中大批量的单子不会被散单顶掉排产。
3. 开模:自有模具部,标准开模 15–20 天,打样 5–7 天。谈交期时把开模、打样、量产三段分开。
4. 公差:常规 ±0.02–0.05 mm 按图纸控,关键配合尺寸做 CPK。配不配得上,用数据说话,不靠试装。
5. 服务:来图来样做 OEM/ODM,图纸免费初评,出 DFM 建议,项目一对一跟到底。开模前就知道结构哪里要改。
6. 品控:13 道 QC、过程巡检、关键工序检测、批次追溯,首件全尺寸和材质报告能随货走。客户来审核,文件拿得出来。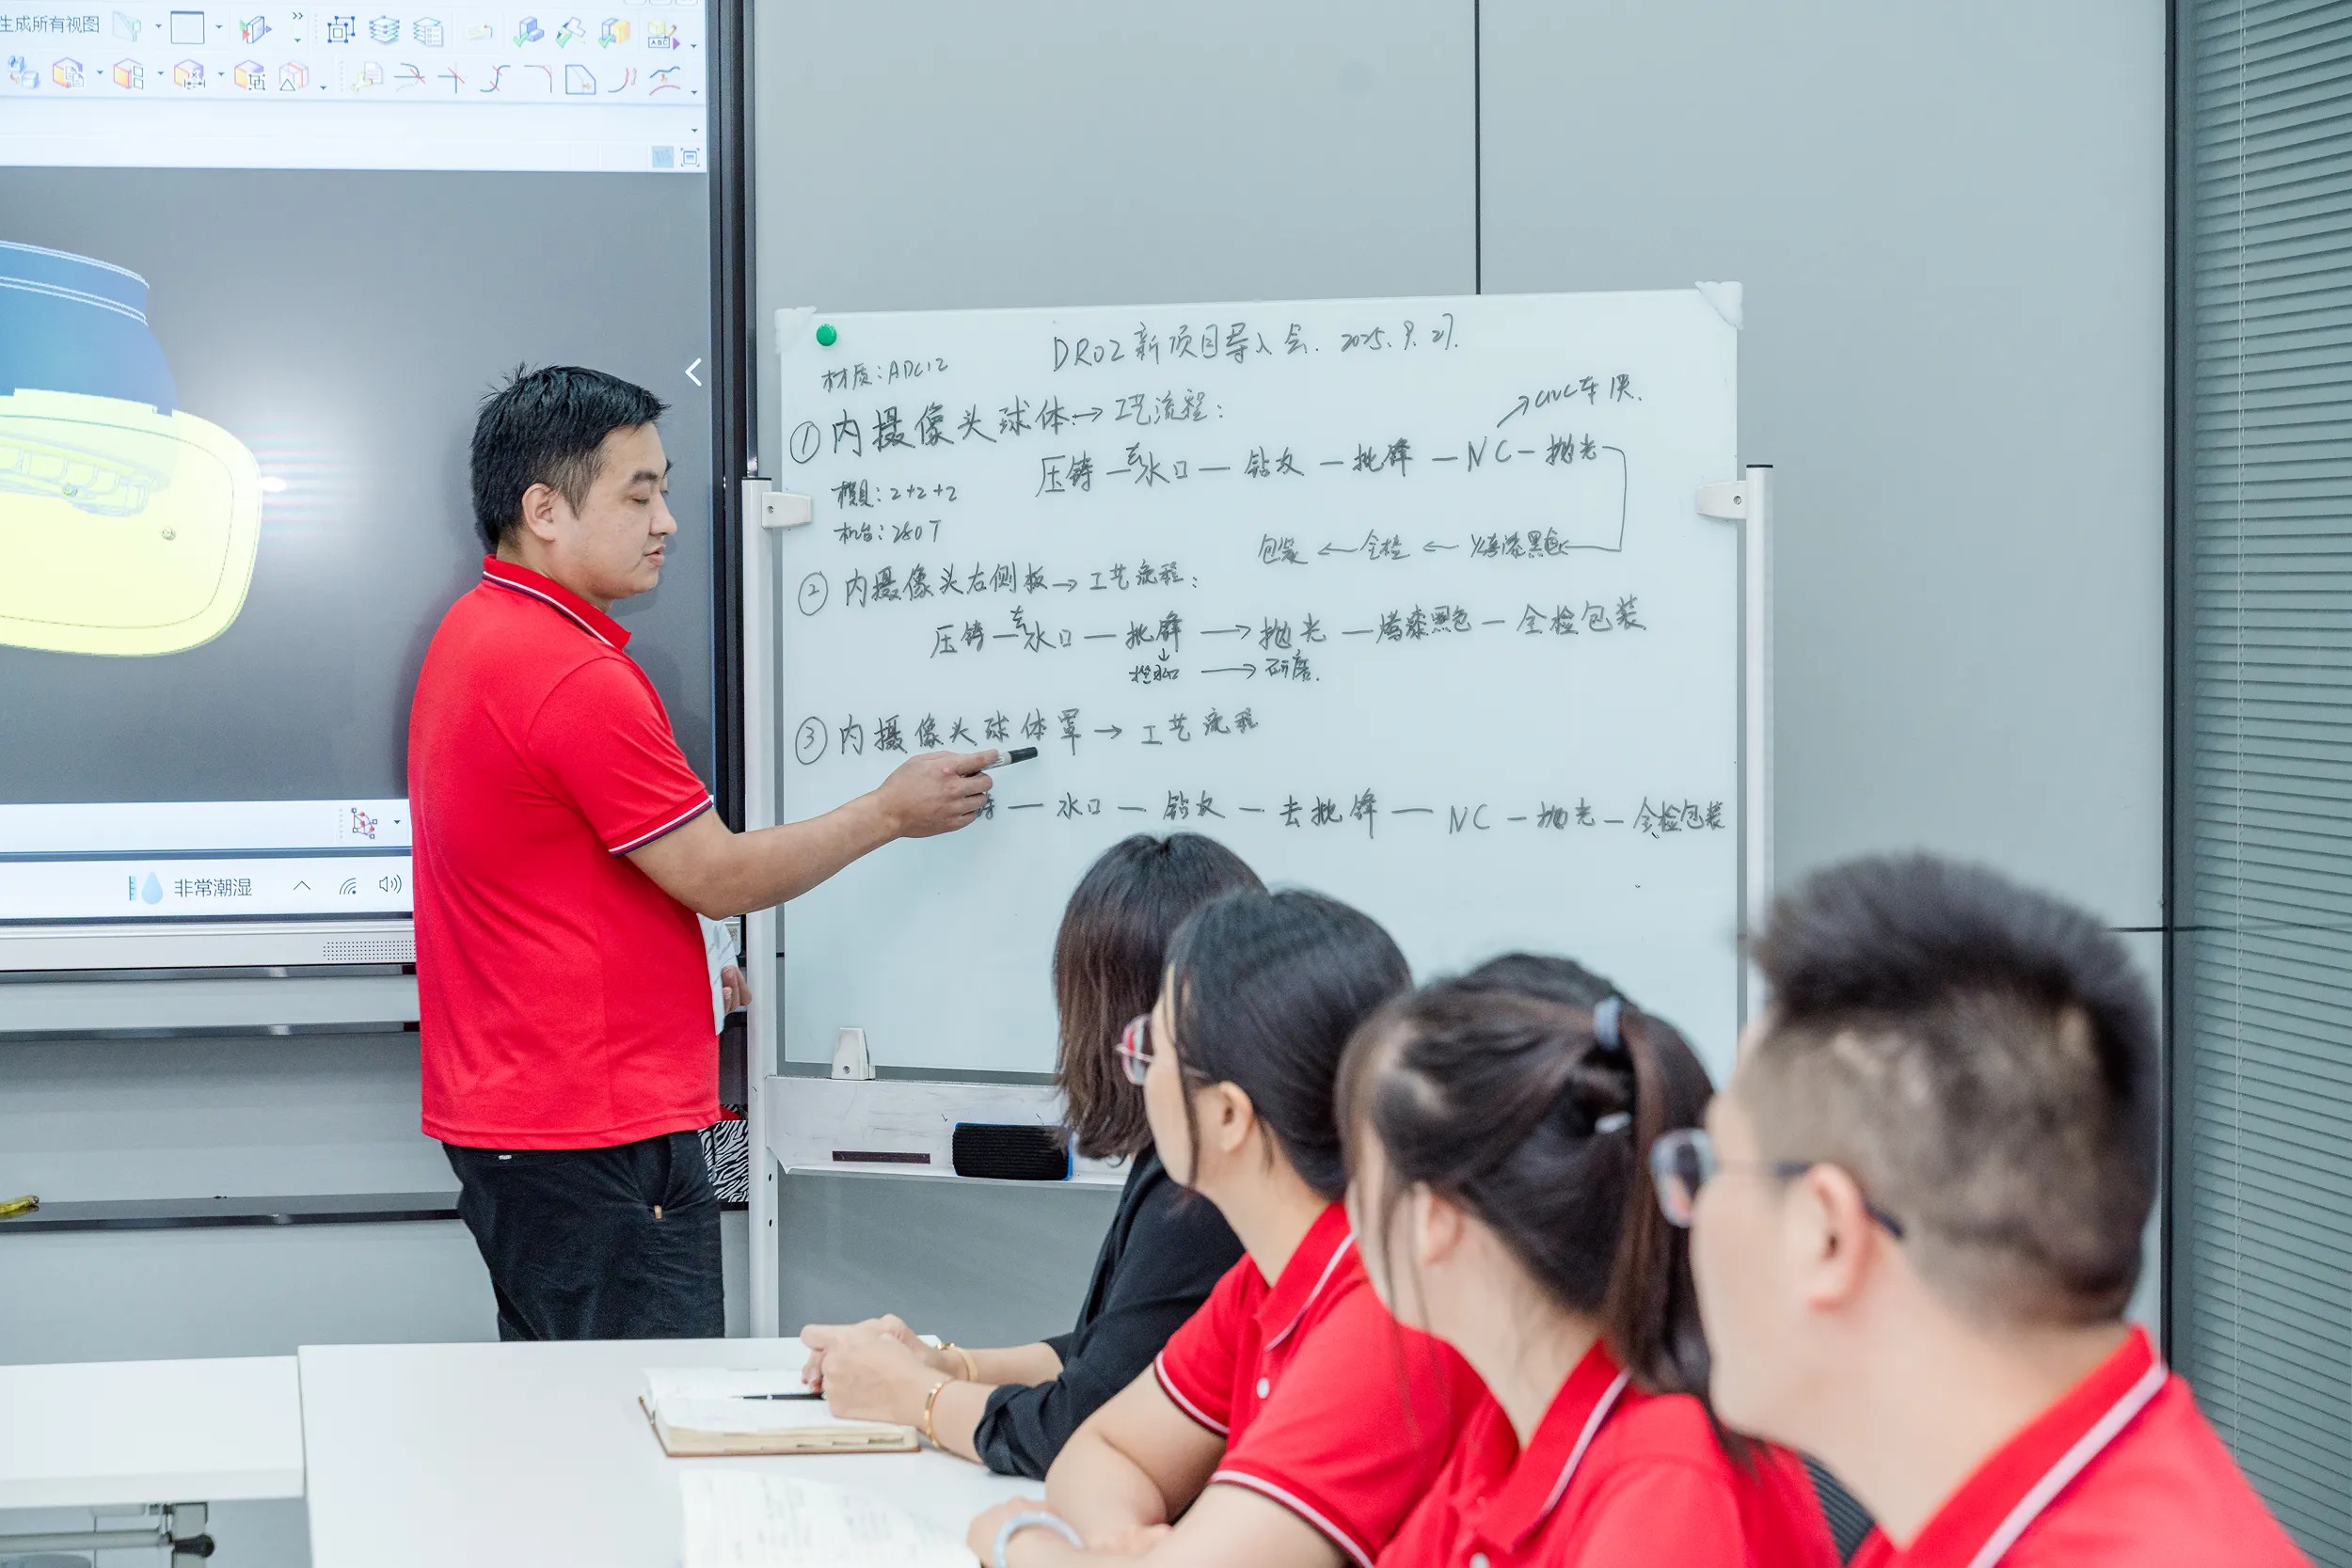
九、常见问题
屏蔽外壳用压铸还是冲压?
看壁厚。0.3 mm 以下的薄片只能冲压,压铸做不了;1.2 mm 以上、带隔筋或多腔体,压铸一次成型更划算。中间的先跑模流,看金属能不能填满再定。
锌合金和铝合金怎么选?
多数选锌合金,好成型,接地面不用另做导电处理。铝合金轻,但接触面通常要加导电氧化或导电涂层,多一道工序。按整机重量和盐雾要求定。
连接器外壳最薄能做到多少?
现在做到 1.2 mm 级。再薄要先看腔有多深、金属能不能填满,跑完模流才敢定。0.3 mm 那个量级不属于压铸,要改冲压或钣金。
屏蔽效果能到多少 dB?
单件报不了db。屏蔽是整机的事,腔体有没有断、接缝大不大、地通不通都算在里面,只能看整机 EMC 测试。我们能给的是尺寸、致密度和镀层数据。
表面处理一般做什么?
常见镀锡、镀镍、镀锌钝化:镀锡好焊,镀镍耐磨,钝化成本低。接触面按导电要求处理。外观面走涂装,喷砂只做前处理,阳极氧化不做外观面。
起订量和交期怎么算?
年 3 万套起、单批 3000 套起。开模 15–20 天,打样 5–7 天,量产排期另算。这 15–20 天不含试模修模和表面处理时间。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服