
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
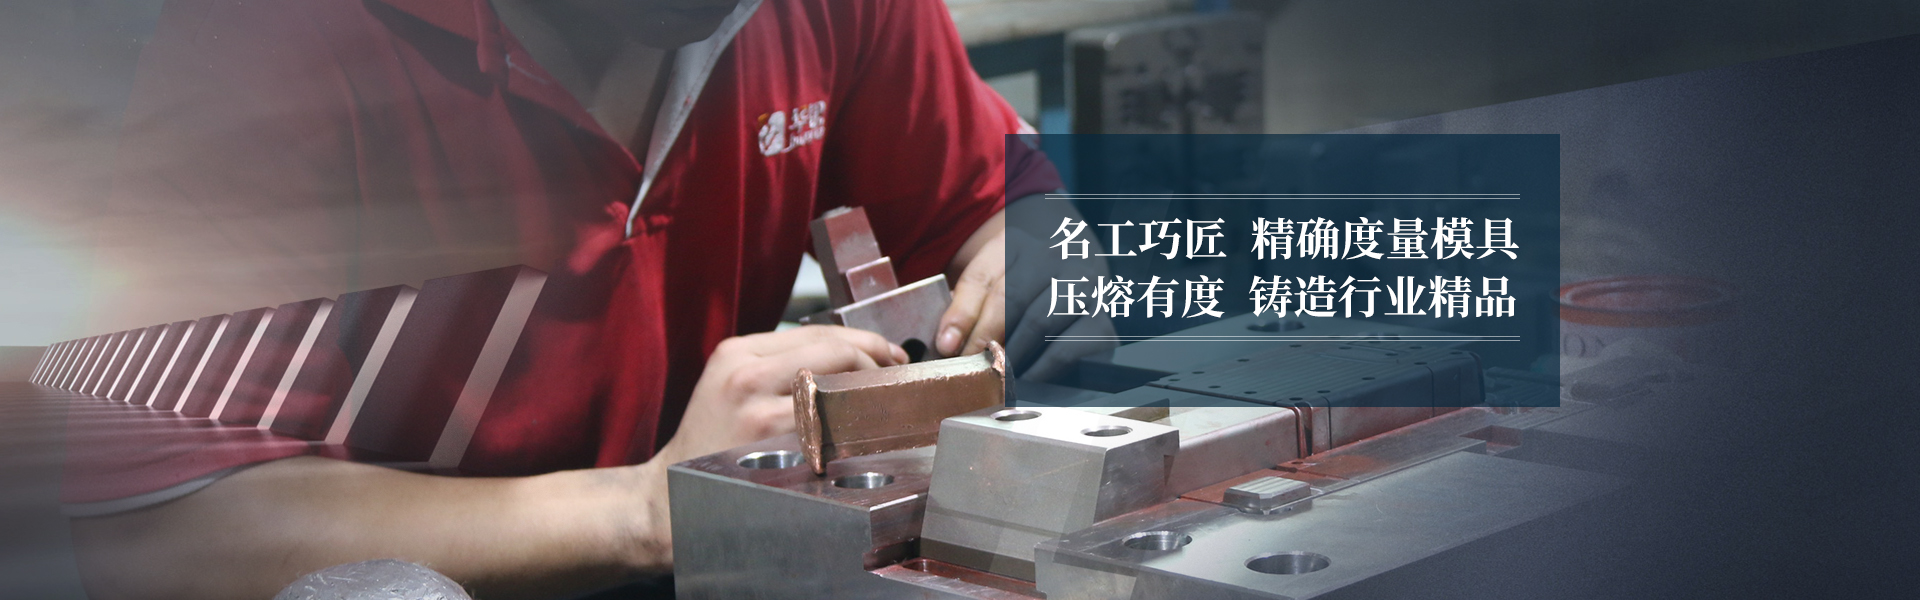
精密锌合金压铸外观件的品质不能只依靠最后一道表面处理解决,模具、压铸和后处理3个阶段都需要控制。冷隔、气孔、缩水、披锋等基材问题,可能在抛光或表面处理后进一步暴露。
产品壁厚、浇口位置、填充路径和工艺参数都会影响金属液充型状态。对于A级外观面,如果存在明显冷隔或流痕,后续表面处理未必能够完全遮盖。
因此华银盛压铸在精密外观件项目中,更适合从产品结构和模具阶段提前评估,而不是等成品出来后再通过抛光补救。
部分气孔在压铸毛坯阶段不明显,经过抛光或CNC后才暴露出来。对于高外观要求产品,需要根据实际用途评估排气、浇注系统和工艺条件。
局部壁厚过大容易形成热节,从而增加缩水风险。工程设计阶段优化壁厚,往往比模具完成后反复调整压铸参数更加有效。
分型线和披锋的位置会直接影响外观和后加工成本。设计阶段应该尽量避开重要外观面,同时考虑后续去披锋及抛光方式。
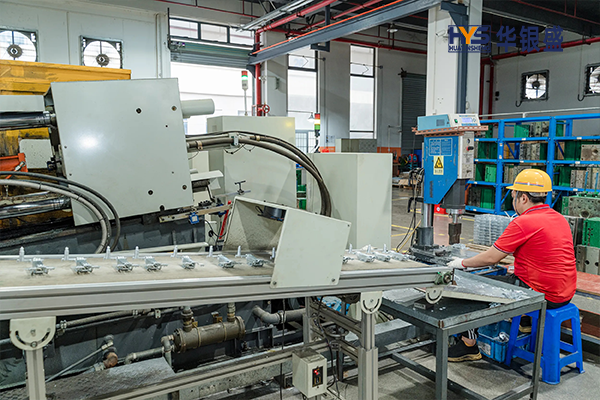
品牌产品通常存在主外观面、次外观面和隐藏面。如果所有位置按照同一外观标准生产,会增加不必要的制造成本。
因此客户提供3D文件时,最好同时明确A级面和重点外观区域。
对于无法完全用尺寸描述的外观缺陷,可以在量产前通过封样或限度样板建立双方共同认可的标准。
这对3C电子、箱包五金、小家电和个护产品尤其重要,可以减少大货阶段对“明显”“轻微”等主观描述产生争议。
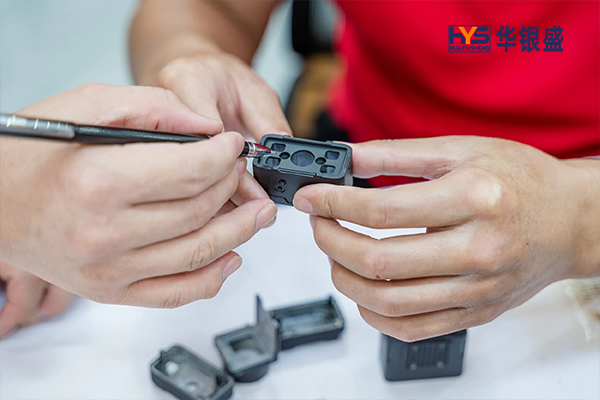
根据3D模型判断壁厚、圆角、分型线、浇口及容易形成热节的位置。
压铸前就要知道产品后续采用什么表面工艺,因为不同工艺对基材质量要求不同。
样品通过后建立封样,并把关键外观区域、允许缺陷和颜色要求纳入量产验收。
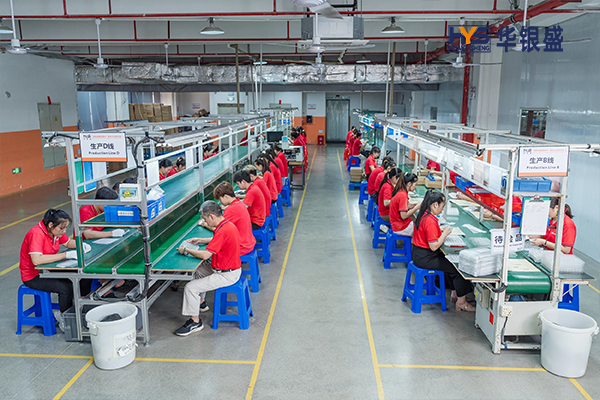
常见包括冷隔、气孔、缩水、披锋4类问题,原因需结合结构和工艺判断。
不能,明显气孔、冷隔或缩水应优先从模具和压铸阶段控制。
封样可以统一A级面、颜色和允许缺陷标准,降低批量验收争议。
有3C电子、箱包五金、小家电或个护精密外观件,可发送3D文件和表面要求给华银盛压铸评估。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服