
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
"锌合金压铸厂加工价格是多少?""定制一个压铸件要多少钱?""为什么这家报价比那家贵30%?"——这大概是每一个需要锌合金压铸定制的客户都会问的问题。
坦率地说,锌合金压铸件属于按图定价的定制产品,不存在统一的公开价格表。同一个外观尺寸的零件,因为公差要求、表面处理、订单批量的不同,单价可能差出几倍。但这并不意味着报价没有规律可循。
这篇文章,我们把锌合金压铸的报价构成拆开来、摊开讲,让你清楚知道每一分钱花在了哪里。看完之后,你不仅能看懂报价单,还能判断哪家工厂的报价更合理。
一份完整的锌合金压铸报价单,通常包含以下六个部分:
压铸件总成本 = 模具费 + 材料费 + 压铸加工费 + 后加工费 + 表面处理费 + 检测包装费
其中模具费为一次性投入,其余为单件费用
费用项 | 性质 | 占比参考 | 主要影响因素 |
模具费 | 一次性 | 10%-25% | 结构复杂度、穴数、钢材牌号 |
材料费 | 单件 | 15%-25% | 材料牌号、产品重量、利用率 |
压铸加工费 | 单件 | 15%-25% | 机台吨位、生产周期、复杂度 |
后加工费(CNC等) | 单件 | 10%-20% | 工序数量、精度要求、工时 |
表面处理费 | 单件 | 10%-20% | 工艺类型、面积、膜厚要求 |
检测包装费 | 单件 | 3%-8% | 检测标准、包装方式 |
下面逐一拆解每个费用项的计算逻辑。
模具费是压铸定制的第一笔投入,也是很多客户最关心的费用。模具费的高低主要取决于五个因素:
1. 抽芯与滑块数量。产品上的侧向孔、倒扣特征需要抽芯机构,每增加一处抽芯,模具成本上升。简单件可能只需要一个分型面,复杂件可能需要3-4个抽芯。
2. 镶件与分型复杂度。深腔、窄槽需要镶件拼合,加工和装配工时增加。结构越复杂,模具制造时间越长,费用越高。
3. 穴数。单穴模具最便宜,多穴模具费用成倍上升。但多穴模具产能更高,批量越大单件摊销越低。需要根据年需求量来测算最优穴数。
4. 模具钢材牌号。进口8407钢材比普通国产钢材贵30%-50%,但模具寿命可以从5万次提升到20万次。长期来看,用好的钢材反而更省钱。
5. 模具寿命预期。如果项目周期长、批量大,会选用更高牌号的模具钢,初始投入上升但单件摊销下降。
算一笔模具摊销的账
假设模具费3万元,模具寿命20万次,年需求10万件。那么单件模具摊销 = 3万 ÷ 20万 = 0.15元/件。如果用小厂模具,费用2万元但寿命仅5万次,年需求10万件需要每年重开2副模具,年模具成本 = 2万 × 2 = 4万元,单件摊销 = 0.4元/件——是前者的2.7倍。
这就是为什么"模具便宜的工厂"未必真的便宜。模具寿命短,中途重开模不仅多花钱,还要停产3-5天换模,损失远超模具价差。
锌合金压铸常用的材料牌号包括ZA-8、ZA-12、ZA-27等(数字代表铝含量百分比)。不同牌号的原材料价格有差异,但更关键的是产品重量——材料费 = 产品净重 × 材料单价 + 浇口料损耗。
浇口料和溢流槽的材料可以回炉重熔再利用,所以实际材料利用率通常在60%-80%之间。产品结构越紧凑、浇口设计越合理,材料利用率越高,单件材料成本越低。
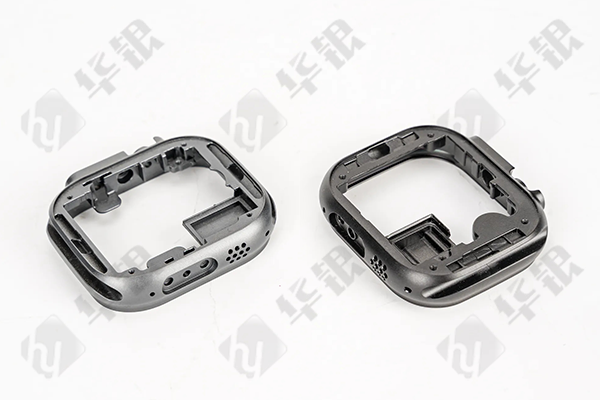
▲ 锌合金压铸手表外壳——材料选择和结构设计直接影响成本
华银盛压铸在DFM阶段就会优化浇口设计,在保证充填质量的前提下尽量减少浇口料用量,帮客户降低材料成本。这个细节往往能节省5%-10%的材料费。
压铸加工费的计算逻辑是:机台吨位 × 生产周期(模次/小时)× 单件工时。吨位越大,机台单价越高;产品越复杂,成型周期越长,单件工时越高。
以华银盛压铸为例,10台力劲压铸机吨位覆盖88T至400T。小型精密件(如连接器外壳)用88T-160T机型,单价较低;中型结构件(如工业相机外壳)用200T-300T机型;大型件用400T机型。
另外,自动化压铸生产线的效率远高于半自动或手动设备。华银盛压铸采用自动化生产线,在保证品质稳定性的同时,单件加工成本也更有竞争力。
压铸件的后加工主要包括CNC精加工、去毛刺、抛光等。其中CNC精加工是成本占比最高的后工序。
CNC加工费取决于三个因素:工序数量(铣削、钻孔、攻牙等每道工序都计工时)、加工难度(深腔、窄槽、薄壁夹持等会显著增加装夹次数和工时)、精度要求(公差带越窄,加工策略越复杂,检测成本同步上升)。
DFM降本的關鍵环节
很多客户不知道的是,后加工成本在DFM阶段就可以大幅优化。华银盛压铸的工程团队会在DFM报告中明确指出:哪些特征可以一次压铸成型(省去CNC工序)、哪些特征必须留给CNC精修、哪些公差可以适当放宽(不影响功能的前提下)。这个优化往往能降低10%-20%的后加工成本。
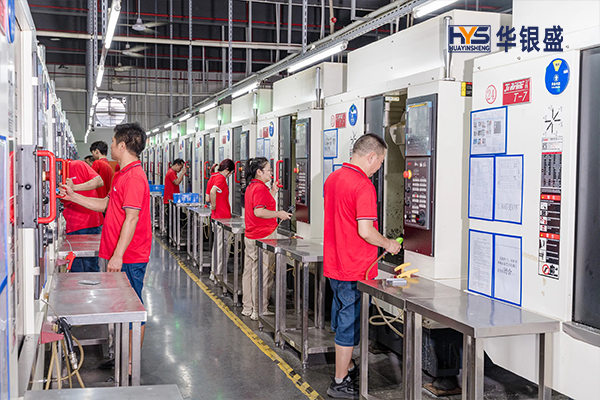
▲ 华银盛压铸配备24台CNC加工中心——压铸+CNC一站式完成,减少转运误差
表面处理是压铸件从"能用"变成"好看"的关键环节,不同工艺的价格差异很大:
工艺 | 价格区间 | 适用场景 | 关键检测项 |
电镀(铬/镍) | 中等偏高 | 外观高光件、耐腐蚀要求 | 盐雾48h+、膜厚≥8μm |
电泳 | 中等 | 工业产品、耐磨要求 | 膜厚、附着力 |
烤漆 | 中等 | 多色外观件 | 色差ΔE≤1.0、附着力 |
喷粉 | 中等偏低 | 大面积工业件 | 膜厚均匀性 |
PVD真空镀 | 高 | 高端外观件 | 膜厚、色差 |
喷砂/拉丝 | 低 | 质感处理 | 纹理一致性 |
华银盛压铸的表面处理由战略合作供应商执行,但品控团队全程跟进——派驻QC在供应商现场、来料100%外观检验+抽样性能测试(盐雾、膜厚、附着力、色差),回厂后再次全检。确保表面处理的品质与自营环节同一标准。
除了上述六大构成要素,还有四个"隐藏变量"会显著影响最终报价:
1. 订单批量。这是影响最大的变量。模具费是固定的,批量越大单件摊销越低。年起订3万套和30万套的单件价格可能相差30%-50%。这也是为什么华银盛压铸设定年起订量3万套的门槛——低于这个量,模具摊销太高,对客户不经济。
2. 交期松紧。常规交期(4-6周)和加急交期(2-3周)的价格不同。加急需要调整排产计划、增加班次,成本自然上升。
3. 品质要求。普通品质要求和汽车级品质要求(IATF 16949)的价格不同。汽车级要求更多的检测频次、更严格的公差控制、更完整的文件输出,这些都会增加成本。
4. 产地选择。华银盛压铸有惠州和越南两个工厂。越南工厂在应对关税方面有优势(如出口美国可规避25%关税),但物流成本略高。客户可以根据实际需求选择产地。
拿到报价单后,重点检查三个地方:
检查点1:模具费和单件费是否分项列明。正规工厂的报价单会清晰列出模具费(一次性)和单件费(含材料、压铸、CNC、表面处理各子项)。如果只给一个总价,不分项列示,要警惕是否有隐形收费。
检查点2:模具寿命是否写入报价单。模具寿命直接影响长期成本。如果报价单上没有注明模具寿命,后续可能面临中途重开模的额外支出。
检查点3:表面处理是否包含在报价中。有些工厂报价只含压铸和CNC,表面处理另计。华银盛压铸的报价单会分项列示所有费用,无隐形收费。
综合成本 vs 单价:不要只看表面数字
小厂报价可能比有体系的工厂低5%-10%,但综合成本往往更高。算三笔账:第一,模具寿命——进口钢材20万次 vs 普通钢材5万次,长期摊销成本差2-4倍;第二,品质成本——99.8%合格率 vs 90%合格率,返工和售后成本差距巨大;第三,交期成本——产品早上市一周,多赚的利润远超单价差异。
华银盛压铸服务小米、安克这些对成本极度敏感的客户,他们选择华银盛,正是因为综合性价比最优——不是单价最低,而是总拥有成本最低。
如果你需要获取锌合金压铸的准确报价,建议按以下步骤准备资料:
· 1.准备3D图纸(STEP/IGES格式)或实物样品
· 2.注明材料牌号(如不确定,工厂可建议)
· 3.注明表面处理要求(工艺、颜色、膜厚等)
· 4.注明年需求量(直接影响模具方案和报价)
· 5.注明目标交期
将以上资料发给华银盛压铸,工程团队会在数个工作日内完成DFM评估并出具报价单。这一步不收费,也不需要承诺下单。报价单会分项列示模具费、单件价(含各子项明细)、表面处理费和检测费,清晰透明。
理解报价构成,不是为了把价格压到最低,而是为了做出明智的决策——知道哪些成本是合理的、哪些可以优化、哪些看似便宜实则昂贵。这才是采购的专业素养。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服