
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
锌合金压铸件电镀起泡,第一嫌疑通常不是电镀槽,而是压铸件本体:皮下气孔、冷隔、脱模剂残留、水口位疏松。这些问题在前处理阶段被放大,镀层一封就鼓起来。把责任算在电镀厂头上,换三家也解决不了。
这件事在我们这里发生过太多次:客户拿着一批起泡的件找电镀厂,电镀厂把槽液全部换掉、挂具重新做,第二批照样起泡。最后把起泡位置磨开,底下是个孔洞,责任立刻清楚。
下面这套图谱,是我们内部处理表面不良时用的判断顺序。它不是标准文件,是一套能让你在三天内定位到责任段的方法。
一、先讲清楚一件事:电镀不是遮盖,是放大
很多设计端把电镀当成化妆,觉得毛坯上有点小瑕疵,镀一层就看不见了。实际正好相反。
电镀是一层几微米到二十几微米的金属膜,它严格复制基体的形状。基体上有个凹坑,镀层就凹进去;基体上有个气孔,镀层就在那个位置悬空。悬空的地方没有支撑,受热、受力、遇腐蚀介质,最先破。
所以锌合金压铸件的表面质量,在电镀环节没有修补余地,只有暴露与否的区别。
二、为什么锌合金比铝合金更娇气
同样是压铸件,锌合金电镀的难度明显高于铝合金。原因有三个,都跟材料本身有关。
原因一:锌是两性金属
锌既能和酸反应,也能和碱反应。这意味着前处理窗口很窄:除油要碱性,但碱性太强、时间太长,就会腐蚀基体;酸洗去氧化皮,酸浓度高一点、时间长一点,表层就过腐蚀。
过腐蚀的后果是表层变得疏松多孔,镀上去的膜没有牢固的附着面,起泡从这里开始。
原因二:压铸件是表皮致密、内部疏松的结构
压铸时金属液接触模壁迅速冷却,形成一层细晶致密层,厚度通常只有零点几毫米。往里走,晶粒粗大、气孔和缩松集中。
抛光和前处理会把表皮磨掉一部分。磨得刚好,露出致密层,电镀效果最好;磨过头,进入疏松区,等于把内部的气孔全部打开。
原因三:脱模剂会渗进表层微孔
压铸脱模剂是水基或油基的,喷在模腔上,高压充填时会被压进表层微孔。这些残留肉眼看不见,但会阻碍镀层与基体的金属键合。
所以压铸厂在压铸之后、抛光之前,必须有一次彻底的除油和喷砂或抛丸处理。这一步做得马虎,电镀厂前处理再努力也救不回来。
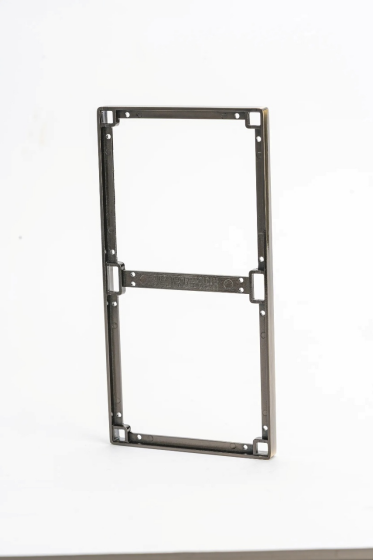
开关边框电镀工艺:电镀层严格复制基体形状,基体的问题会在镀后原样保留
三、六类不良的归因图谱
下面六类是锌合金压铸件电镀最常见的表面问题。每一类给四段:现象长什么样、机理是什么、主要责任段在哪、现场怎么验证。对号入座,比争论有用。
第一类:起泡
• 现象:局部鼓包,直径零点几毫米到两三毫米,按压有弹性,破开后底下是空腔或黑色腐蚀物
• 机理:基体皮下气孔在抛光或碱蚀后开口,镀层在开口处悬空;或前处理除油不彻底,油膜处无法形成金属键
• 责任段:基体气孔归压铸,除油不彻底归电镀厂前处理,两者需要靠位置分布区分
• 验证:把起泡处用砂纸逐层磨开,露出孔洞的是基体气孔;磨下去是致密金属、只有界面处有夹层的,是前处理或预镀层问题
第二类:麻点与针孔
• 现象:表面密布细小的凹点,抛光后更明显,镀层上有白色小点
• 机理:基体针孔未抛出,或磨光工序留痕,或镀液中有固体杂质吸附在阴极表面
• 责任段:基体针孔与磨光属压铸与抛光段,镀液杂质属电镀厂
• 验证:同一批件在未电镀的毛坯上做抛光试验,若同类凹点已经存在,责任在基体
第三类:发黑与发雾
• 现象:镀后二十四小时到七十二小时出现暗斑、雾状发白,擦拭不掉
• 机理:镀层孔隙率高,基体锌在潮湿环境中腐蚀,腐蚀产物从孔隙渗出
• 责任段:多数在镀层结构,铜层太薄或镍层孔隙率高;少数在基体致密度不足
• 验证:做盐雾试验复现,同时测镀层总厚度与铜层厚度;铜层低于五微米时先怀疑镀层结构
第四类:脱皮与起壳
• 现象:整片或大块剥离,剥离面露出基体或底层金属,边缘整齐
• 机理:前处理活化不足,或预镀铜与基体之间形成置换层导致结合力差
• 责任段:基本在电镀厂,属前处理与预镀工序
• 验证:做热震试验,两百摄氏度保温一小时,立即投入冷水,起泡或剥离即为结合力不足
第五类:色差与发花
• 现象:同批不同件颜色深浅不一,或同一件不同区域亮度不均
• 机理:铬层厚度分布不均,或挂具接触不良导致电流密度差异,或遮蔽不当
• 责任段:在电镀厂,属挂具设计与电流分布
• 验证:用色差仪测同批多点,同时在灯箱下比对标准色板;若差异沿挂具接触点呈放射状分布,基本可确认
第六类:露底与挂具印
• 现象:孔内、边缘、拐角处露底材,或挂具接触点留下无法复原的痕迹
• 机理:深孔与盲孔内电流密度不足,遮蔽方案未覆盖;挂具接触点被压伤或未抛光复位
• 责任段:产品设计(孔深比)与电镀厂(挂具与遮蔽)各占一半,需要在开模前就定方案
• 验证:拿图纸核对孔深与孔径比,超过一比一的盲孔必须有辅助阳极方案,否则露底是设计问题
四、一张判定树:先分责任段,再谈赔付
出了批量不良,最没效率的做法是三方开会吵。有判定顺序,三小时能定方向。
1. 第一步,看不良的分布。集中在水口对面、最后充填区、厚薄过渡区,先怀疑基体卷气与缩松。
2. 第二步,看不良的时间。电镀出槽就有,属前处理与镀层;放置二十四小时后出现,属镀层孔隙率与钝化。
3. 第三步,做热震试验。起泡扩大或脱皮的,是结合力问题,责任在电镀段。
4. 第四步,磨开起泡点。见孔洞的是基体问题;见夹层或油膜痕迹的是前处理问题。
5. 第五步,取同批未电镀毛坯做剖切或 X 光。看气孔率与气孔位置,这一步能把争论变成数据。
6. 第六步,划责任段并约定整改。基体问题改压铸工艺,镀层问题改槽液与挂具,界面问题双方各出动作。
举一个真实类型的例子。某批次五千件把手在出货前抽检起泡,比例约百分之八。电镀厂第一时间换了除油槽,第二批仍有起泡。
我们的处理是:把起泡点按位置坐标标在一张零件图上,标完之后发现百分之七十集中在把手末端和螺丝柱背面,也就是最后充填和厚壁区。再拿同批毛坯做剖切,这两个区域的气孔率明显偏高。
结论很清楚:模流上这两处是卷气位置,排气没做到位。整改动作是加排气镶块、调整浇口截面、把模温提高十度。改完之后第三批起泡率降到千分之三以内。
这件事说明一个判断原则:起泡位置有规律,找压铸;起泡位置随机,找电镀。
五、前处理五个环节,责任怎么划
“前处理”三个字经常变成责任真空,压铸厂说我做完了,电镀厂说我重新做了,谁都不认。把它拆成五段,责任就落得下去。
环节 | 通常由谁做 | 出问题时的表现 | 责任归属 |
压铸后除油 | 压铸厂 | 镀后大面积起泡、脱皮 | 压铸厂 |
去毛刺与抛丸 | 压铸厂或外协 | 麻点、划痕在镀后放大 | 压铸厂或抛光外协 |
磨光与抛光 | 常由电镀厂前段承担 | 抛光过度露疏松层,起泡集中 | 需双方约定磨削量 |
碱蚀与酸洗 | 电镀厂 | 过腐蚀导致表层疏松,整批起泡 | 电镀厂 |
活化与预镀 | 电镀厂 | 结合力不足,热震即起泡 | 电镀厂 |
这张表最有价值的一栏是第三行。磨光与抛光是最容易互相推的一段:压铸厂说我只交毛坯,电镀厂说我按你的件磨的。解决办法是在技术协议里写清磨削量上限,以及磨到哪一层为止。
我们自己的做法是把抛光放在厂内做,只把已经抛好的件送出去电镀。理由很实际:抛光决定露出的是致密层还是疏松层,这一刀必须由了解这个件的人来下。
六、来料判定:四个数字把争议关在门外
与其等出了问题再划分责任,不如在技术协议里先定验收数字。定完之后,合格与不合格是测出来的,不是谈出来的。
检验项 | 方法 | 判定口径 | 频次 |
镀层厚度 | X 射线膜厚仪,铜层与总厚分开测 | 总厚不低于 8 微米,户外件按客户要求提高 | 每批 |
结合力 | 热震试验,200 摄氏度保温 1 小时后急冷 | 不起泡、不脱皮 | 每批首件 |
耐腐蚀 | 中性盐雾试验 | 48 小时不起泡、不发黑 | 每批抽检或按客户规定 |
外观与色差 | D65 标准光源灯箱比对,色差仪测量 | 同批同线 ΔE 不大于 1.0,无露底、无挂具印 | 100% 全检 |
涂层附着力 | 百格测试(仅适用涂装类) | 不低于 4B | 每批 |
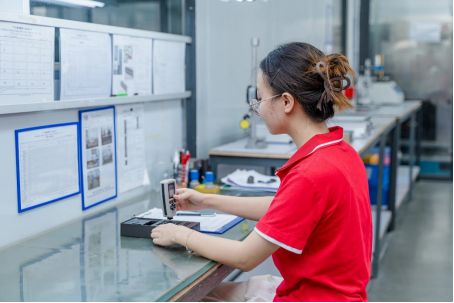
涂层与镀层厚度检测:厚度是唯一能不靠争论就说清的数字
这里要区分两类工艺,很多人会混。百格测试测的是涂层附着力,适用于喷油、烤漆、喷粉这类涂装工艺;电镀件的结合力用热震试验和划格法,两者不能互相替代。
盐雾时长也不能一刀切。室内件 24 小时够用,户外件、卫浴件、箱包五金件通常要 48 小时以上,海边或高湿环境还要加。把时长写进协议,比事后争论有用。
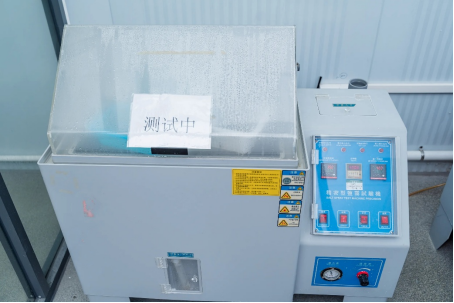
盐雾试验:耐腐蚀是电镀件最容易被投诉、也最容易验证的一项
七、我们的做法:外发加驻厂 QC
我们没有自建电镀厂。常被客户问一个问题:不是自己的厂,出了问题谁负责。
答案是责任窗口只有一个。客户只对我们,我们对外协厂。技术协议里的判定数字由我们和客户先定,再原样压给外协厂,中间不加改动的空间。出了争议,客户不需要去找第三家。
驻厂 QC 具体做三件事。
1. 准入筛选。外协厂要过三层:资质与排污许可、槽液与检测能力、过往同类件的批量记录。三层都过才进名单,进名单之后按季度评分。
2. 过程驻厂。批量生产期间有 QC 在电镀厂现场,看前处理时间、槽液温度、挂具状态、首件确认,重点是那些事后查不出来的工序参数。
3. 来料全检加性能抽检。外观 100% 全检,膜厚、结合力、盐雾按批抽检,数据留档。
这套做法会增加成本,也会拉长交付周期。判断值不值,看一件事:这批件出问题的时候,你需要打几个电话才能找到能拍板的人。一个电话能解决的,成本就是值的。
八、采购和工程最容易踩的四个坑
1. 坑一:把外观要求写成“表面电镀,光亮”。没有膜厚、没有盐雾时长、没有色差标准,验收时只能靠眼睛,眼睛是最贵的检测设备。
2. 坑二:开模前不看孔深比。盲孔深径比超过一比一,电镀内壁必然露底,这个缺陷在开模那天就已经注定。
3. 坑三:让电镀厂承担磨光,却不约定磨削量。磨多了露疏松层,磨少了针孔抛不掉,两头都是不良。
4. 坑四:把起泡当成电镀厂的默认责任。第一批就处罚,结果是把真正的原因盖住,第二批继续起泡。
这四个坑有一个共同点:都发生在图纸和技术协议阶段,处理成本几乎为零;一旦进入批量,处理成本是前者的几十倍。
九、常见问题
问:锌合金压铸件电镀起泡,怎么快速判断是基体问题还是电镀问题?
答:看两件事。第一看分布,集中在水口对面、最后充填区、厚壁过渡区的,多数是基体卷气;随机散布的,多数是前处理或镀层。第二看磨开后的截面,见孔洞的是基体,见夹层或油膜痕迹的是前处理。两个判断做完,方向基本清楚。
问:电镀层要做多厚才算合格?
答:装饰性铜镍铬体系,总厚度通常不低于 8 微米,户外件与高湿环境按客户要求提高。更关键的是分层厚度,铜层低于五微米时,镀层孔隙率会明显上升,盐雾后容易发黑。只测总厚不测分层,等于没测。
问:为什么同一批件,有的起泡有的不起泡?
答:因为基体缺陷本身不是均匀分布的。压铸件的气孔集中在最后充填区和厚壁热节,这些位置的件或部位先出问题。另外挂具上不同位置的电流密度不同,边缘和接触点附近的镀层结构也有差异。
问:能不能用喷砂把气孔盖住再做电镀?
答:不能。喷砂会把表层气孔打开得更大,露出更多孔洞。喷砂在压铸件上只作前处理,作用是清除氧化皮和残留脱模剂,之后必须靠涂装封住,不能作为最终表面。
问:铝合金压铸件和锌合金压铸件的电镀难度一样吗?
答:不一样。铝合金表面会瞬间形成氧化膜,前处理要求更苛刻,通常要做二次浸锌才能电镀;锌合金的问题主要在基体致密度和前处理窗口窄。两种材料的失败模式不同,判定方法也不同。
问:没有自建电镀厂,怎么保证表面处理质量?
答:靠三件事:准入筛选、驻厂过程控制、来料全检加性能抽检。核心是把判定数字提前写进技术协议,让合格与否由测量决定。这套模式的前提是外协厂长期稳定,临时找的厂做不了驻厂。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服