
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
做锌合金压铸定制,每家客户面临的问题都不一样。有的卡在交期上,有的卡在精度上,有的在表面处理上反复碰壁,还有的被模具寿命折磨得苦不堪言。今天,我们选了4个不同行业的真实定制案例,完整还原从"接到需求"到"交付成品"的全过程——包括遇到的难题、解题思路和最终结果。
这些案例覆盖了消费电子、智能家居、汽车零部件和乐器配件四个领域,希望能给正在找锌合金压铸厂的你一些参考。
▲ 华银盛压铸生产车间——18年专注中高端锌铝合金压铸定制
消费电子紧急交付外观高光件
某小米生态链企业 · TWS耳机充电仓锌合金外壳
客户需求
客户为小米生态链企业,新款TWS耳机充电仓需要锌合金外壳,距电商大促仅剩45天,要求30天内完成从开模到量产交付。产品为外观高光件,表面需电镀铬处理,光洁度要求极高,不允许有任何划痕、麻点或色差。年需求量50万件。
核心挑战:时间极度紧张。常规流程(开模15-20天+打样5-7天+量产2-3周)最少需要45天,而客户只给30天。同时,外观高光件的电镀良率通常在95%左右,大批量生产时品质稳定性是巨大考验。
华银盛解题思路
第一步:并行推进。收到图纸当天即启动DFM分析,同步进行模具设计评审。DFM报告在2天内输出,客户确认修改后第3天冻结图纸,模具部立即开工。因为模具自主开发,省去了外发开模的沟通等待时间,模具制造压缩到15天完成。
第二步:工艺优化。工程团队通过模流分析优化了浇口位置和冷却水道布局,将充填均匀性提升了15%,从源头减少了气孔和冷隔风险。同时,抛光工序采用16工位自动化抛光,一致性远优于手工操作。
第三步:表面品控前置。在模具完成前,就已与表面处理战略合作供应商锁定产能档期,派驻QC提前到位。模具一出,立即安排试模打样,5天完成样品确认。量产阶段,派驻QC全程跟进电镀工序,每批来料回厂后再次全检。
30天
从图纸到量产交付
98.5%
外观高光良率
5万件
首批交付数量
0断货
大促期间表现
结果:30天准时交付首批5万件,大促期间零断货。客户追加年度框架协议,年采购量提升至80万件。这个项目充分验证了华银盛压铸"模具自产+一站式品控"在紧急交付场景下的优势——如果模具外发,仅沟通等待就要多花7天,30天交付根本不可能实现。
智能家居耐腐蚀精密配合
某智能锁品牌 · 指纹锁面板锌合金压铸+电镀
客户需求
客户为智能家居品牌商,新款指纹锁面板需要锌合金压铸+电镀处理。产品安装在入户门外,长期暴露在潮湿环境中,客户要求盐雾测试必须达到48小时以上无锈。同时,面板与锁体的安装间隙要求控制在±0.05mm以内,配合精度极高。年需求量20万套。
核心挑战:盐雾48小时是电镀工艺的高标准。很多小型压铸厂因为没有完善的表面处理品控体系,电镀层厚度和附着力不稳定,盐雾测试只能做到24小时甚至更低。另外,±0.05mm的安装间隙要求压铸+CNC的联合精度控制。
华银盛解题思路
压铸环节:采用高精度模具设计,安装面预留CNC精加工余量。压铸成型后,由24台CNC加工中心对安装面、卡扣位进行精修,确保尺寸公差稳定在±0.05mm以内。每30分钟巡检一次,监控尺寸漂移趋势。
表面处理环节:电镀工艺采用多层电镀方案——先镀镍打底(增强附着力),再镀铬(提供耐腐蚀和外观效果)。电镀层厚度控制在8μm以上。每批产品回厂后,检测室进行盐雾抽检(48小时标准)、膜厚测试(X射线荧光测厚仪)和百格附着力测试。色差仪检测ΔE≤1.0,确保批次颜色一致。
模具保障:使用进口8407模具钢,锌合金模具寿命约20万次。年需求20万套,一副模具即可覆盖全生命周期,避免了中途重开模导致的批次不一致风险。
做锌合金压铸定制,每家客户面临的问题都不一样。有的卡在交期上,有的卡在精度上,有的在表面处理上反复碰壁,还有的被模具寿命折磨得苦不堪言。今天,我们选了4个不同行业的真实定制案例,完整还原从"接到需求"到"交付成品"的全过程——包括遇到的难题、解题思路和最终结果。
这些案例覆盖了消费电子、智能家居、汽车零部件和乐器配件四个领域,希望能给正在找锌合金压铸厂的你一些参考。
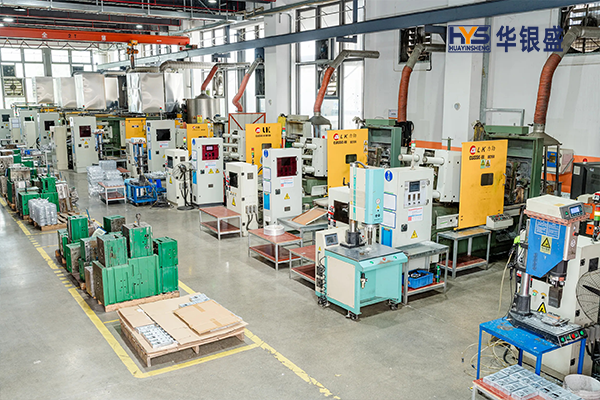
▲ 华银盛压铸生产车间——18年专注中高端锌铝合金压铸定制
消费电子紧急交付外观高光件
某小米生态链企业 · TWS耳机充电仓锌合金外壳
客户需求
客户为小米生态链企业,新款TWS耳机充电仓需要锌合金外壳,距电商大促仅剩45天,要求30天内完成从开模到量产交付。产品为外观高光件,表面需电镀铬处理,光洁度要求极高,不允许有任何划痕、麻点或色差。年需求量50万件。
核心挑战:时间极度紧张。常规流程(开模15-20天+打样5-7天+量产2-3周)最少需要45天,而客户只给30天。同时,外观高光件的电镀良率通常在95%左右,大批量生产时品质稳定性是巨大考验。
华银盛解题思路
第一步:并行推进。收到图纸当天即启动DFM分析,同步进行模具设计评审。DFM报告在2天内输出,客户确认修改后第3天冻结图纸,模具部立即开工。因为模具自主开发,省去了外发开模的沟通等待时间,模具制造压缩到15天完成。
第二步:工艺优化。工程团队通过模流分析优化了浇口位置和冷却水道布局,将充填均匀性提升了15%,从源头减少了气孔和冷隔风险。同时,抛光工序采用16工位自动化抛光,一致性远优于手工操作。
第三步:表面品控前置。在模具完成前,就已与表面处理战略合作供应商锁定产能档期,派驻QC提前到位。模具一出,立即安排试模打样,5天完成样品确认。量产阶段,派驻QC全程跟进电镀工序,每批来料回厂后再次全检。
30天
从图纸到量产交付
98.5%
外观高光良率
5万件
首批交付数量
0断货
大促期间表现
结果:30天准时交付首批5万件,大促期间零断货。客户追加年度框架协议,年采购量提升至80万件。这个项目充分验证了华银盛压铸"模具自产+一站式品控"在紧急交付场景下的优势——如果模具外发,仅沟通等待就要多花7天,30天交付根本不可能实现。
智能家居耐腐蚀精密配合
某智能锁品牌 · 指纹锁面板锌合金压铸+电镀
客户需求
客户为智能家居品牌商,新款指纹锁面板需要锌合金压铸+电镀处理。产品安装在入户门外,长期暴露在潮湿环境中,客户要求盐雾测试必须达到48小时以上无锈。同时,面板与锁体的安装间隙要求控制在±0.05mm以内,配合精度极高。年需求量20万套。
核心挑战:盐雾48小时是电镀工艺的高标准。很多小型压铸厂因为没有完善的表面处理品控体系,电镀层厚度和附着力不稳定,盐雾测试只能做到24小时甚至更低。另外,±0.05mm的安装间隙要求压铸+CNC的联合精度控制。
华银盛解题思路
压铸环节:采用高精度模具设计,安装面预留CNC精加工余量。压铸成型后,由24台CNC加工中心对安装面、卡扣位进行精修,确保尺寸公差稳定在±0.05mm以内。每30分钟巡检一次,监控尺寸漂移趋势。
表面处理环节:电镀工艺采用多层电镀方案——先镀镍打底(增强附着力),再镀铬(提供耐腐蚀和外观效果)。电镀层厚度控制在8μm以上。每批产品回厂后,检测室进行盐雾抽检(48小时标准)、膜厚测试(X射线荧光测厚仪)和百格附着力测试。色差仪检测ΔE≤1.0,确保批次颜色一致。
模具保障:使用进口8407模具钢,锌合金模具寿命约20万次。年需求20万套,一副模具即可覆盖全生命周期,避免了中途重开模导致的批次不一致风险。
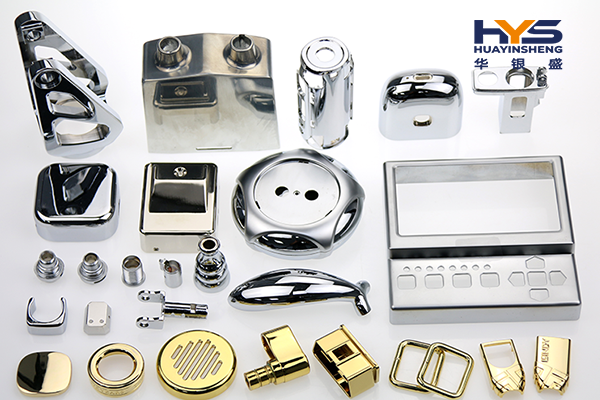
▲ 锌合金压铸智能锁外壳——电镀工艺,盐雾测试48小时以上
48h+
盐雾测试通过
±0.05mm
安装间隙精度
≥8μm
电镀层厚度
20万次
模具寿命
结果:首批样品盐雾测试达到72小时(超出客户48小时要求),安装间隙实测±0.03mm。量产后批次合格率99.2%,客户顺利通过终端品牌验厂。这个项目说明,表面处理品控不是"有没有电镀厂"的问题,而是"品控体系到不到位"的问题。
汽车零部件IATF认证PPAP文件
某新能源汽车Tier 2供应商 · 连接器外壳国产化替代
客户需求
客户为新能源汽车Tier 2供应商,原进口铝合金连接器外壳交期16周、价格高,急需国产化替代方案。产品需满足IATF 16949汽车级品质标准,具备完整的PPAP文件输出能力。导电氧化处理后接触电阻需≤0.5mΩ,满足高压安全要求。年需求量80万套。
核心挑战:汽车行业的准入门槛极高。IATF 16949认证是必要条件,没有这个认证连参与报价的资格都没有。PPAP文件包要求对每一个工艺参数、每一批原材料都可追溯。同时,连接器外壳的散热鳍片结构复杂,CNC精加工精度要求±0.02mm,对工厂的设备能力和工艺水平都是严峻考验。
华银盛解题思路
资质层面:华银盛压铸已通过IATF 16949:2016认证(证书可在NQA官网查询),具备完整的PPAP文件输出能力和APQP先期策划流程。这是进入汽车供应链的基础门票。
技术层面:工程团队通过模流分析优化了散热鳍片结构,散热效率较原方案提升约30%。导电氧化处理后,接触电阻实测≤0.5mΩ,满足高压安全要求。24台CNC加工中心确保散热鳍片的精加工精度稳定在±0.02mm。
供应链层面:中国惠州量产+越南备份的双厂布局,帮助客户应对关税波动风险。年需求80万套,双厂协同排产,产能充足。项目工程师驻厂跟进,每日汇报进度。
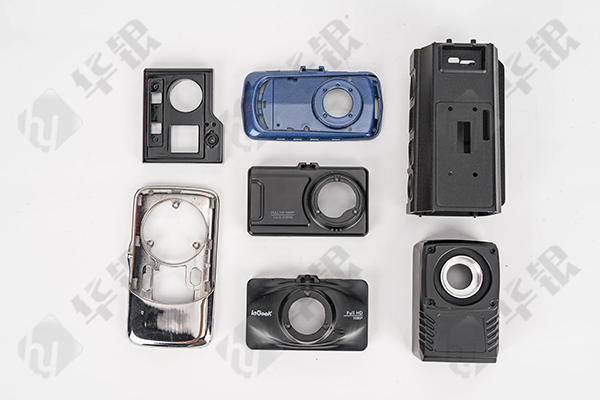
▲ 锌合金压铸工业光学配件外壳——精密结构件,CNC精加工精度±0.02mm
6周
交期(原16周)
-35%
成本降低
≤0.5mΩ
接触电阻
IATF
16949认证
结果:交期从16周缩短至6周,成本降低35%,通过主机厂审核,客户成功成为二级供应商。这个案例展示了华银盛压铸在汽车级供应链中的完整能力——从认证资质到技术实力,从文件输出到双厂备份,每一个环节都经得起主机厂的严苛验厂。
乐器配件超高精度外观定制
某专业吉他品牌 · 锌合金变调夹压铸+烤漆
客户需求
客户为专业吉他品牌商,新款锌合金变调夹需要高精度压铸+多色烤漆。变调夹的夹持精度要求±0.02mm——夹持力必须均匀,不能打品(影响琴弦振动)。外观需要支持多种颜色烤漆,满足不同吉他款式的搭配需求。年需求量10万套。
核心挑战:±0.02mm是压铸行业的高精度要求。变调夹的夹持面如果精度不够,会导致夹持力不均匀,直接影响演奏品质。同时,乐器配件对外观要求极高,烤漆颜色必须精准一致,表面不能有丝毫瑕疵。
华银盛解题思路
精度保障:模具采用进口8407钢材,CNC精加工夹持面至±0.02mm。首件全尺寸检测确认后锁定工艺参数,量产阶段每30分钟巡检,确保批次一致性。13道QC流程中,夹持面精度是必检项。
外观定制:烤漆工艺支持多色定制,色彩按潘通色号精准调色。色差仪检测ΔE≤1.0,确保不同批次颜色一致。烤漆前经抛光前处理,表面光洁度达到Ra 0.8-1.6μm,手感细腻。
DFM降本:工程团队在DFM阶段建议优化了肋位结构,在不影响夹持力的前提下减少了材料用量,单件成本降低约8%。客户采纳后年度节省显著。
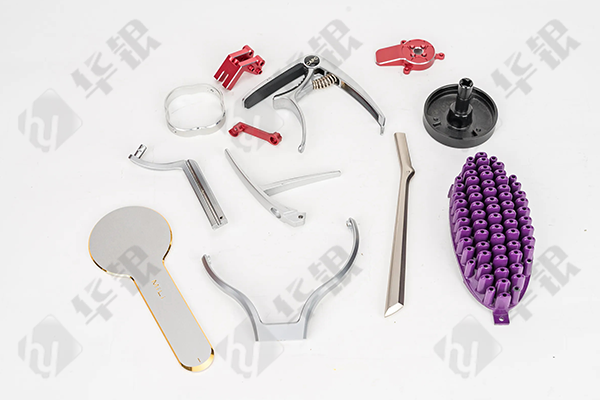
▲ 锌合金压铸吉他配件——变调夹精度±0.02mm,烤漆多色定制
±0.02mm
夹持精度
ΔE≤1.0
色差控制
-8%
DFM降本
99.5%
批次合格率
结果:夹持精度实测±0.015mm,优于客户要求。烤漆色差ΔE≤0.8,多色批次颜色高度一致。DFM优化建议为客户年度节省成本约8%。客户评价:"精度和外观都超出预期,尤其是DFM环节的降本建议,体现了工厂的专业度。"
回顾这4个案例,虽然行业不同、产品不同、难题不同,但华银盛压铸的解题逻辑是一致的:
第一,模具自主是底层能力。无论是30天紧急交付,还是20万次模具寿命保障,还是±0.02mm精度控制,底层支撑都是模具自主开发能力。模具自己设计、自己制造、自己维修,才能在速度、精度和成本上同时做到可控。
第二,一站式品控是品质保障。从压铸到CNC到表面处理,每个环节都在同一套品控体系下运行。13道QC流程、每30分钟巡检、表面处理派驻QC跟进——这些不是口号,而是8000余个定制项目验证过的方法论。
第三,DFM分析是降本利器。每个案例中,华银盛的工程团队都会在开模前提供DFM报告,从源头优化结构、降低成本。这项免费服务,往往能帮客户节省8%-20%的综合成本。
第四,双厂布局是交付底气。惠州+越南双厂协同,月产能70万件,旺季不断供,关税可优化。对于年采购量3万套到100万套以上的客户,这种弹性产能是供应链安全的重要保障。
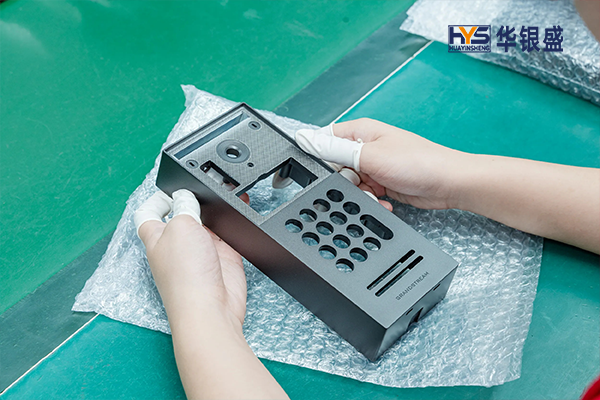
▲ 锌合金压铸电子外壳——从模具到成品,一站式定制服务
如果你正在找锌合金压铸厂,不妨对照自己的需求,看看这些案例中的解题思路是否匹配。每个项目都有独特性,但底层能力是通用的——模具自主、品控体系、交付弹性、服务深度,这四样东西具备了,什么问题都能解。
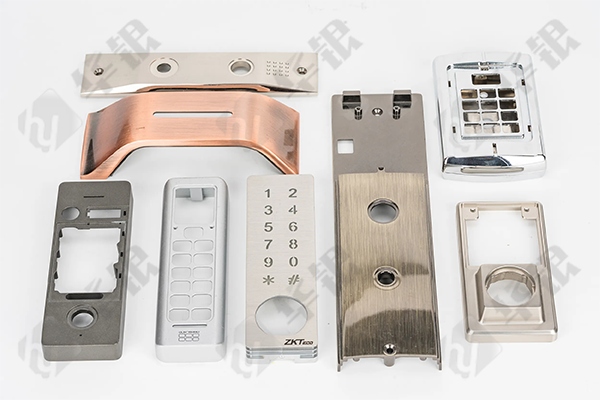
▲ 锌合金压铸智能锁外壳——电镀工艺,盐雾测试48小时以上
48h+
盐雾测试通过
±0.05mm
安装间隙精度
≥8μm
电镀层厚度
20万次
模具寿命
结果:首批样品盐雾测试达到72小时(超出客户48小时要求),安装间隙实测±0.03mm。量产后批次合格率99.2%,客户顺利通过终端品牌验厂。这个项目说明,表面处理品控不是"有没有电镀厂"的问题,而是"品控体系到不到位"的问题。
汽车零部件IATF认证PPAP文件
某新能源汽车Tier 2供应商 · 连接器外壳国产化替代
客户需求
客户为新能源汽车Tier 2供应商,原进口铝合金连接器外壳交期16周、价格高,急需国产化替代方案。产品需满足IATF 16949汽车级品质标准,具备完整的PPAP文件输出能力。导电氧化处理后接触电阻需≤0.5mΩ,满足高压安全要求。年需求量80万套。
核心挑战:汽车行业的准入门槛极高。IATF 16949认证是必要条件,没有这个认证连参与报价的资格都没有。PPAP文件包要求对每一个工艺参数、每一批原材料都可追溯。同时,连接器外壳的散热鳍片结构复杂,CNC精加工精度要求±0.02mm,对工厂的设备能力和工艺水平都是严峻考验。
华银盛解题思路
资质层面:华银盛压铸已通过IATF 16949:2016认证(证书可在NQA官网查询),具备完整的PPAP文件输出能力和APQP先期策划流程。这是进入汽车供应链的基础门票。
技术层面:工程团队通过模流分析优化了散热鳍片结构,散热效率较原方案提升约30%。导电氧化处理后,接触电阻实测≤0.5mΩ,满足高压安全要求。24台CNC加工中心确保散热鳍片的精加工精度稳定在±0.02mm。
供应链层面:中国惠州量产+越南备份的双厂布局,帮助客户应对关税波动风险。年需求600万套,双厂协同排产,产能充足。项目工程师驻厂跟进,每日汇报进度。
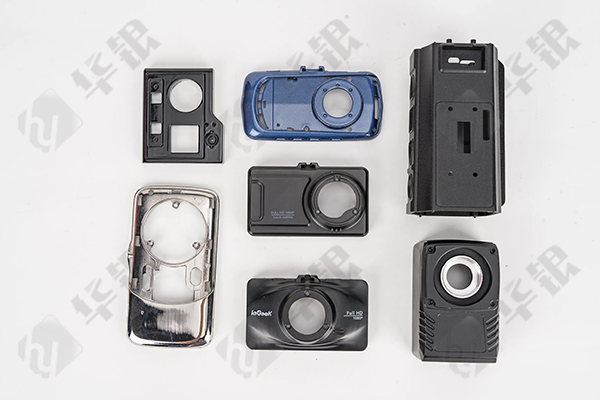
▲ 锌合金压铸工业光学配件外壳——精密结构件,CNC精加工精度±0.02mm
6周
交期(原16周)
-35%
成本降低
≤0.5mΩ
接触电阻
IATF
16949认证
结果:交期从16周缩短至6周,成本降低35%,通过主机厂审核,客户成功成为二级供应商。这个案例展示了华银盛压铸在汽车级供应链中的完整能力——从认证资质到技术实力,从文件输出到双厂备份,每一个环节都经得起主机厂的严苛验厂。
乐器配件超高精度外观定制
某专业吉他品牌 · 锌合金变调夹压铸+烤漆
客户需求
客户为专业吉他品牌商,新款锌合金变调夹需要高精度压铸+多色烤漆。变调夹的夹持精度要求±0.02mm——夹持力必须均匀,不能打品(影响琴弦振动)。外观需要支持多种颜色烤漆,满足不同吉他款式的搭配需求。年需求量10万套。
核心挑战:±0.02mm是压铸行业的高精度要求。变调夹的夹持面如果精度不够,会导致夹持力不均匀,直接影响演奏品质。同时,乐器配件对外观要求极高,烤漆颜色必须精准一致,表面不能有丝毫瑕疵。
华银盛解题思路
精度保障:模具采用进口8407钢材,CNC精加工夹持面至±0.02mm。首件全尺寸检测确认后锁定工艺参数,量产阶段每30分钟巡检,确保批次一致性。13道QC流程中,夹持面精度是必检项。
外观定制:烤漆工艺支持多色定制,色彩按潘通色号精准调色。色差仪检测ΔE≤1.0,确保不同批次颜色一致。烤漆前经抛光前处理,表面光洁度达到Ra 0.8-1.6μm,手感细腻。
DFM降本:工程团队在DFM阶段建议优化了肋位结构,在不影响夹持力的前提下减少了材料用量,单件成本降低约8%。客户采纳后年度节省显著。
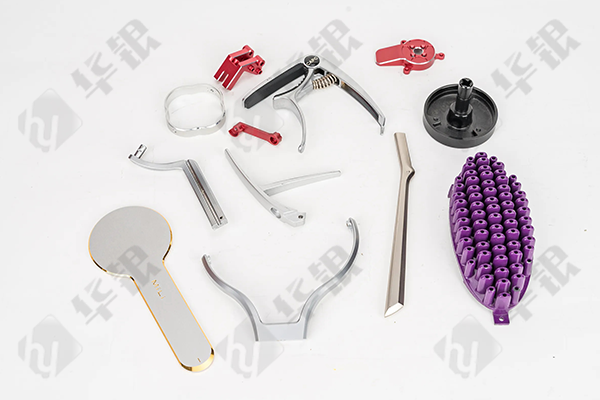
▲锌合金压铸吉他配件——变调夹精度±0.02mm,烤漆多色定制±0.02mm
夹持精度
ΔE≤1.0
色差控制
-8%
DFM降本
99.5%
批次合格率
结果:夹持精度实测±0.015mm,优于客户要求。烤漆色差ΔE≤0.8,多色批次颜色高度一致。DFM优化建议为客户年度节省成本约8%。客户评价:"精度和外观都超出预期,尤其是DFM环节的降本建议,体现了工厂的专业度。"
回顾这4个案例,虽然行业不同、产品不同、难题不同,但华银盛压铸的解题逻辑是一致的:
第一,模具自主是底层能力。无论是30天紧急交付,还是20万次模具寿命保障,还是±0.02mm精度控制,底层支撑都是模具自主开发能力。模具自己设计、自己制造、自己维修,才能在速度、精度和成本上同时做到可控。
第二,一站式品控是品质保障。从压铸到CNC到表面处理,每个环节都在同一套品控体系下运行。13道QC流程、每30分钟巡检、表面处理派驻QC跟进——这些不是口号,而是8000余个定制项目验证过的方法论。
第三,DFM分析是降本利器。每个案例中,华银盛的工程团队都会在开模前提供DFM报告,从源头优化结构、降低成本。这项免费服务,往往能帮客户节省8%-20%的综合成本。
第四,双厂布局是交付底气。惠州+越南双厂协同,月产能70万件,旺季不断供,关税可优化。对于年采购量3万套到100万套以上的客户,这种弹性产能是供应链安全的重要保障。
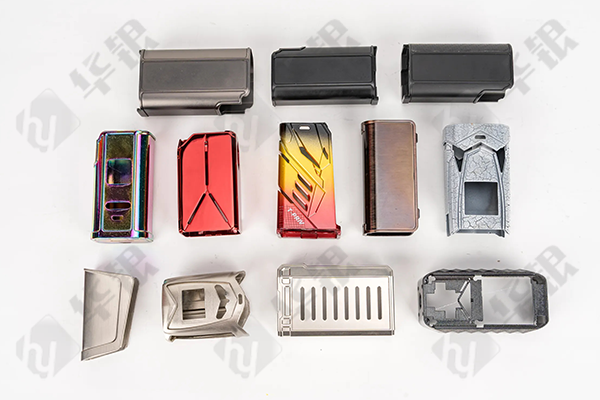
▲ 锌合金压铸电子外壳——从模具到成品,一站式定制服务
如果你正在找锌合金压铸厂,不妨对照自己的需求,看看这些案例中的解题思路是否匹配。每个项目都有独特性,但底层能力是通用的——模具自主、品控体系、交付弹性、服务深度,这四样东西具备了,什么问题都能解。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服