
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
品质保证有两种思路:第一种是"检验品质"——产品生产出来后,通过检测把不良品挑出来。这种方式的问题在于:不良品已经产生了,材料和工时已经浪费了。第二种是"制造品质"——通过控制生产过程中的每一个变量,让不良品根本不产生。
华银盛的品质保证体系是两者的结合:以前者为基础(13道QC流程确保不良品不流出),以后者为核心(SPC统计过程控制+IATF 16949体系确保过程稳定)。这种"双保险"模式,使得华银盛的产品一次合格率长期保持在97.5%以上。
IATF 16949是全球汽车行业的质量管理体系标准,被公认为制造业最严格的质量管理体系之一。华银盛通过IATF 16949认证,意味着品质管理水平达到了汽车零部件供应商的标准。
IATF 16949对锌合金压铸厂的核心要求包括:
APQP(先期产品品质策划):在新产品开发阶段就进行全面的品质策划——识别潜在风险、制定控制计划、确定检测方案。不是等产品做出来再想怎么检,而是在设计阶段就把品质要求融入进去。
PPAP(生产件批准程序):在量产前提交完整的品质文件包——设计记录、工程变更文件、DFMEA、过程流程图、PFMEA、控制计划、MSA分析报告、SPC报告、尺寸报告、材料报告等。PPAP文件包是汽车客户批准量产的前提条件。
FMEA(失效模式与影响分析):对产品和过程中的每一个潜在失效模式进行分析——可能出什么问题、后果有多严重、原因是什么、如何预防。华银盛在每款新产品开发前都会进行DFMEA(设计FMEA)和PFMEA(过程FMEA),将风险消灭在萌芽阶段。
MSA(测量系统分析):确保检测设备和检测方法是可靠的。如果检测设备本身有误差,或者不同检测员的判断标准不一致,那么检测数据就不可信。华银盛定期对检测设备进行MSA分析,确保GR&R(量具重复性与再现性)<10%。
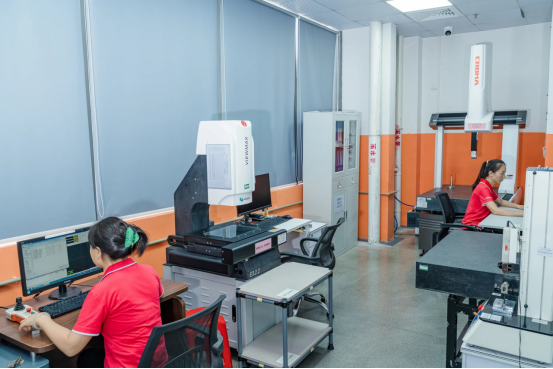
华银盛压铸IATF 16949品质管理体系——三坐标精密检测
华银盛的13道QC流程覆盖从原材料入厂到成品出货的每一个环节:
01来料检验
02首件确认
03开机巡检
04定时巡检
05末件比对
06去毛刺检
07CNC检测
08抛光检验
09电镀前检
10电镀后检
11成品全检
12包装检查
13出货检验
QC工序 | 检测内容 | 检测方式 | 频率 |
01-来料检验 | 锌合金锭化学成分 | XRF光谱仪 | 每批必检 |
02-首件确认 | 全尺寸+外观+功能 | 三坐标+目视 | 每班次首件 |
03-开机巡检 | 关键尺寸+外观 | 卡尺+目视 | 开机前5件 |
04-定时巡检 | 关键尺寸+外观 | 卡尺+目视 | 每30分钟5件 |
05-末件比对 | 与首件全尺寸对比 | 三坐标 | 每班次末件 |
06-去毛刺检 | 毛刺、飞边残留 | 目视+手感 | 全检 |
07-CNC检测 | 加工尺寸精度 | 卡尺+千分尺 | 首件+巡检 |
08-抛光检验 | 表面粗糙度、划痕 | 目视 | 全检 |
09-电镀前检 | 表面状态确认 | 目视 | 全检 |
10-电镀后检 | 镀层厚度+外观+盐雾 | XRF+目视+盐雾机 | 每批抽检 |
11-成品全检 | 外观+关键尺寸+功能 | 全数检查 | 100%全检 |
12-包装检查 | 包装方式、数量、标识 | 目视 | 每箱检查 |
13-出货检验 | AQL抽检或全检 | 按标准执行 | 每批必检 |
SPC(Statistical Process Control,统计过程控制)是华银盛品质体系的核心工具之一。SPC的核心理念是:通过实时监控生产过程中的关键参数,在参数偏离正常范围之前就发出预警,从而预防不良品的产生。
华银盛在以下关键工序应用SPC控制:
压铸尺寸控制:对产品的关键尺寸(如装配孔径、配合面距离等)进行实时测量和记录。使用Xbar-R控制图监控尺寸的均值和极差。当连续7个数据点呈上升或下降趋势时(即使还在公差范围内),系统自动发出预警,提示调机师傅检查模具磨损或工艺参数变化。
电镀厚度控制:对电镀层的厚度进行Xbar-R控制。电镀液浓度、温度、电流密度等参数都会影响镀层厚度。通过SPC控制图,可以及时发现镀层厚度的偏移趋势,在超差之前调整工艺参数。
CNC尺寸控制:对CNC加工的关键尺寸进行SPC控制。刀具磨损会导致加工尺寸逐渐偏移,通过SPC可以预测刀具寿命,在尺寸超差之前更换刀具。
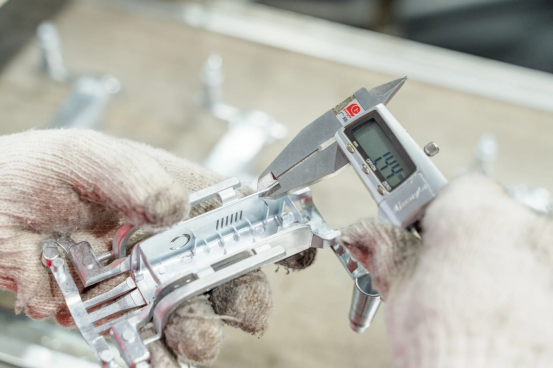
华银盛压铸SPC控制图——实时监控关键尺寸趋势
华银盛使用MES(制造执行系统)建立了完整的品质追溯体系。每一件出货产品都可以通过批次号追溯到以下信息:
原材料信息:使用的锌合金锭批次号、供应商、入厂检测数据。
生产信息:生产日期、班次、压铸机台号、操作人员、工艺参数(压射速度、压力、温度等)。
检测信息:首件检测数据、巡检数据、末件比对数据、成品全检数据。
后处理信息:表面处理类型、供应商、镀层厚度检测数据、盐雾测试数据。
品质追溯的价值在于:当客户反馈产品问题时,华银盛可以在2小时内定位问题原因——是原材料问题、工艺参数偏移、还是后处理异常。快速定位原因,才能快速制定纠正措施,避免问题再次发生。
华银盛的品质改善遵循PDCA(Plan-Do-Check-Act)循环:
Plan(计划):根据品质数据和客户反馈,识别需要改善的问题点,制定改善计划。
Do(执行):按照改善计划实施改善措施。
Check(检查):检查改善效果——改善前后的良率对比、客诉率对比等。
Act(标准化):如果改善有效,将改善措施纳入SOP(标准作业程序),防止问题再次发生。如果效果不理想,进入下一个PDCA循环。
华银盛每月召开品质改善会议,回顾当月品质数据,识别改善机会,制定下月改善计划。通过持续的PDCA循环,品质水平不断提升。
Q1:你们的不良率是多少?
华银盛的产品一次合格率为97.5%,即每100件产品中有97.5件在首次检测时就完全合格。剩余2.5%经过返工后也可以达到合格标准。最终出货良率为99.8%以上。
Q2:如果收到不良品怎么处理?
华银盛承诺:如果客户收到不良品,在48小时内给出处理方案——补发、返工或退款。同时启动8D报告流程,分析根本原因并制定纠正措施,确保同类问题不再发生。
Q3:能提供哪些品质文件?
华银盛可以提供:材质证明、尺寸检测报告(三坐标报告)、表面处理检测报告(镀层厚度、盐雾测试)、RoHS/REACH检测报告(SGS出具)、PPAP文件包(汽车行业客户)、出货检验报告等。
Q4:如何保证不同批次的品质一致性?
华银盛通过三个措施保证批次一致性:第一,工艺参数标准化——每款产品的工艺参数存档,返单时直接调用;第二,签样管理——每款产品有客户签样封存,作为外观和尺寸基准;第三,SPC控制——实时监控关键参数的趋势变化,及时预警。
Q5:你们接受第三方验货吗?
完全接受。华银盛欢迎客户委托SGS、Intertek、BV等第三方机构进行出货验货。验货标准按客户要求的AQL水平执行。
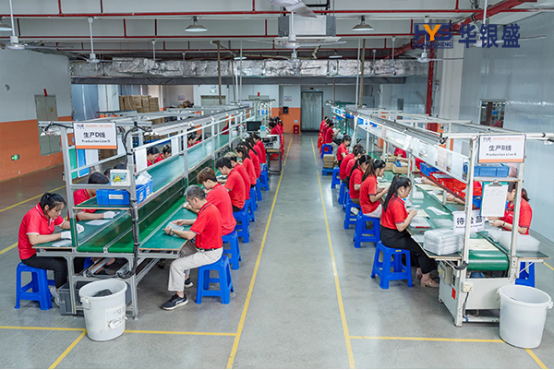
华银盛压铸——13道QC流程保障的高品质锌合金产品
品质保证不是口号,而是体系。华银盛压铸通过IATF 16949质量管理体系、13道QC流程、SPC统计过程控制、MES品质追溯系统、PDCA持续改善机制,建立了从原材料到出货的全链路品质保证体系。97.5%的一次合格率、99.8%的出货良率、2小时品质问题追溯能力,这些数字背后是华银盛对品质管理的持续投入和不断优化。对于重视品质的客户来说,选择一家有完善品质保证体系的压铸厂,不仅能减少品质问题带来的损失,更能提升自身产品的市场竞争力。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服