
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
很多客户一提到"降低成本",就担心压铸厂会在材料上做手脚、在工艺上偷工。这种担心是可以理解的,但真正的降本不是"偷工减料",而是"精准匹配"——让每一分钱都花在必要的地方,不在不需要的地方多花钱。
举个例子:如果产品的使用环境是室内干燥环境,完全没有必要做96小时盐雾测试的电镀——48小时的普通电镀就足够了。从96小时降到48小时,电镀成本可以降低30%,但产品的使用体验完全不受影响。这就是"精准匹配"的降本思路。
华银盛压铸在多年服务客户的过程中,总结出了8大降本策略。这些策略的共同特点是:不降低产品品质和使用体验,只消除不必要的成本浪费。
产品设计的合理性决定了70%以上的制造成本。在图纸阶段就做好DFM优化,是降本效果最显著的策略。
节省15%-30%
案例:某客户的一款锌合金外壳,原始设计有4个滑块结构。华银盛工程团队通过DFM评审,建议将其中2个滑块改为直脱结构(微调拔模角度),模具费从28000元降至18000元,同时模具故障率降低50%。仅这一项优化就为客户节省了10000元模具费和后续每个产品0.3元的分摊成本。
DFM优化的五个关键动作:
第一,减少滑块和斜顶。每减少一个滑块,模具费降低2000-5000元,同时降低模具维护成本和产品飞边风险。
第二,统一壁厚。壁厚均匀可以减少缩孔、变形等缺陷,提高良率。良率从90%提升到97%,单件成本降低约8%。
第三,放宽非关键公差。非装配相关的尺寸从±0.05mm放宽到±0.1mm,可以减少CNC加工量,降低加工费。
第四,合并零件。将多个零件合并为一个压铸件,减少装配工序和零件管理成本。
第五,优化外观标准。非外观面可以降低外观要求(如允许轻微流痕),减少抛光工时。
锌合金有多个牌号(3#、5#、8#等),不同牌号的性能和价格有差异。选择最合适的牌号而不是"最贵"的牌号,可以有效降低材料成本。
牌号 | 特点 | 适用场景 | 价格对比 |
3#锌合金(Zamak 3) | 最通用,铸造性好 | 大多数产品首选 | 基准价 |
5#锌合金(Zamak 5) | 强度更高,硬度更大 | 受力件、耐磨件 | 高5%-8% |
8#锌合金 | 超高强度 | 特殊受力件 | 高15%-20% |
华银盛的建议是:除非产品有明确的强度或硬度要求,否则优先选择3#锌合金。3#锌合金的铸造性最好、良率最高、价格最低,是性价比最优的选择。据统计,80%以上的锌合金压铸件使用3#锌合金就能完全满足需求。
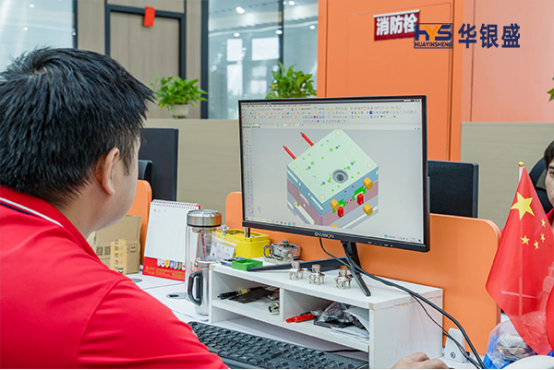
华银盛压铸——通过DFM优化为客户降低模具成本
模具穴数直接影响两个成本维度:模具费(穴数越多模具越贵)和单件加工费(穴数越多单件越便宜)。选择最优穴数的关键是找到总成本最低点。
计算方法:总成本 = 模具费 + 单件加工费 × 订单量。假设1穴模具费8000元、单件加工费1.5元;2穴模具费14000元、单件加工费0.9元。当订单量为1万件时,1穴方案总成本=8000+15000=23000元,2穴方案总成本=14000+9000=23000元——两者持平。当订单量超过1万件时,2穴更划算;低于1万件时,1穴更划算。
华银盛会根据客户的年用量预估,提供不同穴数方案的成本对比,帮助客户选择最优方案。
量增10倍,单价降30%-50%
500件单价:基准价 ×1.8-2.0
2000件单价:基准价 ×1.2-1.4
5000件单价:基准价 ×1.0(基准)
20000件单价:基准价 ×0.7-0.8
50000件单价:基准价 ×0.5-0.7
如果年用量确定,华银盛建议客户一次性下达年度框架协议,分批交货。这样既可以享受大批量的价格优惠,又不需要一次性备齐所有库存。例如,年用量2万件,可以签年度合同按2万件定价,分4次交货(每次5000件),既降低了单价,又减少了库存资金占用。
后处理(表面处理+CNC加工)通常占锌合金压铸件总成本的20%-40%。优化后处理方案是降本的重要方向。
减少CNC加工量:如果产品某些高精度部位可以通过优化压铸工艺直接达到(如使用真空压铸提高尺寸稳定性),就可以减少CNC加工的面积和时间。华银盛的真空压铸工艺可以将尺寸精度从±0.1mm提升到±0.05mm,很多原本需要CNC加工的部位可以直接压铸成型。
选择性价比更高的表面处理:以室内使用的产品为例,喷粉(0.3-1.5元/件)比电镀(0.5-3元/件)成本低30%-50%,而且耐腐蚀性也能满足室内使用需求。如果不是必须电镀,喷粉是更经济的选择。
拼版后处理:对于小批量订单,华银盛会将多个客户的订单拼版进行表面处理,共享起步费用。单个客户的表面处理成本可以降低40%-60%。
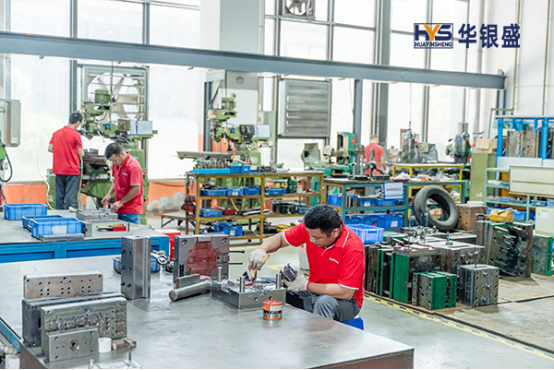
华银盛压铸——自建后处理产线降低外发成本
华银盛对有量产计划的客户提供模具费返还政策:
方案一:累计订单量达到模具费的10倍金额时,返还50%模具费。例如模具费10000元,累计订单金额达到100000元时返还5000元。
方案二:年度框架协议客户,模具费在首批量产中全额抵扣。即客户先支付模具费,当年度订单量达到约定数量后,模具费全额返还。
通过模具费返还政策,客户的实际模具投入可以大幅降低。对于长期合作的客户,模具费几乎可以完全回收。
如果客户有多个产品系列,建议在设计时尽量采用标准化思路——共用模架、统一壁厚、统一拔模角度、统一表面处理方案。标准化带来的降本效果是长期且持续的:
共用模架:新产品只需制作新的型芯,模架可以复用。模架占模具总成本的30%-40%,复用后新产品的模具费降低30%-40%。
统一后处理:多个产品使用相同的表面处理方案,可以一起拼版处理,降低单件后处理成本。
减少调机次数:相似产品集中生产,减少换模调机次数,提高设备利用率。
综合成本节省20%-35%
物流成本:减少80%(厂内流转替代多次外发转运)
沟通成本:减少70%(1个对接人替代5-6个供应商)
品质成本:减少50%(内部消化问题,无推诿扯皮)
交期成本:减少60%(统一排程,无等待浪费)
如前文所述,一站式服务通过整合全流程工序,消除了多供应商模式下的物流浪费、沟通浪费、品质浪费和交期浪费。这些隐性成本往往占总成本的20%-35%,但很容易被忽视。
在追求低成本的同时,有些钱是绝对不能省的。华银盛明确告知客户,以下环节如果省钱,会直接导致品质下降:
红线一:模具钢材不能降级。使用劣质钢材替代进口8407,模具寿命从20万次降到5万次以下,看似省了几千元模具费,实际上后续频繁修模和换模的成本远超节省的部分。
红线二:原材料不能掺假。使用回收锌或来源不明的锌合金锭,铅含量可能超标,无法通过RoHS检测。一旦被查出,整批产品报废,损失远超材料差价。
红线三:质检环节不能简化。减少检测频次或取消关键检测项目,不良品流入市场后的退货、赔偿和品牌损失,是检测成本的100倍以上。
红线四:热处理不能省略。模具钢材的真空热处理是保证模具寿命的关键工序。省略热处理或缩短热处理时间,模具硬度不足,几千模次后就会严重磨损。
降低锌合金压铸成本的关键不是"偷工减料",而是"精准匹配"——在设计阶段优化结构、在材料选择上匹配需求、在模具方案上平衡投入与产出、在后处理上选择性价比最优方案、在批量策略上争取规模优势。华银盛压铸通过DFM免费评审、模具费返还政策、拼版后处理、一站式服务等方式,帮助客户在不降低品质的前提下将综合成本降低15%-40%。真正的降本,是让每一分钱都花在提升产品价值的地方,而不是花在不必要的浪费上。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服