
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
在锌合金压铸行业,产品大致可以分为标准件和非标件两类。标准件是有统一规格和尺寸标准的产品,如标准螺丝、标准合页等。非标件则是根据客户特定需求设计制造的零部件,没有统一的行业标准,每一件都是"独一无二"的。
非标件的典型特征包括:结构异形(不是简单的几何形状)、尺寸精度要求高(±0.05mm甚至更严)、壁厚不均匀(不同部位厚度差异大)、表面要求多样(同一产品不同区域不同处理)、批量灵活(从3000件到100万件都有)。
设计:非标件需要从零开始设计,标准件有现成图纸
模具:非标件每款产品都需要新开模具,标准件可能已有通用模具
工艺:非标件工艺参数需要单独调试,标准件有成熟参数
品质:非标件品质标准由客户定义,标准件按行业标准执行
批量:非标件批量差异大(3000件-100万件),标准件通常大批量
交期:非标件需要更多前期准备时间(DFM+开模),标准件交期短
非标件最常见的特征是结构异形——曲面、倒扣、侧孔、薄壁、深腔等复杂结构并存。这些结构给模具设计带来了巨大挑战。
曲面造型:很多非标件的外观面是自由曲面,模具型腔需要精确复制这些曲面。华银盛使用UG/SolidWorks进行3D模具设计,曲面加工精度达到0.01mm,确保产品外观与设计意图一致。
倒扣与侧抽芯:如果产品有倒扣结构(脱模方向上的阻碍),模具需要设计滑块或斜顶机构。每增加一个滑块,模具复杂度增加一个等级,模具费增加2000-5000元。华银盛的模具设计师擅长通过优化产品结构来减少滑块数量,在保证功能的前提下降低模具成本。
深腔与薄壁:深腔产品(深度>宽度的50%)的充填难度大,容易产生困气和冷隔。薄壁产品(壁厚<0.8mm)需要极高的压射速度和模具温度。华银盛通过模流分析优化浇注系统和排气设计,配合真空压铸工艺,成功开发了多款壁厚0.6mm、深径比超过3:1的超薄深腔锌合金件。
非标件的尺寸精度要求通常远高于标准件。很多装配相关的尺寸要求±0.05mm甚至±0.03mm的公差,这对压铸工艺和后续加工都提出了很高要求。
华银盛的高精度控制策略包括:
模具精度保障:模具型腔加工精度达到±0.01mm(CNC精加工),配合面使用慢走丝线切割确保±0.005mm的配合精度。高精度模具是高精度产品的前提。
工艺参数优化:通过模流分析确定最优的压射速度、压力和温度参数,减少因工艺波动导致的尺寸偏差。华银盛建立了工艺参数数据库,新产品可以参考类似产品的成熟参数快速设定。
CNC精加工补充:对于压铸无法直接达到的超高精度(如±0.02mm的螺纹孔),通过后续CNC精加工来实现。华银盛的CNC加工中心精度达到±0.02mm,可以满足绝大多数高精度要求。
全尺寸检测:使用三坐标测量机对产品进行全尺寸检测,检测精度0.003mm。每批次首件、中间件、末件都做全尺寸检测,确保尺寸稳定性。
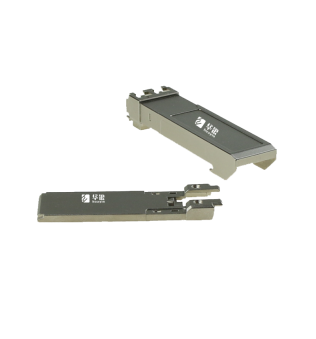
华银盛压铸非标件定制——高精度锌合金光学模组外壳
部分非标件需要组合不同的材质或工艺。例如:产品主体是锌合金压铸,但需要嵌入不锈钢件或铜件(嵌件压铸);或者同一产品不同区域需要不同的表面处理(局部电镀+局部喷涂)。
嵌件压铸:在压铸前将预制的金属件(如不锈钢螺母、铜套等)放入模具型腔,压铸时锌合金液与嵌件融为一体。嵌件压铸的难点在于嵌件定位精度和结合强度。华银盛通过精密的嵌件定位工装和优化的压铸参数,确保嵌件位置精度±0.1mm,结合强度满足拉力测试要求。
局部表面处理:有些产品需要同一件上既有电镀区域又有喷涂区域。实现方式是在第一次表面处理时用遮蔽工装保护不需要处理的区域,然后进行第二次表面处理。华银盛有专门的遮蔽工装设计团队,可以精确控制不同表面处理区域的边界。
非标件的一个显著特点是批量差异大、品种多。一个客户可能同时有5-10款不同的非标件,每款的批量从几十件到几千件不等。这对压铸厂的生产排程和换模效率提出了很高要求。
华银盛通过以下方式应对小批量多品种的挑战:
快速换模系统:压铸机配备快速换模装置,换模时间从传统的2-3小时缩短到30-45分钟。这意味着即使只生产100件产品,换模的时间成本也可以接受。
柔性排产:使用ERP系统进行智能排产,将相似产品(同材质、同表面处理)集中安排生产,减少调机和后处理的切换次数。
拼版后处理:将多个客户、多款产品的小批量订单拼版进行表面处理,共享起步费用,降低单件后处理成本。
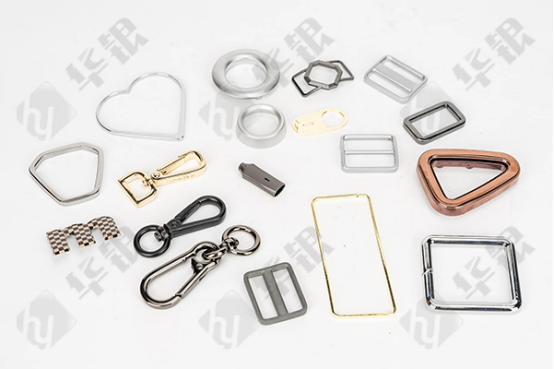
华银盛压铸——多品种小批量锌合金非标件定制
华银盛为非标件定制建立了标准化的服务流程,确保每一个环节都可控可追溯:
第一步:需求深度沟通。非标件没有行业标准可参考,需要与客户进行深度沟通,理解产品的功能需求、装配关系、使用环境、外观要求等。华银盛的工程团队会提出一系列针对性问题,帮助客户梳理清楚所有需求。
第二步:DFM评审与优化。工程团队对产品图纸进行可制造性评审,指出可能导致压铸困难的结构特征,并提出优化建议。DFM评审的目标是:在不影响产品功能的前提下,让产品更适合压铸工艺,降低模具难度和生产成本。
第三步:模具方案确认。根据DFM评审结果,确定模具方案——穴数、钢材等级、滑块/斜顶数量、浇注系统设计、冷却系统设计等。模具方案需经客户确认后方可开始加工。
第四步:模具加工与试模。模具加工周期15-20天。完成后进行试模,首件样品经全尺寸检测合格后寄送客户确认。
第五步:小批量验证。客户确认首件后,安排50-500件小批量试制。小批量阶段的主要目的是验证量产工艺的稳定性。
第六步:量产交付。小批量验证通过后进入量产,执行13道QC流程,确保品质一致性。
品质环节 | 管控措施 | 华银盛标准 |
来料检验 | XRF光谱仪检测化学成分 | 每批来料必检,不合格拒收 |
首件确认 | 三坐标全尺寸检测 | 首件100%全检,出具检测报告 |
过程巡检 | 30分钟抽检5件 | 巡检数据实时录入MES系统 |
末件比对 | 与首件对比检测 | 防止模具磨损导致尺寸偏移 |
外观检查 | 目视+手感全检 | A级外观标准,30cm/500Lux |
出货检验 | AQL抽检或全检 | 按客户要求执行 |
对于非标件,华银盛还特别注重以下品质要点:
签样管理:每款非标件都有客户签样封存,作为后续量产的外观和尺寸基准。签样保存在恒温恒湿的样品室中,有效期1年。
工艺参数记录:每款产品的压铸工艺参数(压射速度、压力、温度等)都详细记录并存档。后续返单时可以直接调用,确保品质一致性。
模具档案管理:每套模具都有完整的档案——设计图纸、加工记录、试模数据、维修记录等。模具的每一次维修和保养都有据可查。
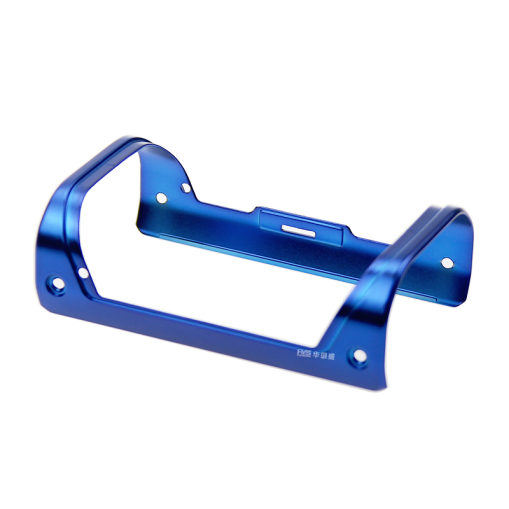
华银盛压铸非标件——三坐标全尺寸检测
非标件由于没有标准化规模效应,成本通常高于标准件。以下是华银盛总结的五个降本建议:
建议一:简化结构。在不影响功能的前提下,减少倒扣、侧孔等需要滑块的结构。每减少一个滑块,模具费降低2000-5000元,同时降低模具故障率。
建议二:统一壁厚。尽量让产品各部位的壁厚保持一致(1.5-3.0mm)。壁厚均匀不仅有利于充填和冷却,还能减少缩孔和变形,提高良率。
建议三:合理放宽公差。非装配相关的尺寸可以适当放宽公差。公差越严,需要的检测越多,成本越高。只在关键装配部位使用严格公差。
建议四:合并零件。如果产品由多个零件组成,考虑是否可以合并为一个压铸件。合并后减少装配工序,降低总成本。
建议五:增加批量。非标件的单件成本与批量成反比。如果年用量允许,适当增加单次订单量可以显著降低单件成本。
非标件定制是锌合金压铸行业中技术含量最高的细分领域。它要求压铸厂具备强大的模具设计能力、精密的加工能力、灵活的工艺调整能力和完善的品质管控体系。华银盛压铸在非标件定制领域积累了丰富的经验——从异形结构模具设计到超薄壁件压铸,从高精度尺寸控制到嵌件压铸,从多工艺组合到小批量多品种管理,华银盛都能以专业的技术和灵活的服务满足客户的定制需求。15-20天的模具周期、±0.05mm的尺寸精度、13道QC流程,让每一款非标件都能高品质、高效率地交付。如果你有非标件定制需求,华银盛是你的理想合作伙伴。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服