
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
找锌合金压铸厂,客户问得最多的一个问题就是:"你们的质量怎么样?"几乎每家工厂都会回答"品质保证""合格率99%",但真正能拆开来讲清楚品控体系的,少之又少。
品质管控不是喊口号,而是一套完整的流程体系。今天,我们把华银盛压铸的13道QC流程全部公开——从原材料入厂到成品出货,每一道检验什么、怎么检验、标准是什么,全部摊开讲。看完之后,你就知道一家真正有品控体系的锌合金压铸厂,和一家只会喊"品质保证"的工厂,差距在哪里。
13道
QC全流程
30分钟
巡检间隔
98.6%-99.8%
批次合格率
78台+
检测设备
很多人觉得"13道QC"是营销话术。但实际上,压铸件的制造流程本身就很长——从原材料入厂、模具制造、压铸成型、CNC加工、表面处理到成品出货,每个环节都可能引入品质风险。13道QC不是人为设置的障碍,而是对应每个风险点的控制措施。
打个比方:品质管控就像足球比赛的防线。一道防线容易被突破,但如果从守门员到后卫到中场,层层设防,失球的概率就极低。13道QC就是这个道理——不依赖任何单一环节,而是用体系来保障最终品质。
1
来料成分验证 + 外观抽检
每批锌合金/铝合金原材料入厂时,核对材质证明(化学成分报告),做光谱分析抽检,确认材料牌号与订单一致。同时检查外观——是否有氧化、受潮、杂质等异常。不合格批次直接退货,不允许入库。
2
模具钢材牌号确认 + 材质报告核验
模具钢材的牌号直接决定模具寿命。华银盛使用进口8407模具钢,每批钢材入厂时核验材质报告,确认牌号、硬度、韧性指标达标。模具钢材不合格,后续所有环节都会受影响——这是源头控制。
3
试模首件 → 三坐标/影像测量 → 全尺寸报告
模具制造完成后,上机试模产出首件。首件送检测室,用三坐标测量机和影像测量仪做全尺寸检测,每个尺寸都与图纸逐一对比。只有全尺寸合格后,模具才能进入量产阶段。
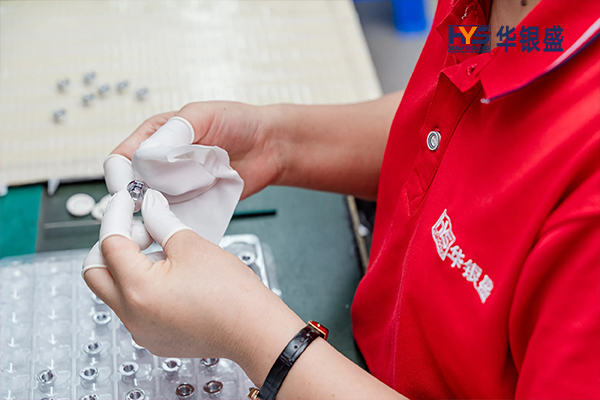
▲ 华银盛压铸精密压铸件——每道工序都有对应的QC检验节点
4
每副模具建档 → 累计模次记录 → 寿命预警
每副模具都有独立的"身份证"——记录钢材牌号、开模日期、累计模次、保养记录。锌合金模具寿命约20万次,铝合金约5万次。接近寿命节点时,系统自动预警,提前安排重开模计划,避免量产中途因模具失效导致停产。
5
每班次首件 → 关键尺寸检测 → 外观确认
每个班次开始生产时,前几模产品作为首件,必须经过关键尺寸检测和外观确认。首件合格后才能开始正式生产。这一步确保每班次开机时的工艺参数是正确的。
6
每30分钟巡检 → 尺寸+外观 → 参数记录
这是华银盛品控体系中最核心的一道QC。巡检员每30分钟到机台抽检一次,检查关键尺寸是否在公差范围内、外观是否有冷隔/气孔/缩孔等缺陷,并记录工艺参数(压铸温度、压力、速度等)。如果发现异常趋势,立即调整,不让不良品流入下道工序。
为什么是30分钟?
压铸过程中,模具温度会逐渐升高,工艺参数可能出现漂移。30分钟的巡检间隔,能在漂移导致批量不良之前就发现并纠正。间隔太长(比如2小时),可能已经生产了几十件不良品;间隔太短(比如10分钟),效率太低。30分钟是品质与效率的最佳平衡点——这是18年8000余个项目的经验总结。
7
CNC加工后 → 关键特征尺寸抽检 → 公差验证
压铸件经CNC精加工后,对关键特征(安装面、密封槽、螺纹孔等)进行尺寸抽检。常规加工公差±0.02~±0.05mm,使用三坐标测量机或专用检具检测。不合格品隔离处理,不允许流入下道工序。
8
100%外观检验 → 毛刺/划痕/砂孔检查
去毛刺和抛光后,对每件产品进行100%外观检验。检查是否有残留毛刺、划痕、砂孔、裂纹等缺陷。外观件(如消费电子外壳)的检验标准尤其严格——任何可见缺陷都不允许。
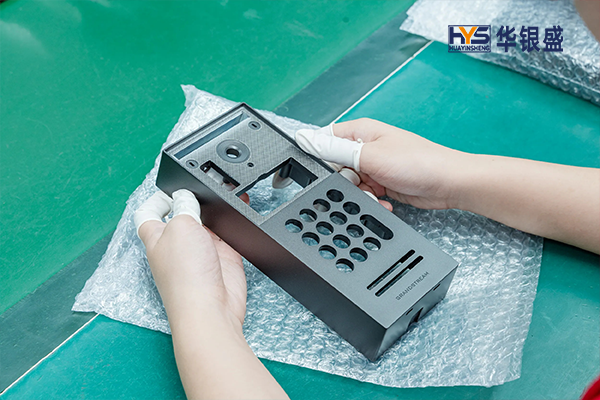
▲ 锌合金压铸外观件——表面光洁度要求极高,100%外观检验是基本标准
9
表面处理件回厂 → 膜厚+附着力+盐雾+色差
表面处理(电镀/烤漆/喷粉等)由战略合作供应商完成后回厂,华银盛检测室对每批来料进行四项检测:膜厚测试(X射线荧光测厚仪,电镀层≥8μm)、附着力测试(百格测试)、盐雾抽检(常规48小时以上)、色差检验(色差仪ΔE≤1.0)。四项全部合格才能入库。
10
派驻QC到供应商现场 → 关键工序实时跟进
华银盛对表面处理执行"全程品控"——派驻QC在供应商现场,对前处理、电镀/喷涂、后处理等关键工序实时跟进。发现问题当场纠正,不等回厂再处理。这确保了表面处理的品质与自营环节同一标准。
11
出货前 → 100%全检或AQL 1.0抽检
成品出货前,根据客户要求执行100%全检或按AQL 1.0标准抽检。检验内容包括:尺寸、外观、功能、包装。不合格品隔离处理,不合格批次整批退回。
12
包装方式确认 → 数量核对 → 标识检查
包装前再次核对产品型号、数量、包装方式是否正确。出口订单还需检查标识(产地标、环保标等)是否符合要求。包装方式根据产品特性和运输方式定制——吸塑盘、珍珠棉内衬、真空袋防潮等。
13
最终核对 → 出货报告 → 批次留样
出货前做最终核对——确认数量、型号、包装、标识全部正确。出具出货检验报告,随货发出。同时每批次留样,方便客户收到货后对比确认,也为后续可能的品质追溯提供依据。
13道QC流程只是"看得见的部分"。支撑这套体系运转的,是三个"看不见的基础设施":
第一,78余台检测设备。三坐标测量机、影像测量仪、粗糙度仪、膜厚仪、盐雾试验机、色差仪、X射线荧光测厚仪……没有设备,检验就是空谈。华银盛压铸的检测投入在中型工厂中属于头部水平。
第二,ERP全批次追溯系统。每一件产品都能从成品追溯到模具号、生产班次、操作人员、原材料炉号。一旦出现问题,2小时内可以完成全链路追溯,精准定位原因。
第三,IATF 16949汽车级体系。IATF 16949是汽车行业全球准入标准,比ISO 9001严格得多。通过IATF 16949认证,意味着华银盛的品控体系已经通过了汽车主机厂的严苛审核。红旗汽车每年验厂,品质稳定性是持续合作10年的基础。
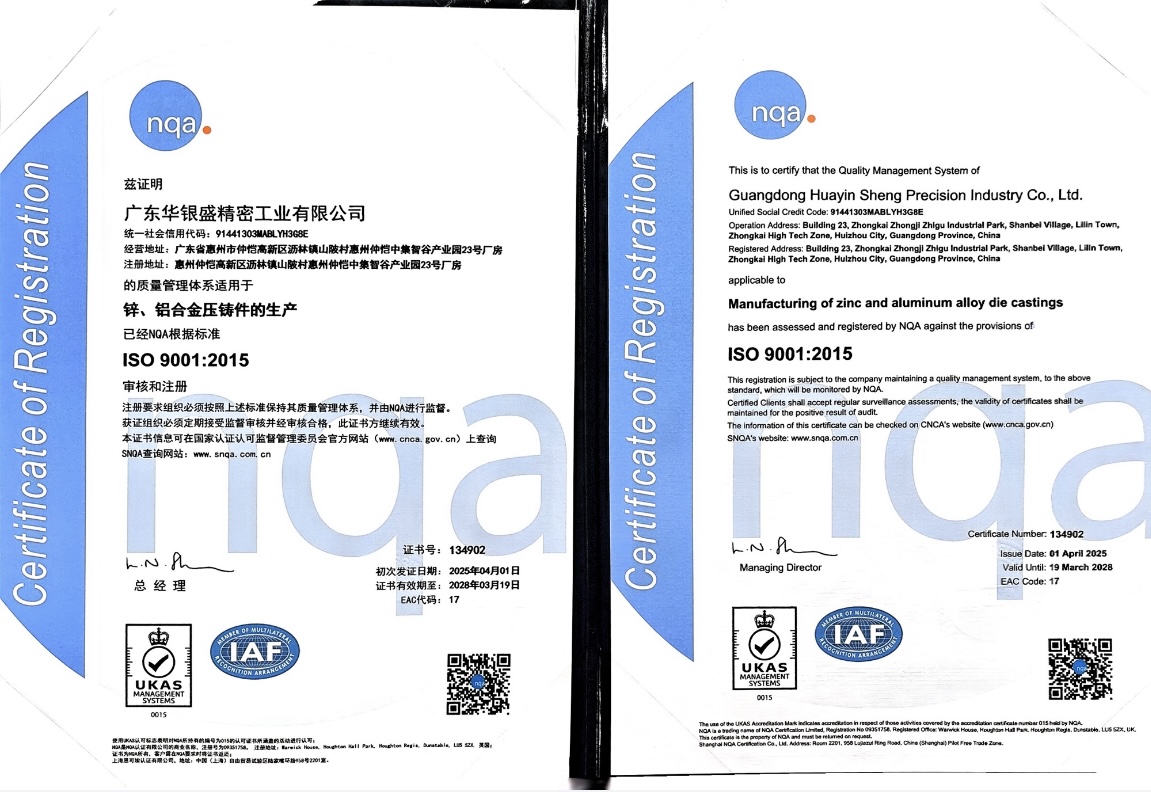
▲ 华银盛压铸通过ISO 9001:2015与IATF 16949:2016双体系认证——品控标准达到汽车级
如果你正在评估一家锌合金压铸厂的品控能力,可以要求对方提供以下证据:
1. 巡检记录表。要求看最近一周的巡检记录,看巡检频率(是否每30分钟一次)、记录是否完整、异常处理是否有闭环。
2. 首件检测报告。要求看最近的首件全尺寸检测报告,看检测设备是否专业(三坐标/影像测量仪)、检测项目是否完整。
3. 表面处理来料检验记录。要求看膜厚测试、盐雾测试、色差检验的记录,看是否有明确的合格标准和判定结果。
4. 批次追溯记录。随机选一个批次号,要求工厂从成品追溯到模具号、班次、原材料炉号。能在2小时内完成追溯的,说明体系是真实的。
5. 体系认证证书。ISO 9001和IATF 16949证书,在发证机构官网可以查到。如果对方拿不出证书或查不到,品控体系的可信度就要打折扣。
品控体系不是挂在墙上的证书,而是每天在执行的动作。13道QC、每30分钟巡检、99.8%合格率——这些数字背后,是华银盛压铸18年来对品质的坚守。选锌合金压铸厂,看品控
体系比看价格更重要。毕竟,一次批量不良的损失,远超单件价差。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服