
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
箱包五金扣件选锌合金还是铝合金?旺季前,一位客户拿着展会样品来问:"能按这个标准量产吗?" 我们没有先报价,而是先问了封样怎么定、每批比什么、记录在哪—— 样品和量产之间,隔着成型方式、壁厚、表面处理三道坎。本文就讲:报价前怎么判断材料和交期。
很多品牌商采购箱包五金扣件时,容易把展会上做工精致金属箱包扣样品,当成量产的标准,问题在于,那个样品,不代表是你真正收到的量产件。
差距来自三处:
· 成型方式不同。 样品很可能是 CNC 加工的,量产是压铸的。CNC 能做出 0.01mm 级的紧公差,压铸做不到。
· 壁厚不同。 样品为了强度做得很厚,量产为了成本会做到临界壁厚。
· 表面处理不同。 展台样品的手感和亮度,往往来自手工抛得很亮的一批件,不是标准产线。
还有一个最容易漏的:样品和量产,可能根本不是同一个工厂做的。 送样的机器往往比量产线精度高一档,这是行业惯例,不是供应商故意骗你。但你按样品定的标准,落到量产线上就要打折。
所以产线生产能不能跟样品一致,就得看供应商有没有这一套: 打样阶段把确认件封样作量产基准,量产每批对照封样做外观和尺寸比对,ISO 9001 / IATF 16949 / VDA 体系下全检,批次、模具、材料都可追溯。这套流程解决不了"送样件比量产线精度高"这个客观差异,但能保证每一批量产件都在你确认过那只样子的水平线上。
所以你第一步不是问"能不能做",是问"封样怎么定的、每批比什么、记录在哪"。 问得出这三个问题,供应商的水平基本就清楚了。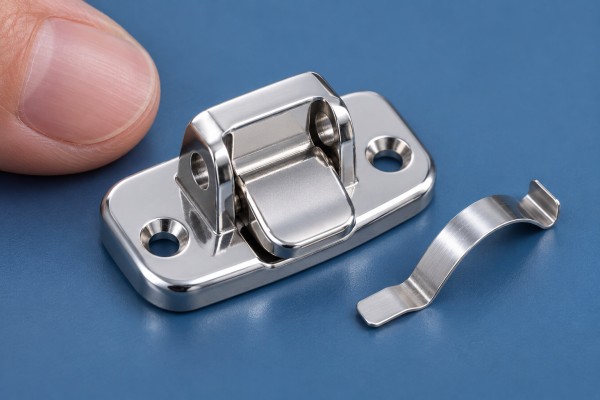
箱包五金扣件怎么选?给你一张表,赶时间可以直接看这里。所有数据都是我们产线的实测口径
决策点 | 锌合金箱包扣(热压室) | 铝合金箱包扣(冷压室) |
相对密度 | 约 6.7 | 约 2.7 |
同样重量的体积 | 小 | 大 |
熔点 / 工艺 | 约 385°C,热压室 | 约 660°C,冷压室 |
适合的零件尺度 | 小中型,薄壁、精细纹路 | 中大型,壁厚较厚、结构复杂 |
压铸机吨位(本厂) | 88T / 180T / 280T | 180T / 280T / 320T / 400T |
表面处理路线 | 电镀、喷涂、粉末、电泳、钝化 | 阳极氧化、喷砂、喷涂、电泳、电镀 |
耐蚀性 | 密度高、耐蚀性相对弱,需依赖表面处理 | 本身耐蚀性好,裸件也可用于一般户外场景 |
本厂模具周期 | 约 10–15 天 | 约 20–25 个工作日 |
读这张表的方式: 前四行决定"能不能做",后四行决定"做出来要花多少功夫"。只用三十秒,看"表面处理路线"和"压铸机吨位"两行就够了——这两行一出来,你就能判断这个供应商做不做得了你这个件。
大部分问题,来自采购方一开始就设定了材料做不到的限制。先把边界说清楚,后面才不会走弯路。
锌合金箱包扣做不到的
· 做大件不现实。 锌合金密度高,同样体积比铝合金重得多。本厂锌合金最大做到约 400mm,再大就受设备和模具刚性限制了。如果你的图纸超过这个尺寸,先不谈材料,工艺已经不成立。
· 抗拉强度有上限。 需要更高强度的薄壁件,本厂有 YX043(NO.2)和 YX081(ZA-8)这类高强度牌号,但仍在锌合金体系的边界内。如果你的受力远超锌合金区间,正确的做法是换材料,不是换模具。
· 本色难做。 锌合金本身是偏灰的金属色,想要阳极氧化那种亮银效果,走不通——阳极氧化只对铝有效,锌合金必须靠电镀。
外观件不建议做阳极氧化。 氧化膜会改变表面观感和手感。如果是靠外观吃饭的铝件,要么喷砂,要么改走其他工艺,不要轻易选阳极。
压铸窗口窄。 铝的凝固区间容易产生气孔和缩松。同样的图纸,锌铝的缩松风险不一样,铝件对模具设计和浇注系统更敏感。
记住这句话:换材料不是最后手段,是发现路径走不通时的正确选择。
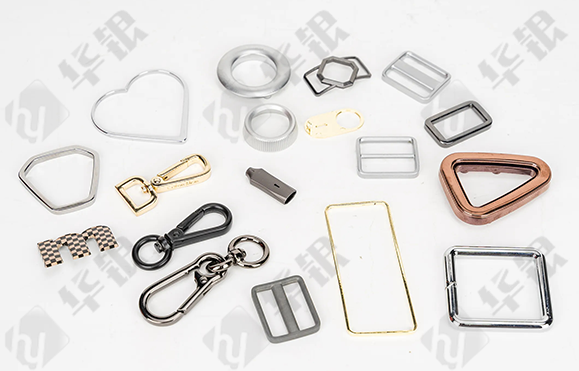
判断顺序永远是这个:先看这个箱包扣在箱包上要承受什么力,再倒推材料和工艺。
箱包五金大致分三类受力场景:
第一类:承重受力件。 主扣、登山扣、承重连接件。失效后果是整包报废或断裂伤人。
→ 优先锌合金(YX040/NO.3 或 YX043/NO.2),配合足够壁厚。登山扣这类件不要为了省成本换铝。
第二类:外观装饰件。 Logo 牌、装饰盖、包边件。
→ 铝合金更合适。轻、成本可控、表面处理选择多。
→ 但要先定表面处理,再定材料——因为铝的漂亮表面通常靠喷砂、电镀或喷涂,阳极氧化在外观件上不推荐。
第三类:手触高频件。 箱包拉链头、箱包提手扣、常用卡扣。
→ 关键指标不是强度,是手感、耐磨、手接触部位的电镀层附着力。
→ 这类件是表面处理问题主导,不是材料问题主导。
落到图纸上,就三件事:在箱包五金 3D 图纸上标出最大受力点、手触面、外观面三个位置,材料和工艺分别确认,不要整件统一标注。
为什么不能统一?一张整件标注 "锌合金电镀" 的图纸,等于替你做了三个决定,而受力、手触、外观三个位置的最优方案往往不一样。整件统一下单,供应商只能整件统一生产 —— 最后要么多花钱,要么拿到一件两头都不理想的件。
标完再看装配:扣件会直接碰到拉链头或皮革吗?不同金属直接接触会加速腐蚀,所以这两处接触面的处理方式要单独确认。
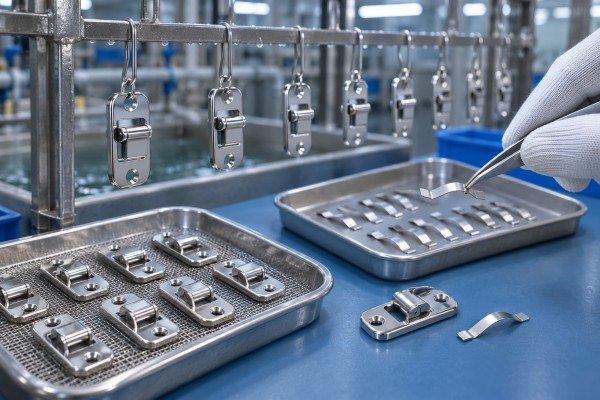
大部分询价失败不在价格,在信息不足导致来回改。这份清单照着准备,能省一轮沟通。
类别 | 你需要提供 | 为什么 |
图纸/数据 | STEP 或 IGS 三维文件,或实物样品 + 关键尺寸 | 我们做免费 DFM 分析,图纸越完整,反馈越准 |
材料倾向 | 锌合金或铝合金,以及牌号偏好 | 本厂锌合金备 YX040 / YX041 / YX043 / YX081;铝备 ADC12 / A380 / ADC10 / A360 |
受力说明 | 承重值或使用场景 | 决定要不要上高强度牌号 |
表面处理 | 电镀 / 喷砂 / 喷涂 / 粉末 / 阳极 / 电泳 / 抛光,以及颜色要求 | 材料和表面处理强绑定,只说"要好看"我们无法判断 |
盐雾要求 | 是否有盐雾测试标准及小时数 | 参考本厂实绩:登山扣(铝件·喷砂)96H 盐雾通过;常规锌合金电镀件 24H 盐雾通过。你的要求需单独确认 |
年用量/批量 | 首单量和年度预测 | 批量直接决定单件价——模具费分摊。量小单价高,这是规律,不是报价不诚信 |
交期节点 | 上架时间或上市时间 | 锌合金约 10–15 天开模,铝件约 20–25 个工作日,排产要提前算 |
产品去向 | 目标市场(欧盟/北美/中东等) | 直接影响表面处理合规要求,本厂所有处理均符合 ROHS / REACH |
一句实话:上表最容易被跳过的是"受力说明"和"表面处理"。 但这两项决定了材料选择,缺了它们我们只能按最保守的方式报价,你拿到的价格也不会是最优的。
这是箱包五金扣件最容易翻车的地方。手上看得到的亮度和用得住的耐久度,是两件事。
锌合金压铸扣件(本厂实绩工艺线):
压铸 → 修边 → 去毛刺 → 抛光 → 电镀 → 盐雾测试
适用:腰带扣、箱包扣、狗扣等(本厂箱包五金项目实绩:88T–280T 压铸,24H 盐雾通过)
铝合金压铸登山扣(本厂实绩工艺线):
压铸 → 修边 → 去毛刺 → 抛光 → 喷砂 → 盐雾测试
适用:轻量化、高承重需求的扣件(本厂实绩:280T 压铸,96H 盐雾通过)
同一批材料,换一种处理,盐雾从 24H 到 96H。 这不是把表面做得更漂亮,是换了一条针对性更强的防腐路线。
> 组对比的意义不在于"96H 比 24H 好",而在于:同一批锌合金件、同一台压铸机,仅仅因为表面处理路线不同,最终交付的耐蚀能力差 4 倍。 材料决定下限,工艺决定上限——采购时把这两件事分开谈,才是有效的。
但盐雾小时数不是"越厚越好"。 镀层越厚越脆,长期弯折处容易开裂,而箱包扣恰恰是天天弯折的件。按你的实际使用环境(海滨/内陆/汗液接触)定标准,不是无脑追高小时数。
决策公式:
· 汗液手高频接触 → 关注镀层附着力 + 后续抛光可行性,别只看盐雾
· 海运 / 热带 / 户外长期暴晒 → 关注盐雾 + 异种金属接触(扣件与拉链头、与皮革)
· 外观主视面 → 关注色差一致性(同一批订单内的批次差),这个只有批量生产才看得出来
大货验收最容易犯一个错:外观看着挺好,就放行了。但外观好不等于能用——尤其扣件是天天受力、天天弯折的件。
按扣件类型分开验:
扣件类型 | 验收重点 | 常见翻车点 |
承重扣件 | 装配后实际拉力/承重测试;壁厚是否达设计值 | 只看外观就放行;没做装配后承重测试 |
装饰件 | 批次色差;表面瑕疵(缩孔、气孔、顶针痕) | 外观件用了阳极氧化导致观感不对 |
手触件 | 镀层附着力;手感;弯折处是否开裂 | 只验了盐雾,没验附着力,弯折后掉镀 |
所有件通用 | 批次与模具可追溯;材质证明 | 无追溯记录,出问题无法定位批次 |
外观合格和功能合格是两件事,两个都要签。 承重件尤其不能省装配后的承重测试——看着再漂亮,装上去断了才是真问题。
我们把这话说在前面,避免后续误解:
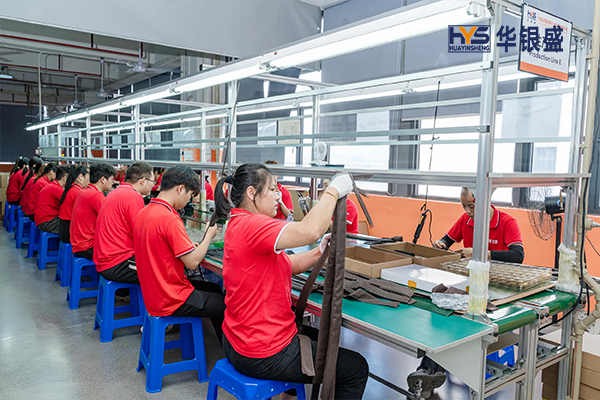
· 华银做的是:基于你提供的图纸或样品定制箱包五金扣件制造——模具设计、模具制造、压铸、CNC 加工、表面处理、检验、组装、包装。
· 华银不做的:不承接产品 3D 图纸设计;不替你决定材料和表面处理方案(这部分必须由你的设计方或你确认,因为失效后果由你承担)。
· 模具周期:锌合金箱包扣约 10–15 天;铝合金箱包扣约 20–25 个工作日。
· 产能分布:中国 + 越南双基地,共 20000+ m²,170+ 台生产与检测设备。
· 检验能力:ISO 9001 / IATF 16949 / VDA 体系;X-ray、超声、目视检测;100% 终检,批次、模具、材料全追溯。
· 沟通承诺:2 小时响应,24 小时给出方案;工程师一对一提供免费 DFM 分析。
流程很简单:把批准后的箱包五金图纸/样品发过来,我们按图/样生产。
1.箱包五金扣件用什么材料好,锌合金还是铝合金?
没有通用答案,取决于这个扣件在箱包上承受什么、暴露在什么环境。 简单判断:承重的登山扣、主扣优先锌合金;Logo 牌、装饰盖优先铝合金;手高频接触的拉链头、提手扣,材料和表面处理要一起定。完整判断顺序见本文第三、四节,这里不再重复。
2.小批量箱包五金件做压铸划算吗?
多数情况不划算,这是箱包五金最常踩的坑之一。 压铸单件成本 = 模具费分摊 + 材料 + 加工,小批量时模具分摊会吃掉大部分单价优势。建议做法:先问"CNC 报价 + 压铸报价 + 你的年用量"三个数再对比。 也许某个件改 CNC 更划算,这个账值得算一次。
3.旺季档期紧,箱包五金扣件厂家接得住吗?
接得住,靠的是基地数量而不是加班。 中国和越南双基地可以并行排产,同一款扣件一个基地在赶、另一个顶班。更实际的一条:把上架时间给我们,我们按节点倒推排产,2 小时响应、24 小时给出方案。 单基地供应商在这个节点上只能跟你说"尽力"。
4.不同批次的箱包五金扣件颜色会不一样吗?
箱包五金扣件电镀出现批次差是行业常态,能不能压住取决于几件事。 我们靠三条:100% 终检,批次、模具、材料全追溯;ISO 9001 / IATF 16949 / VDA 体系下的一致性控制;以及在打样阶段就把色板定下来,比到大货再看要有效得多。换句话说,批次差不能靠大货验收解决,只能在打样阶段就锁死。
5.样品确认后箱包五金扣件可以改模具吗?
可以,但要分清性质:基于图纸理解偏差的修改,我们承担;基于你方需求变更的修改,模具费按实际情况另议。 建议在首件确认时把所有意见一次提完——模具改一次是一次的成本。
6:锌合金箱包扣和铝合金箱包扣,开模周期差多少?
锌合金约 10–15 天,铝合金约 20–25 个工作日。如果旺季档期紧张,锌合金箱包扣在交期上更有优势;但材料要先按受力场景定对,再谈交期才有意义。
7:铝合金箱包扣能做电镀吗?
可以。铝合金以阳极氧化、喷砂、喷涂、电泳为主,电镀也能做,但前处理要求更高。如果是外观件,先想清楚表面路线再定材料——铝的外观件不建议直接上阳极氧化。
最后
箱包五金扣是选锌合金还是铝合金,答案在你的使用场景里。不知道如何选材?把图纸或样品发给华银箱包五金扣件厂家:免费 DFM 分析,2 小时响应,24 小时给出方案。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服