
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
锌合金压铸模具的价格跨度很大,从几千元到几十万元都有。影响价格的核心因素是产品尺寸、结构复杂度和模具穴数。以下是华银盛压铸根据多年经验总结的价格区间参考:
产品分类 | 产品重量 | 模具穴数 | 模具费区间 | 模具寿命 |
小型件 | 10-50g | 1穴/2穴/4穴 | 5,000-15,000元 | 20万模次 |
中小型件 | 50-150g | 1穴/2穴 | 10,000-25,000元 | 20万模次 |
中型件 | 150-500g | 1穴/2穴 | 15,000-40,000元 | 15-20万模次 |
大型件 | 500g-2kg | 1穴 | 30,000-60,000元 | 10-15万模次 |
超大型件 | 2kg以上 | 1穴 | 50,000-80,000元+ | 10万模次 |
说明:以上价格为单套模具的参考区间,实际报价需根据产品图纸评估。结构特别复杂的产品(如需要滑块、斜顶、多抽芯等)模具费会相应增加20%-50%。
很多客户觉得模具费"贵",其实是不了解模具费的构成。一套锌合金压铸模具的成本由以下六个部分组成:
模具钢材是模具成本中最大的单项。华银盛使用进口8407钢材(一胜百ASSAB 8407 Supremo),这种钢材具有优异的热疲劳性能、韧性和抛光性能,是锌合金压铸模具的首选材料。8407钢材的价格约为国产H13钢材的2-3倍,但模具寿命可以提升到20万次以上(国产H13通常在8-12万次),综合算下来反而更经济。
一套中型件模具(模框尺寸350×350×400mm)的钢材重量约为200-300kg。进口8407钢材单价约60-80元/kg,钢材成本约12,000-24,000元。如果使用国产H13(单价约25-35元/kg),钢材成本可降至5,000-10,000元,但模具寿命会大幅缩短。
模具的型腔、型芯、滑块等核心零件需要通过CNC数控加工完成。加工费用取决于零件的数量、精度要求和加工工时。高精度模具需要多次CNC粗加工和精加工,每次加工后都需要检测确认,工时较长。华银盛拥有CNC加工中心8台(含3台高速机),可完成从粗加工到精加工的全流程,无需外发。
模具中的深槽、窄缝、清角等CNC无法加工到的部位,需要通过电火花加工(EDM)完成。EDM加工精度可达±0.01mm,表面粗糙度可达Ra0.4。对于外观要求高的模具,EDM加工后还需要抛光处理。华银盛配备EDM电火花机6台,包括2台镜面EDM,可以满足最高等级的模具表面要求。
线切割主要用于加工滑块、斜顶的配合面以及精密孔位。华银盛使用慢走丝线切割,加工精度可达±0.005mm,确保模具各零件的配合精度。慢走丝的加工费用比快走丝高3-5倍,但配合精度和模具寿命都有明显提升。
模具钢材在粗加工后需要进行真空热处理,达到HRC48-52的硬度。真空热处理相比传统盐浴热处理,变形量更小(控制在0.02mm以内),不会出现氧化脱碳现象。华银盛与专业热处理厂合作,每套模具的热处理工艺曲线都经过严格控制和记录。
包括模具3D设计、模流分析、钳工装配、试模调试等人工成本。华银盛的模具设计团队平均从业经验超过10年,可以在设计阶段就规避大部分开模风险。试模调试由资深调机师傅完成,确保模具交付时产品品质已经达标。

华银盛压铸模具加工车间——CNC精密加工
同样是"一套模具",价格可能相差3-5倍。以下五个因素是导致模具费差异的主要原因:
产品越大,模具尺寸越大,需要的钢材越多,加工工时也越长。这是最直接的成本驱动因素。一般来说,产品重量每增加一倍,模具费增加约40%-60%(不是简单的翻倍,因为有些固定成本不随尺寸线性增长)。
产品结构越复杂,模具结构也越复杂。一个简单的盖板可能只需要一个开合模动作,而一个带卡扣、螺纹孔、侧孔的产品可能需要滑块、斜顶、二次抽芯等复杂机构。每增加一个滑块或斜顶,模具费增加约2000-5000元。
穴数越多,模具尺寸越大,加工量越大。但穴数增加可以显著提高生产效率,降低单件加工费。华银盛建议客户根据年用量来选择穴数:年用量1万件以下选1穴,1-5万件选2穴,5-10万件选4穴,10万件以上选8穴或更多。
如果产品外观面需要高光效果(如镜面抛光、火花纹等),模具型腔的表面加工精度要求更高,需要更多的精加工和抛光工时。高光模具的加工费比普通模具高20%-30%。
如前文所述,进口8407钢材和国产H13钢材的价格差异为2-3倍。华银盛默认使用进口8407钢材,如果客户预算有限,也可以协商使用国产优质H13或SKD61,在保证基本品质的前提下降低模具费。
避坑提醒:有些压铸厂报价时模具费极低(甚至声称"免费开模"),但在后续的单件加工费中加入模具分摊。这种模式看似前期投入少,实际上总成本可能更高。而且一旦客户想转移模具,会发现"模具费没付清,模具不能走"。华银盛建议客户选择模具费一次性付清、模具所有权归客户的透明模式。
以下是华银盛总结的五个实用建议,帮助客户在保证品质的前提下控制模具成本:
建议一:优化产品设计。在满足产品功能的前提下,尽量简化结构。减少不必要的滑块和斜顶,可以显著降低模具费。华银盛提供免费的DFM评审服务,工程团队会在开模前提出优化建议。
建议二:合理选择穴数。不要盲目追求多穴。如果年用量只有5000件,用2穴模具就足够了,没必要上4穴。多穴模具不仅模具费更高,而且如果产品需求变化,多余的穴数就是浪费。
建议三:标准化设计。如果产品系列中有多个相似零件,可以考虑使用模架标准化设计——共用模架,只更换型芯。这样后续增加新产品时,只需制作新的型芯,模具费可以降低50%-60%。
建议四:模具费量产抵扣。华银盛对有量产计划的客户提供模具费抵扣政策——当累计订单量达到约定数量后,返还部分或全部模具费。这样客户的实际模具投入可以大幅降低。
建议五:选择合适的钢材等级。对于试制阶段或小批量订单,可以先使用国产H13钢材开模(模具费降低40%-50%),等产品验证通过、量产确定后再换进口8407钢材的正式模具。
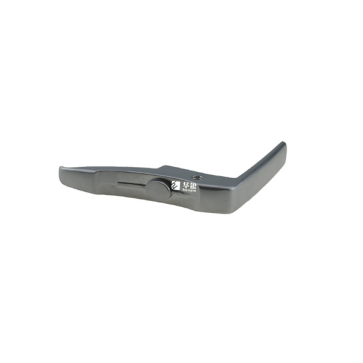
华银盛压铸——模具与成品锌合金乐器配件
华银盛的模具费付款方式如下:
首付款:合同签订后支付模具费的50%作为预付款,华银盛收到预付款后启动模具设计和加工。
尾款:模具完成试模,客户确认首件样品合格后,支付剩余50%尾款。华银盛收到尾款后安排批量生产。
这种"50%+50%"的付款方式在行业内比较常见,既保障了压铸厂的前期投入,也保障了客户的品质权益。对于长期合作客户,华银盛也支持月结等更灵活的付款方式。
Q1:模具费包含试模费吗?
华银盛的模具费包含3次以内的试模费用。如果因为设计变更需要额外试模,每次试模费约500-1000元(含材料和机台费用)。
Q2:模具寿命到了怎么办?
进口8407钢材的锌合金模具寿命通常在15-20万模次。当模具接近寿命极限时,华银盛会提前通知客户,并提供两种方案:一是制作新模具替换旧模具;二是对旧模具进行大修(更换型芯、滑块等易损件),费用约为新模具的30%-50%。
Q3:模具需要维护保养吗?
需要。华银盛建议每生产5000模次对模具进行一次常规保养(清洁、润滑、检查磨损),每2万模次进行一次深度保养(拆卸检查、更换易损件、重新抛光)。保养费用由华银盛承担(量产客户)或按实际工时收取。
Q4:我想换压铸厂,模具可以拉走吗?
可以。客户付清模具费后,模具所有权归客户。华银盛会无条件配合模具转移,提供完整的模具图纸和技术资料。同时,华银盛也会妥善保存模具档案,方便客户在任何厂家复制模具。
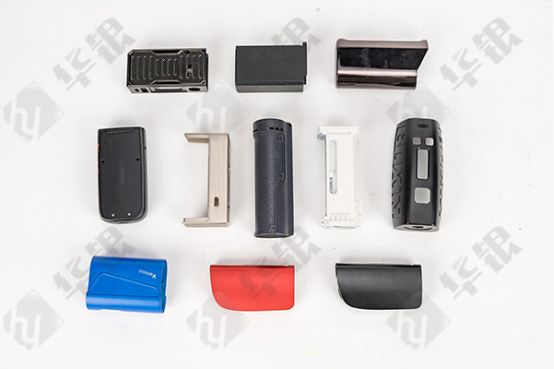
华银盛压铸——锌合金电子外壳模具与成品
模具费是锌合金压铸定制加工中最大的一次性投入,理解模具费的构成和影响因素,有助于客户做出更合理的预算和决策。华银盛压铸坚持使用进口8407钢材、标准化模具加工流程、透明的报价体系,确保每一分模具费都花在实处。从5000元的小型件模具到80000元以上的大型件模具,华银盛都以同样的专业态度和品质标准来完成。同时,通过模具费量产抵扣、DFM优化降本、标准化模架设计等方式,帮助客户在保证品质的前提下合理控制模具成本。15-20天的模具周期、20万模次的使用寿命,让每一套模具都成为客户长期量产的可靠资产。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服