
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
同样一张铝合金压铸件图纸,不同厂家报出来的单价能差 40%,但两家的毛利率可能只差 3 个百分点。差额里的大部分不是利润,是六处计价方式的分歧:材料怎么算、工费按什么收、模具怎么摊、后道做到哪一步、不良率假设多少、税和账期如何折算。
今天我们不谈“我们便宜”或者“一分钱一分货”这类废话,只做一件事:把一张铝合金压铸件的报价单拆到最小颗粒,然后告诉你哪一处可以谈、哪一处不能谈、哪一处谈下来会在半年后还回去。
文中出现的所有单价、费率、周期,都是用于说明结构的演示算例,标明了假设条件,不代表任何一家工厂的真实报价。要看结论,直接跳到第九节的 TCO 汇总表。
一、先承认一件事:报价差 40% 是正常的
很多采购第一次比价的时候会怀疑:是不是有人在乱报?实际情况是,压铸件的报价在国内没有统一口径。同样一句“含税到货价”,可能指含材料含工费含模具摊销含表面处理含包装含运费,也可能只指毛坯出厂价。
我们收到过客户转来的报价单,一张 A4 纸,只有一个总价和一句“月结 60 天”。这种报价单没法比,因为不知道边界在哪里。真正可比的报价单,至少要把下面七项拆开。
报价项 | 常见写法 | 里面藏着什么 |
材料费 | “含材料” | 按毛坯重还是净重、回炉料折几折、铝锭价按哪天算 |
压铸工费 | “加工费” | 机台小时费率、模穴数、成型周期、按理论产能还是实际产能 |
模具费 | “模具另计”或“含模具” | 一次性收还是分摊到件、按多少模次摊 |
后道加工 | “含后处理” | 去毛刺、攻牙、CNC、抛光、表面处理各自含到哪一步 |
表面处理 | “含喷涂” | 涂料等级、膜厚、色差标准、谁承担运费与损耗 |
包装物流 | “含包装” | 内包装形式、外箱强度、是否含运费 |
税费账期 | “含税” | 税率、开票类型、账期天数、模具款预付比例 |
七项里任何一项口径不同,单价就能差 10% 以上。六项叠加,40% 的差距不难解释。
二、第一处差异:材料费怎么算
铝合金压铸的材料费不是“净重乘单价”这么简单,因为投进去的铝比留在零件上的铝多。多出来的部分是浇道、溢流槽、排气包,这些会回炉重用。
完整的算法是三段式:
单件材料费 = 毛坯重 × 铝锭价 − 回炉料重 × 回炉价
毛坯重包含零件本体加浇排系统,回炉料重等于毛坯重减净重。回炉价一般是铝锭价的七折左右,因为回炉料有烧损、有成分波动、要重新打光谱确认牌号。
参数 | 假设值 | 说明 |
铝锭价 | 20 元/公斤 | ADC12,随长江有色现货浮动,按月均价结算较常见 |
净重 | 85 克 | 零件本体重量 |
毛坯重 | 135 克 | 含浇道与溢流,材料利用率约 63% |
回炉料重 | 50 克 | 毛坯重减净重 |
回炉价 | 14 元/公斤 | 按铝锭价七折估算 |
单件材料费 | 2.00 元 | 135 乘 20 减 50 乘 14,单位换算为元 |
同样是这个件,换两种计价方式,结果立刻不同。
计价方式 | 算式 | 单件材料费 | 差额 |
毛坯重减回炉折价(完整算法) | 0.135 乘 20 减 0.05 乘 14 | 2.00 元 | 基准 |
按毛坯重全额计价 | 0.135 乘 20 | 2.70 元 | 高出 35% |
按净重计价 | 0.085 乘 20 | 1.70 元 | 低于成本线 |
第二种最常见。厂家按毛坯重全额收费,回炉料的残值自己留下,这一项就多吃 0.70 元。它的报价单不会写“回炉料收益归供方”,只会写一个总价。
第三种看着最便宜,实际做不了。按净重收 1.70 元,意味着厂家自己承担 50 克回炉料的损失,长期做下去要么涨价,要么在别的地方找回来。
所以材料费这一项,谈判的正确姿势不是砍单价,是要公式:请对方写清毛坯重、净重、回炉折价率、铝锭价基准日和结算周期。这四项一写清,材料费基本没水分。
三、第二处差异:压铸工费按什么收
工费的底层逻辑只有一句话:机台时间是有成本的,谁占用了机台,谁就得摊这个成本。
单件工费 = 机台小时费率 ÷ 每小时合格产出
机台小时费率包含设备折旧、电费、人工、维护、厂房分摊。400 吨冷室压铸机在国内的常见区间大约是每小时 180 到 260 元,差异来自设备新旧、自动化程度、地区人工成本。这个数字厂商一般不愿意给,但可以反推。
每小时合格产出取决于三个变量:模穴数、成型周期、良率。
配置 | 周期 | 每小时模数 | 每小时理论件数 | 按 92% 良率 | 单件工费 |
一模一腔 | 45 秒 | 80 | 80 | 74 | 2.97 元 |
一模两腔 | 60 秒 | 60 | 120 | 110 | 2.00 元 |
一模四腔 | 90 秒 | 40 | 160 | 147 | 1.50 元 |
同样的件、同样的机台费率 220 元每小时,一模四腔的单件工费只有一模一腔的一半。这就是为什么批量小的订单,厂家会用低模穴数来报价,或者干脆报高价劝退。
反过来说,模穴数不是越多越好。腔数增加会带来三个代价:模具费上升、单腔压力下降导致致密度变差、调试时间变长。对气密性要求高的件,强行上四腔,良率掉下来反而更贵。
四、第三处差异:模具费怎么摊
模具费是报价里最容易被做文章的一项,因为它可以一次性收,也可以摊到单件里,还可以摊得很薄让单价看起来很便宜。
先看一个硬约束:铝合金压铸模的寿命大约是 5 万模次。这个数字和锌合金不是一个量级,锌合金模具可以做到约 20 万模次,因为锌的熔点只有 420 度左右,对模具钢的热冲击小得多。铝合金熔点 660 度上下,模具要长期承受热疲劳,H13 和 8407 这类模具钢用上去,寿命也就在这个量级。
5 万模次乘上一模两腔,等于 10 万件的模具寿命产出。
模具总价 | 按件摊销基数 | 单件模具分摊 | 备注 |
180000 元 | 3 万件 | 6.00 元 | 订单量低于寿命产出,模具成本无法摊薄 |
180000 元 | 6 万件 | 3.00 元 | 常见的中等批量结构 |
180000 元 | 10 万件 | 1.80 元 | 刚好用满一次模具寿命 |
180000 元 | 12 万件 | 1.50 元 | 超出寿命需计维修或新开模,实际不止此数 |
这张表解释了一件事:为什么大批量定制厂的起订量门槛都在几万套。不是不想接小单,是模具成本在几万件以下根本摊不动。3 万件和 10 万件之间,单件分摊差 4.2 元,比工费的全部差额还大。
报价单上常见两种写法。一种是模具费单列,客户先付,之后单件价里不含模具;另一种是模具费含进单价,看起来单价高,但客户不用一次性掏模具款。两种没有绝对优劣,但必须问清一句:模具产权归谁,后续改模谁付钱。
五、第四处差异:后道工序的边界
“含后处理”这四个字,能藏下整条产线。
一个压铸件从毛坯到可装配,中间可能经过:去毛刺、喷砂或抛丸、攻牙、CNC 铣面钻孔、抛光、表面处理、镭雕、全检、包装。每一项都是钱,每一项都可能被算进“含”或者被排除在“含”之外。
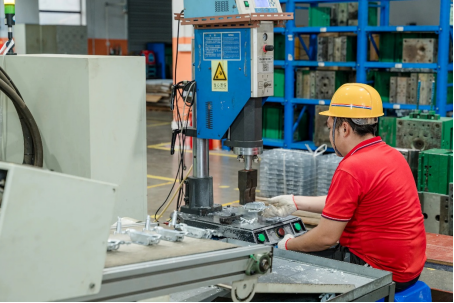
压铸生产现场:同一台机,跑什么模穴数、什么周期,直接决定单件工费
工序 | 是否常被默认“含” | 算例单价 | 边界提示 |
去毛刺、喷砂 | 通常含 | 0.15 元 | 自动化去毛刺与人工去毛刺差一倍以上 |
攻牙 | 常含基础螺纹 | 0.10 元/孔 | M2 以下小螺纹良率低,需单独确认 |
CNC 铣面钻孔 | 经常不含 | 0.60 到 1.50 元 | 加工时间与装夹次数决定价格 |
抛光 | 经常不含 | 0.40 元 | 外观件抛光工时差异极大 |
表面处理 | 常含最基础的一种 | 0.80 到 2.00 元 | 涂料等级、膜厚、色差标准决定价格 |
全检 | 部分含 | 0.20 元 | 外观件全检与抽检差一个数量级 |
包装 | 常含基础包装 | 0.10 元 | 吸塑、珍珠棉、独立包装另计 |
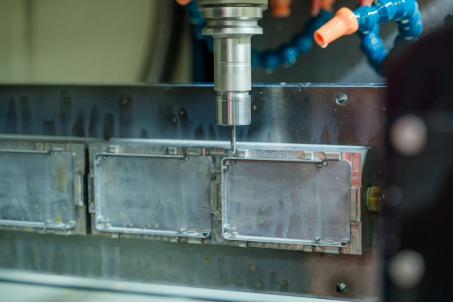
CNC 后加工:装夹次数和后道边界,是报价差异最容易藏住的地方
我们见过最典型的一种情况:A 厂报价 4.1 元“含后处理”,B 厂报价 2.9 元“不含 CNC”。两个数字放在一起,B 厂看起来便宜 30%。加上 CNC 的 1.5 元之后,B 厂变成 4.4 元,反而更贵。
比价的基本原则是:把所有供应商的报价,按同一套工序清单重新加一遍。清单里每一项都标的“含”或“不含”,不含的按你自己的经验估值加回去。加完之后再比,差距通常会从 40% 缩到 10% 以内。
六、第五处差异:不良率假设
这一项最隐蔽,因为它不出现在报价单上,只出现在对方的成本模型里。
厂家报价时心里一定有一个良率假设。假设良率 95%,说明他按 5% 的报废来摊成本;假设 85%,他按 15% 摊。假设越乐观,报价越低。
问题在于,报价低不等于你付得少。有两种计价方式,结果完全不同。
厂家报价 | 计价方式 | 实际良率 | 客户有效单价 |
A 厂 9.00 元 | 按合格品计价,报废由厂家承担 | 92% | 9.00 元 |
B 厂 8.60 元 | 按投料计价,报废由客户承担 | 92% | 9.35 元 |
C 厂 8.60 元 | 按投料计价,对外声称良率 98% | 85% | 10.12 元 |
B 厂名义单价低 0.40 元,实际有效单价高 0.35 元。C 厂的情况更糟,它把良率假设写得太乐观,实际做不出来,最后要么补货,要么扣款,要么拖交期。
判断方法很简单:报价单上问一句“单价是按合格品计还是按投料计”。这一句能问出对方是不是在赌良率。
七、第六处差异:税、账期与资金占用
这一项属于财务口径,但实打实影响单价。
增值税 13% 对一般纳税人来说可以抵扣,本身不构成成本,但它影响现金流。真正的成本是账期。
账期 60 天和 90 天,中间差 30 天的资金占用。按年化资金成本 5% 折算,30 天大约相当于单价上浮 0.4%。听起来不多,但和“能不能压价 0.4%”是同一个量级。换句话说,把账期从 90 天谈到 60 天,拿到的收益和多轮砍价的收益差不多。
模具款的处理方式影响更大。一次性预付,客户占用资金;分摊到件,厂家占用资金但会加进单价。两种都可以,关键是在合同里写清切换条件:订单量达不到分摊基数时,剩余模具款怎么结。
八、把六处差异合成一张 TCO 表
单项比较永远比不出结论,因为六处差异会互相抵消。要算就一次算完,算总拥有成本。
成本维度 | 构成 | 10 万件订单的算例金额 | 容易被漏掉的原因 |
采购单价 | 材料加工费 | 290000 元 | 最容易被当成唯一指标 |
模具摊销 | 模具费除以订单量 | 180000 元 | 客户常认为模具是“一次性投入不计入单价” |
品质损失 | 不良返工、退货、客诉处理 | 15000 到 40000 元 | 依赖实际良率,报价阶段看不见 |
交期成本 | 延期导致的停线、加急运费、空运 | 20000 到 80000 元 | 只在出问题那年才被看见 |
管理成本 | 驻厂跟单、二次检验、供应商审核 | 10000 到 30000 元 | 供应商越不稳,这项越高 |
把这张表填完,经常会出现一个反直觉的结果:单价低 8% 的供应商,TCO 反而高 12%。原因通常出在品质损失和交期成本这两格。
这也是我们不建议用“最低价中标”的原因。压铸件的真实成本,有三分之一在报价单之外。
九、为什么我们的报价通常不是最低
广东华银盛精密工业有限公司做锌合金和铝合金中小件压铸,2008 年在深圳注册,2024 年搬到惠州仲恺高新区中集智谷产业园,厂房 8000 平方米,200 余人,另有越南工厂。设备上,10 台 400 吨冷室压铸机、24 台 CNC、78 台以上检测设备。
这些配置决定了我们的成本结构,也决定了报价不会是最低那一档。
配置项 | 具体口径 | 对报价的影响 |
产能 | 惠州日产能 50 万件、月产能 600 万件;越南日产能 20 万件;双厂合计 70 万件/日 | 折旧与人工摊得开,大批量单价有优势 |
品控 | 13 道 QC,每 30 分钟巡检,关键工序 100% 全检,合格率 99.8% | 不良率假设保守,不靠赌良率压价 |
模具 | 自有模房,进口 H13 与 8407,开模 15-20 天 | 模具费不低,但修模响应快,交期损失小 |
表面处理 | 11 类外发加驻厂 QC,不自建电镀厂 | 多一层管理成本,换来责任窗口单一 |
起订量 | 年 30000 套起,批次 3000 套起 | 低于这个量,分摊算不过来,报价必然偏高 |
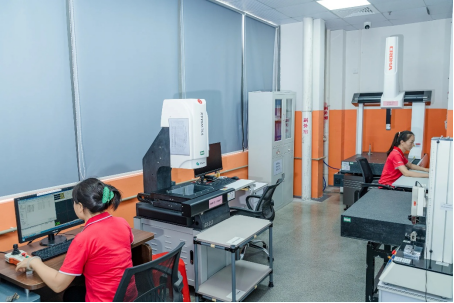
测量室:检测设备越多,报价里的品质成本越高,但出货争议越少
所以经常出现这种情况:客户拿一个年需求两万件的单来比价,我们报出来的价格比小厂高 20%。这不是我们贵,是这个量级不适合我们的成本结构。这种情况我们会直接说明,建议找规模更匹配的供应商。
反过来,年需求十万件以上、外观和精度要求明确、需要一个能扛住品质追责的供应商,我们的价格结构就有优势。
十、拿到报价单后,按这个顺序核七项
1. 第一项,问清是毛坯价、光坯价还是成品价。这三个词在不同厂家嘴里含义完全不同。
2. 第二项,要材料公式:毛坯重、净重、回炉折价率、铝锭价基准日。
3. 第三项,要模穴数和成型周期,用机台费率反推单件工费,看和报价是否对得上。
4. 第四项,问模具寿命承诺多少模次,超出后维修费谁承担。
5. 第五项,拿工序清单逐项打勾,把“不含”的项目自己补价加回去。
6. 第六项,问单价是按合格品计还是按投料计,以及合同里约定的良率下限。
7. 第七项,把账期、模具款预付比例、运费承担方写进对比表,折算成单价。
七项核完,再排序。千万不要在只核了第一项的情况下就开始砍价,那等于在和一个你没看懂的报价单谈判。
十一、常见问题
问:铝合金压铸件一般多少钱一公斤?
答:这个问法没有可比性。压铸件的价格由零件结构、模具、批量、精度、表面处理共同决定,重量只是其中一个变量。同一个件,一万件和十万件的单件价能差一倍以上。要评估价格,最少要给出图纸、年需求量、外观等级和表面处理要求。
问:为什么两家报价的材料费差 35%?
答:最常见的原因是计价口径不同。按毛坯重全额计价,相当于把回炉料的残值留在了供方;按毛坯重减回炉折价,才是真实成本。其次是铝锭价基准日不同,铝价波动大的月份,基准日选得不一样能差几个点。
问:模穴数多的厂家是不是更便宜?
答:批量大的时候是的,模穴数直接抬高每小时产出。但腔数增加会降低单腔充填压力,对气密性和致密度要求高的件,硬上多腔会导致良率下降,反而更贵。判断标准是这个件的关键特性是尺寸还是致密性。
问:模具费一次性付还是摊到单价里划算?
答:取决于你的订单确定性。订单确定、量大,分摊到件现金流更好;订单不确定,一次性付清再谈单件价,后期换供应商时模具产权归属更清楚。无论选哪种,合同里要写清模具产权和改模费用承担方。
问:压铸厂说自己的良率是 98%,可以信吗?
答:可以让对方把这个数字写进合同,作为计价基础。愿意写的,说明他真有把握;不愿意写只肯口头讲的,说明这是报价时的假设。良率假设每差 5 个点,有效单价能差 5% 以上。
问:怎么判断一家铝合金压铸厂报的价是不是“钓鱼价”?
答:看三处。模具费是否明显低于同行、后道工序是否大面积“不含”、良率口径是否按投料计。三处同时出现,基本可以判断是先低价接单、后期靠变更和补货找回来的模式。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服