
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
压铸件样品是调出来的,量产是放出来的:中间差的不是运气,是六次把“临时状态”变成“固定状态”。
一、先把事故拆开:四个差异,不是四个失误
同一套模、同一台机、同一批料,打样合格而量产不合格,差别只在这四件事上。
差异 | 打样时 | 量产时 | 后果 |
调机时间 | 几小时到一整天,随时微调 | 开机后必须尽快出量 | 模温未达稳态,前百件收缩偏大 |
模温与热平衡 | 短时生产,模温靠调机维持 | 连续生产,模温靠水路维持 | 尺寸随模温漂移 |
挑件 | 样品逐个挑过、修过 | 整批交付,不逐件修 | 外观与配合的边角问题被放大 |
检验方式 | 单件全尺寸、专人判定 | 抽检 + 产线快检 | 数据不足以发现趋势 |
二、固化动作一:参数写成工艺卡,并锁机台
工艺参数不能只存在调机师傅的脑子里。料温、模温、压射速度、增压位置与压力、冷却时间、留模时间,这七项要写成一张工艺卡,贴在机台上。
参数 | 记录要求 | 失控的表现 |
料温 | 按材质给区间,记录实测值 | 温度偏低时流动性差,末端缺料 |
模温 | 开机预热目标与稳态区间 | 模温不足时收缩偏大、尺寸跑下限 |
压射速度 | 分段设定,标出切换点 | 速度过高卷气,气孔与黑烟 |
增压压力与位置 | 记录压力值与起始位置 | 增压不足致密度低,缩孔 |
冷却与留模时间 | 按件结构定,记录秒数 | 时间短则变形,长则节拍下降 |
喷涂与脱模 | 频次与用量 | 过量则外观发花,不足则拉伤 |
落地只需要三张纸,不必上系统。一张工艺卡贴在机台侧面,一张点检表挂在机台正面,一张交接表放在班组长手里。三张纸的内容不重复:工艺卡写“应该是什么”,点检表写“现在是不是”,交接表写“这一班动过什么”。
纸 | 内容 | 谁来填 | 频次 |
工艺卡 | 七项参数的设定值与允许区间 | 工艺员设定,操作员执行 | 换模或调参后更新 |
点检表 | 料温、模温、喷涂量、当前尺寸趋势 | 操作员 | 每班两次 |
交接表 | 上一班做过的调整、异常、待办 | 班组长 | 每班交接 |
三、固化动作二:试产与量产同模同工艺同机
这一条听起来理所当然,实际最容易被跳过:试产用空闲机台、量产排到另一台机;试产用备用模、量产用主力模。设备差异会直接变成尺寸差异。
要求写进合同或试产确认单:同一套模具、同一台压铸机、同一材质批号、同一工艺卡。做不到时,必须补一轮首件验证,而不是直接放量。
四、固化动作三:首件数据化,关键尺寸算 CPK
首件只报“合格”是不够的,要报实测值。合格是一个结论,实测值才能看出趋势。
项目 | 做法 | 用途 |
首件全尺寸 | 关键尺寸全部实测,标出与公差中值的偏移 | 判断模具是否需要修 |
连续样 | 取 30 到 50 件连续生产件,测关键尺寸 | 算 CPK,看过程能力 |
控制图 | 对 2 到 3 个关键尺寸画趋势 | 放量首周每天看一次偏移方向 |
判定标准 | CPK 目标按客户要求与件的重要性定 | 关键配合尺寸通常要求较高 |
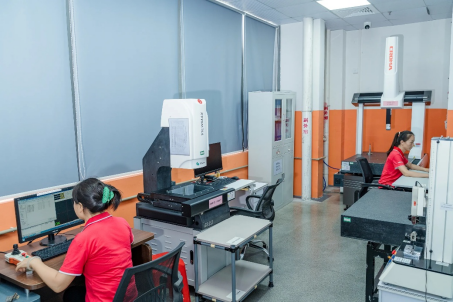
测量室:首件合格只说明一件合格,连续样分布才说明量产稳不稳
五、固化动作四:封样三态,判定写四个条件
外观件的争议,八成来自封样不清。只封一件成品,看不出问题出在素材、镀层还是喷涂。
正确做法是封三种状态:压铸素材(看砂面与流痕)、表面处理后未上色(看镀层或涂层均匀性)、成品(看最终外观)。三种并排放在同一块板上,标件号、批号与日期。
判定条件写四个:光源(昼光或标准灯箱)、角度、比对面(与哪一件比)、判定人。四个缺一个,“有点色差”这句话就永远说不清。
六、固化动作五:换班与换机的对齐
压铸是连续生产,人在换、机在稳。换班前后最容易出现“参数被顺手调了”的情况:夜班为了提速,把冷却时间调短;早班为了好脱模,把喷涂量加大。这两次调整都不会写记录,但尺寸会变。
做法很朴素:交接班检查表,五格。模温、料温、压射速度、当前尺寸趋势、外观封样比对结论。交接双方签字。这一张纸能把八成的人为漂移拦住。
七、固化动作六:变更管理与放量前评审
放量前开一次评审,把六件事过一遍:图纸版本、材质批号、模具状态、工艺卡版本、封样是否签批、包装方案是否确认。评审记录归档,作为量产的起点。
变更管理写清四条:换机台、换材质批号、换外发表面处理厂、修改模具,这四件事发生前必须通知客户,并做首件验证。不通知的代价,通常是整批退回。
八、放量首周看三个观察点
放量不是“首批交货就完事”,第一周的数据决定后面三个月的稳定性。
观察点 | 怎么看 | 异常信号 |
首件与末件差异 | 每天首末件关键尺寸对比 | 差异超公差三分之一,说明过程在漂 |
尺寸漂移方向 | 控制图趋势 | 连续七天同向漂移,模具或模温有问题 |
外观缺陷分布 | 按位置统计,不只看比例 | 集中在固定位置,说明是结构或模具问题 |
做一张表就够了,七天一页,出货时随批归档。这张表后来会成为下一款产品的基线。
当日项 | 记录什么 | 判读方式 |
首件实测 | 2 到 3 个关键尺寸的实测值 | 与中值比,看偏移方向 |
末件实测 | 同上 | 与首件比,看日内漂移 |
过程巡检 | 巡检频次、发现的不良类型 | 按位置统计,不只记比例 |
调机记录 | 当天有没有调参,调了什么 | 有记录且写明原因才算合格 |
异常与处置 | 不良件隔离、返修或报废 | 有没有闭环签字 |
首周之后并不结束。量产期的稳定性还要看模具状态:模次累加到一定阶段,飞边与尺寸都会变,维护周期要按实测趋势调整,而不是按固定日历。
九、六种“崩法”与对应的固化动作
失效有类型,类型对应动作。这张表可以直接用于事故复盘。
失效表现 | 常见原因 | 对应固化动作 |
装配干涉、卡扣装不进 | 收缩差异导致尺寸偏上限 | 参数固化 + CPK 监控 |
变形、翘曲 | 冷却不均、留模时间不足 | 冷却水路与留模时间写进工艺卡 |
飞边 | 锁模力不足或分型面磨损 | 模具状态纳入放量前评审 |
气孔、黑烟 | 压射速度过高、排气不畅 | 浇排方案在 DFM 阶段确定,工艺卡锁速度 |
顶白、拉伤 | 顶出位置不当、脱模不足 | 模流定顶出,喷涂量写进工艺卡 |
色差、发花 | 喷涂膜厚波动、素材砂面不均 | 封样三态 + 判定四条件 |
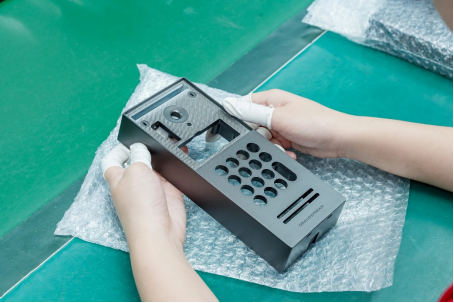
外观全检工位:外观件的批量事故,多数在首周就能从缺陷分布上看出来
十、华银盛在试产与放量阶段的做法
广东华银盛精密工业有限公司做锌合金与铝合金中小件压铸,中高端外观件与薄壁精密结构件是主攻方向。放量阶段的动作按下面这套走。
环节 | 做法 | 边界 |
试产 | 同模同工艺,试产与量产不换机台 | 项目排产冲突时需重新确认窗口 |
品控 | 13 道 QC 按 6 个阶段 13 个控制节点执行,含首件、过程巡检、关键工序检测、出货全检 | 记录按批归档,可追溯 |
尺寸验证 | 关键尺寸可做 CPK 验证,首件出实测报告 | 目标值按客户图纸与项目确认 |
外观判定 | 三态封样 + 光源、角度、比对面、判定人四条件 | 色差与附着力按批抽测 |
体系 | ISO 9001:2015、IATF 16949:2016,可提供 SGS 材质报告 | 汽车项目按客户要求提供文件包 |
外发表面处理 | 持证合作方加工,厂内派驻 QC,来料检验与过程巡检记录可查 | 厂内无电镀线,不宣称自有产线 |
十一、放量前把这份清单过一遍
1. 图纸版本是否冻结,关键尺寸与公差是否标注完整。
2. 工艺卡是否贴在机台,七项参数是否有实测记录。
3. 试产与量产是否同模、同机、同材质批号。
4. 连续样是否取到 30 件以上,关键尺寸是否算出 CPK。
5. 封样是否三态齐全,判定四条件是否写进验收文件。
6. 交接班检查表是否执行,是否双方签字。
7. 换机、换料、换外发厂、改模四类变更,通知与首件验证流程是否清楚。
8. 包装方案是否确认,出货检验与留样规则是否一致。
十二、常见问题
问:打样合格,量产还要重新验证吗?
答:要。打样是短时、可调、挑件的状态;量产是连续、固定、不挑件的状态。两者之间至少要一次连续样验证与首件实测。跳过这一步,风险在首批交货时才暴露。
问:CPK 达到多少才算稳?
答:看件的重要性与客户要求。关键配合尺寸通常要求较高,一般结构件要求低一些。比数值更重要的是趋势:同一尺寸连续多批是否稳定在中值附近,而不是贴着公差上限跑。
问:为什么试产要锁机台,换台机不行吗?
答:不同机台的压射能力、锁模力、冷却条件有差异,同一套工艺参数搬过去,尺寸可能就偏了。换机必须补首件与连续样验证,不能直接放量。
问:外观件怎么避免“这批有点不一样”的争议?
答:把封样做成三态(素材、处理后、成品),把判定写成四条件(光源、角度、比对面、判定人),再按批抽测色差与附着力。有这三样,争议会落到数据上,而不是感觉上。
问:首批出问题,责任怎么划?
答:先看两件事:试产与量产的模具、机台、材质、工艺是否一致;以及变更有没有通知。这两条清楚了,责任自然清楚。建议在试产确认单上就把“同模同工艺”写进去。
问:压铸工厂说良率 99%,可以信吗?
答:可以让对方把口径说清:是按合格品计还是按投料计、统计周期多长、包含哪些缺陷类型。愿意把口径写进合同与出货报告的,说明有数据支撑;只说一个数字不愿细说的,多半是估算。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服