
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
压铸模具报价差 2.5 倍,钱花在哪?八个变量逐项拆开看完,再谈模具费,至少知道自己在为什么付钱。
一、先承认一件事:模具报价没有标准件
模具是单件生产,每一套都不一样。同一个零件换一家工厂做,分型面位置可能不同、滑块数量可能不同、试模次数可能不同,价格自然不同。所以问“这套模多少钱”得到的答案,和问“这个件多少钱”得到的答案一样,只能当参考。
真正可比的做法,是把模具报价拆成下面八项,逐项比。缺项的报价单不是不能接,是接之前得自己把缺口补上。
报价项 | 常见写法 | 这一项决定了什么 |
型腔数 | “一模两穴” | 单件工费、模具总价、单腔压力 |
模具钢材 | “H13”或“进口钢” | 寿命模次、抛光性能、抗热裂 |
滑块与抽芯 | “含滑块” | 能否成型侧孔侧凹、维护成本 |
加工精度 | “精密加工” | 配合尺寸能否一次做到、要不要靠 CNC 修正 |
热处理与型腔表面 | “热处理另计” | 型腔耐磨、脱模、外观面复制效果 |
试模次数 | “含试模” | 改模成本谁承担、能否在开模阶段暴露问题 |
寿命承诺 | “寿命 20 万模次” | 超寿命后的维修与新开模责任 |
结构复杂度 | “按图报价” | 分型、排气、冷却、顶出的布置空间 |
型腔数直接决定模具总价,也决定单件工费。一穴改两穴,模具费通常上浮 40% 到 60%,但单件工费接近腰斩。
配置 | 模具费算例 | 单件工费算例(机台 220 元/小时) | 合计 5 万件 |
一模一腔 | 12 万元 | 2.97 元 | 26.9 万元 |
一模两腔 | 18 万元 | 2.00 元 | 28.0 万元 |
一模四腔 | 28 万元 | 1.50 元 | 35.5 万元 |
所以型腔数不是“越多越专业”,是“和订单量匹配才对”。报高价劝退小单的工厂,多数是在这一项上算过账:给 8000 件的单开四穴模,客户付不起模具费,工厂也不划算。
三、变量二:模具钢材,贵在寿命上而不是贵在单价上
锌合金模和铝合金模不是一个量级。锌的熔点约 420 度,对模具钢的热冲击小,H13 做锌合金模,正常维护下可做到约 20 万模次;铝合金熔点 660 度上下,同样材料也要长期承受热疲劳,寿命大致在 5 万模次这个量级。
选择 | 常见适用 | 价格区间(算例) | 代价 |
国产 H13 | 锌合金中小件、批量中等 | 基准 | 抛光性能与批次一致性波动大一些 |
进口 H13 | 锌合金外观件、长寿命要求 | 上浮 20% 到 35% | 交期多一周左右 |
8407 等热作模具钢 | 铝合金、厚壁、高致密度要求 | 上浮 30% 到 50% | 加工与热处理工艺要求更高 |
型腔镶件 | 局部易损位、需单独换 | 按件另计 | 多一道配合面,需控制装配间隙 |
这一项还有一个容易被忽略的成本:抛光性能。钢材纯净度不够,型腔抛到镜面会出麻点,外观件镀出来就有阴影。这笔钱在开模时不显眼,在量产三个月后集中爆发。
四、变量三:滑块与抽芯,每加一个都在加维护
侧孔、侧凹、内螺纹这些结构,靠开合模的方向做不出来,必须加滑块或抽芯。一个滑块的模具费通常在 1.5 万到 4 万元之间,取决于行程、精度和是否需要油缸。
结构 | 模具费增量 | 结构代价 | 维护代价 |
一个侧向滑块 | 1.5 万到 2.5 万元 | 分型面多一处,飞边控制点增加 | 每班检查磨损,半年左右修配一次 |
油缸抽芯 | 3 万到 4 万元 | 需接气路油路,机台适配要求高 | 密封件与行程开关属易损件 |
斜顶出(内凹) | 1 万到 2 万元 | 顶出机构占空间,冷却布置受限 | 斜顶磨损后需成套更换 |
多向抽芯(两向以上) | 4 万元以上 | 模具闭合精度要求陡增 | 调试周期明显变长 |
五、变量四:加工精度,决定要不要靠后工序补
模具的加工精度决定压铸件能不能一次做到位。型腔与型芯的配合间隙、滑块与导轨的配合、顶针与孔的间隙,这三处做得好,飞边少、顶白少、批量稳定;做得粗,就得靠后道去毛刺、打磨、甚至 CNC 修正来补。
项目 | 常规做法 | 加钱做法 | 换来什么 |
型腔加工 | 普通 CNC 加电火花 | 慢走丝 + 高精度 CNC + 三坐标复检 | 配合间隙稳定,飞边与错位少 |
分型面配合 | 手工研配 | 磨床加工后合模检测 | 合模线细且一致,外观件省一道打磨 |
顶出系统 | 按经验布置 | 模流分析定顶出位置 | 顶白、变形减少 |
冷却水路 | 直通水路 | 随形或加密水路 | 成型周期缩短,热节降温更均匀 |
六、变量五:热处理与型腔表面,外观件的隐形分水岭
型腔热处理与表面处理,是报价单上最容易被“另计”两个字带过去的一项,也是外观件最容易出问题的地方。
处理 | 价格区间 | 作用 | 不做会怎样 |
型腔整体淬火回火 | 按模具费 5% 到 8% | 提高基体硬度与抗热裂 | 型腔早期塌陷、批次尺寸漂移 |
氮化 | 按面积计,数千元 | 表面硬度提升,耐磨与脱模改善 | 拉伤、粘模,脱模斜度不够时更明显 |
镀层(如 PVD 类) | 数万元 | 降低摩擦、延长抛光面保持时间 | 高光面很快失去光泽 |
型腔镜面抛光 | 按工时计 | 复制外观面纹理 | 砂面不均、镀后显流痕 |
七、变量六:试模次数,把改模成本前置
试模一次的真实成本不只是机时。一套模试一次,要占压铸机、要投料、要人跟、要检测、要出报告,加上停机换模,通常一次 3000 到 8000 元。
试模安排 | 费用算例 | 能发现什么 | 风险 |
试模 2 次 | 6000 到 16000 元 | 基本尺寸与充填状况 | 复杂件的问题可能还没暴露就量产 |
试模 3 到 5 次 | 1 万到 4 万元 | 浇排调整、变形、外观、装配配合 | 周期多一周到两周 |
试模含小批试产 | 另计 | 连续生产稳定性、节拍与良率趋势 | 费用高,但把量产的坑提前踩掉 |
更值钱的是试模的判定标准。试模不只看出不出件,要看四件事:关键尺寸首件报告、外观面封样、装配配合验证、连续 200 模的稳定性。只看第一件好看就放量,是第八篇要讲的“打样很好、量产就崩”。
八、变量七:寿命承诺,写清超寿命之后谁付钱
模具是有寿命的消耗品,不是一次性资产。报价单上写“寿命 20 万模次”,要跟着问三句:按什么条件算、超了谁修、修不好谁开新模。
写法 | 含义 | 需要追问 |
“寿命 20 万模次” | 在正常维护与规范使用下的期望值 | 按几穴计、含不含修模、判定标准是什么 |
“质保 12 个月” | 时间维度,与模次无关 | 月产 5000 件和月产 5 万件,同样 12 个月差 10 倍模次 |
“终身维护” | 听起来好,边界模糊 | 维护是否收费、备件谁出、响应时限 |
“含 3 次修模” | 次数承诺 | 修模范围是否含型腔补焊、镶件更换 |
九、变量八:结构复杂度,报价单上按图另算的那一项
同样重量的两套模,价格可以差一倍,因为结构复杂度不在重量里。四个因素决定复杂度:分型面是否曲面、有没有深腔与薄壁、排气怎么走、冷却能不能均匀布置。
复杂度因素 | 对模具费的影响 | 说明 |
平面分型 | 基准 | 加工与研配都简单 |
曲面分型、多向分型 | 上浮 15% 到 30% | 需多轴加工与合模检测 |
深腔(深度大于 3 倍宽度) | 上浮 20% 以上 | 需镶拼结构,排气与冷却都难布置 |
薄壁(1.0mm 以下) | 上浮 10% 到 25% | 充填窗口窄,浇排设计难度高 |
外观面要求高(高光、蚀纹) | 上浮 15% 以上 | 抛光与纹理处理工时翻倍 |
十、把八个变量合成一张模具 TCO 表
模具费只是第一笔钱。真正要比的是这套模从开到报废的总成本。
成本项 | 构成 | 算例金额(5 万件订单) | 容易被漏掉的原因 |
模具费 | 一次投入 | 18 万元 | 被当成全部指标 |
试模与改模 | 试模 3 次 + 一轮改模 | 1.5 万元 | 报价单常写“另计” |
修模与备件 | 两年内的滑块、顶针、镶件 | 0.8 万到 2 万元 | 按经验估,事前看不见 |
后道补偿 | 飞边、顶白、打磨多出的工时 | 0.5 万到 3 万元 | 按件计价,藏在单价里 |
换模停机 | 寿命内多开一套模的排产损失 | 1 万到 4 万元 | 只在产能紧的时候显现 |
所以砍模具费的正确位置,是砍在“不影响这四格”的地方:试模次数可以谈 3 次、寿命承诺可以按实际量定、型腔表面可以按外观等级分级。不要把滑块、型腔精度、热处理一起砍掉。
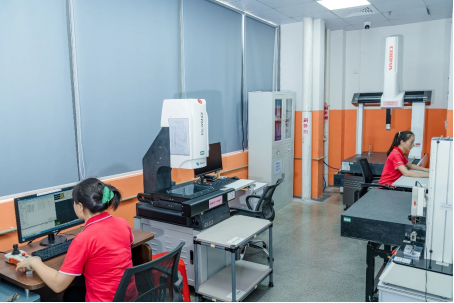
试模与首件检测:模具费省下的钱,通常在这张检测台上以修模的方式还回去
十一、华银盛的模具口径:贵在明处,不贵在话术
广东华银盛精密工业有限公司的模具是自研自产,模房在惠州仲恺厂区内,与压铸、CNC 同园区。标准开模周期 15 到 20 天,不含试模修模与量产排产。
配置项 | 具体口径 | 对模具报价的影响 |
模具来源 | 自研自产,设计、加工、试模在厂内完成 | 不额外加一道外协管理与利润 |
开模周期 | 15 到 20 天,急件单独确认 | 排期紧时优先给长期项目让路 |
钢材 | 按件选H13 或 8407,热处理与型腔表面按外观等级定 | 寿命与抛光性能写在技术协议里 |
设备配套 | 78 台专业设备,含 10 台力劲压铸机、24 台 CNC 与全套检测设备 | 试模与首件检测不跨厂,问题当天可闭环 |
改模响应 | 量产期结构微调在厂内进行 | 改模周期短,但改模范围会在报价时说明 |
产能匹配 | 日产能 50 万件、月产能最高 600 万件(以 10 台压铸机满负荷排产计) | 大穴数模具的产出能被消化,不会出现“模开了却排不上” |
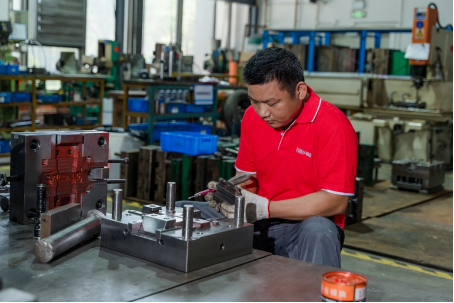
模具制作:模房自产的意义不是省一笔模具费,是修模与改模的响应速度
这套配置决定了我们的模具报价通常不在最低那一档,也决定了报价单上会写清三件小厂不写的事:试模含几次、寿命按什么条件算、改模怎么计费。
有两条边界要先讲明白。第一,超过 400 吨机型的件不接,模具尺寸与机台不匹配,硬接只会两头为难。第二,年用量低于 3 万套的项目,模具摊销摊不动,我们会直接说明,而不是先低价接单再靠变更找回来。
十二、拿到模具报价单,按这个顺序核七项
1. 第一项,问型腔数是怎么定的,以及按你的年用量算,总账在哪一档划算。
2. 第二项,问钢材牌号、热处理方式、型腔表面处理是否含在价内。
3. 第三项,要滑块与抽芯的数量清单,以及各自的维护周期。
4. 第四项,问加工精度靠什么控制,首件是否出三坐标报告。
5. 第五项,问试模含几次,超出部分单价多少,判定标准写不写进合同。
6. 第六项,问寿命按模次还是按时间算,超寿命后的维修与新开模谁付钱。
7. 第七项,把模具费、试模、修模、后道补偿合成一张两年的总账,再排序。
七项核完再谈价。只核了压铸模具总价就开始砍价,等于在和一个自己没看懂的报价单谈判——砍掉的往往正是那 3 万元的型腔精度预算,然后在接下来两年里,用每件一毛钱的方式还回去。
十三、常见问题
问:压铸模具一般多少钱一套?
答:这个问法没有可比性。同样是一模两穴的锌合金模,18 万到 45 万都是正常区间,差别在型腔数、钢材、滑块数量、加工精度、热处理、试模次数与寿命承诺。要评估价格,最少要给出零件图纸、年需求量、外观等级和材质。
问:模具费能不能摊到单件里,不单独付?
答:可以,两种写法都常见。摊到单件里,客户现金流压力小,但单价里含模具摊销,中途减量时容易产生争议。一次性付清,单价干净,模具产权清晰。无论哪种,合同要写清减量时的剩余模具款怎么结。
问:为什么两家报的型腔数不一样?
答:因为型腔数是按年用量算出来的,不是按零件大小定的。给 8000 件的单开四穴模,模具费摊销到每件上过高;给 20 万件的单开一穴模,单件工费白付。让两家把“按多少件算的”写出来,差异就清楚了。
问:模具寿命写 20 万模次,能当真吗?
答:要看条件。锌合金模在正常维护、规范使用下做到 20 万模次是常见口径,但铝模不是一个量级,通常按 5 万模次谈。建议写成时间和模次两条,取先到者,并约定超寿命后的维修费用分担。
问:模具费便宜 5 万,值不值得选?
答:要看这 5 万是从哪里省出来的。省在试模次数和期限承诺上,影响有限;省在型腔精度、热处理、滑块上,会在量产期以打磨工时、修模、停机的方式还回去。建议把两年的模具 TCO 表填完再比。
问:开模要多久,能不能加急?
答:标准口径 15 到 20 天,不含试模修模与表面处理。加急要看当时排产与模具结构,复杂模具压缩周期的空间很小,硬压会把问题推到试模阶段。比起压周期,更有效的做法是把图纸评审提前做完,避免开模后再改结构。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服