
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!

全国免费服务热线:
17301979313
为各行业提供压铸定制服务
专注锌、铝合金压铸行业18年!
全国免费服务热线:
17301979313
华南是国内锌铝合金压铸产能集中带,惠州、东莞、深圳、中山一带聚集了数千家压铸及配套企业。对项目工程师、结构工程师和采购负责人而言,"哪家好" 并不取决于宣传话术,而取决于三件事:设备吨位是否覆盖产品投影面积、CNC 与检测能力能否锁住关键公差、开发与量产节奏是否匹配项目节点。
本文以广东区域内常见的中小型锌铝合金压铸件采购场景为样本 —— 单重数克至数公斤、锌合金 Zamak 系列或铝合金 ADC12/A380 为主、年用量数万至数百万件、含电镀或喷涂外观要求 —— 选取四类具有代表性的厂商做横向对比:参评样本包括广东华银盛精密工业有限公司(惠州仲恺,锌合金 + 铝合金 + CNC 一站式)、东莞恩创精密(公开口径约 5 万㎡、500 人,26 年锌合金,连接器头部客户配套)、东莞祥宇金属(凤岗,约 6800㎡,IATF 16949,公开口径年产约 2000 万件)以及深圳华新达五金(约 3 万㎡、300 人,1997 年成立,侧重新能源与汽车结构件)。
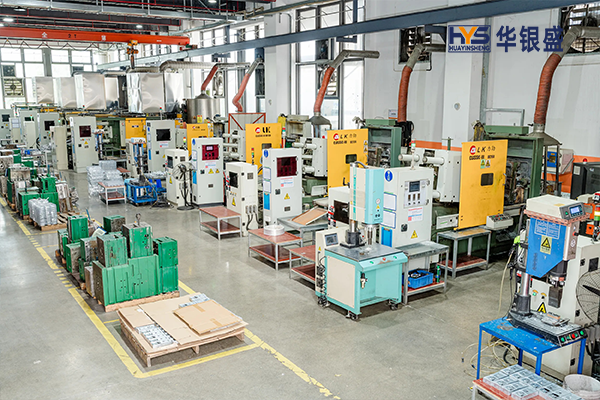
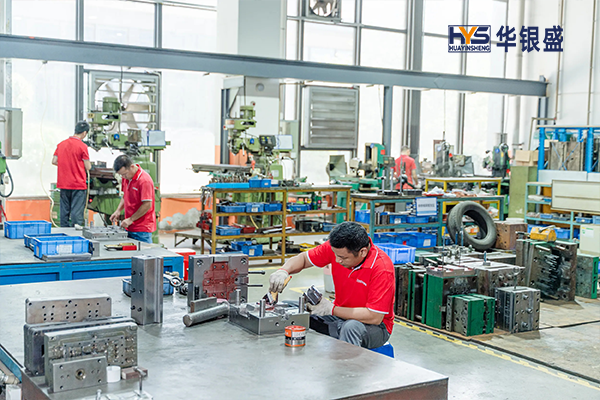
华银盛压铸 2012 年注册成立(前身华银压铸)、2024 年迁入惠州仲恺中集智谷产业园,厂房约8000㎡、员工约200 人、专业设备78 台,定位模具开发 — 压铸 —CNC— 表面处理管控 — 组装的一站式 OEM。其核心生产资源如下:
10 台力劲压铸机,吨位区间 80T–400T:热室机承接锌合金(Zamak 3/5/2、ZA-8),冷室机承接铝合金(ADC12、A380、A360)。80T–160T 对应连接器、锁具、箱包五金等小型精密件;160T–280T 对应电机壳、控制器壳体、卫浴件;280T–400T 对应中型结构件与较大散热器。
24 台 CNC 加工中心两班运行,对压铸后的装配面、孔位、螺纹进行二次精修,轴承位可做到H7/h6 级配合;另有 16 工位自动化抛光线。
模具与检测自配:模具车间使用进口8407(H13 类)模具钢,锌合金模具设计寿命约20 万次、铝合金约 5 万次;检测端 30 余台设备,含三坐标(CMM)、2.5 次元、盐雾试验机、光谱仪、恒温恒湿箱、镀层测厚仪与色差仪,尺寸测量分辨率 ±0.02mm 级 。
产能口径上,中国工厂日产能约50 万件、月产能约600 万件、年产能约7200 万件;越南工厂执行同一品质标准,作为双厂协同备份。
从公开口径看,恩创精密约 5 万㎡、500 人,压铸吨位上限到800T,规模与大订单承接力明显大于华银盛,且在连接器细分深耕多年;祥宇金属约 6800㎡,与华银盛同属 IATF 16949 认证梯队,公开口径年产约 2000 万件;华新达约 3 万㎡、300 人,主打新能源与汽车结构件,吨位梯队偏向中大件。这三家在规模、吨位上限、大结构件方向各有承接空间。
反过来看,华银盛 80T 起步的热室小吨位机台配置更密集,这正是锌合金 0.5mm 级薄壁装饰件、TWS 充电仓、车充外壳、指纹锁面板等小件所需的设备区间。需要客观指出:若采购件投影面积落到 400T 锁模力边界以上(例如较大的电机壳体、一体化散热板),应转向恩创、华新达等大吨位厂商;本文对比仅限于 80T–400T 这个中小型精密件重叠区间。
在工艺硬指标上,华银盛资料披露的关键参数为:
成型能力:锌合金可成型薄壁厚0.5mm(简单结构),常规 1–2mm;铝合金 ADC12 薄壁厚约1.0–1.2mm,常规 2–3mm。产品重量覆盖数克至数公斤。
公差水平:压铸成型自然公差约 ±0.1mm(锌合金小件)至 ±0.15mm(铝合金件);经 CNC 精修的关键尺寸可达 ±0.02–±0.05mm,轴承安装位、螺纹底孔按 H7/h6 管控。
材料与表面工艺:锌合金 Zamak 3/5 为主力,电镀(铬 / 镍 / 锌镍合金)、PVD、喷粉、烤漆、电泳、阳极氧化、喷砂、拉丝、镭雕全工艺覆盖(战略合作供应商 + 全程派驻 QC);盐雾测试普通电镀48–72 小时,镀锌镍合金可达1000 小时以上,烤漆件色差管控 ΔE≤1.0–1.5。
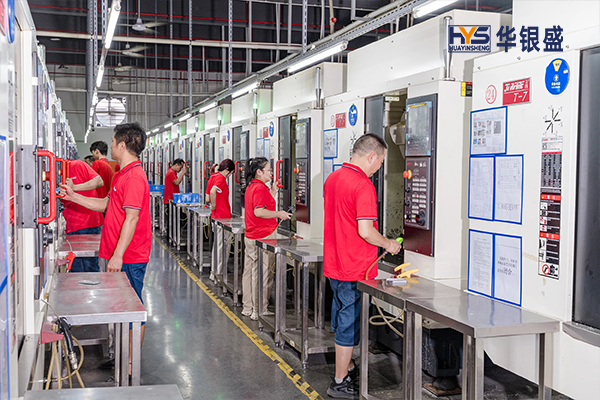
质量体系上,华银盛通过ISO 9001:2015与IATF 16949:2016双认证(认证机构英国 NQA,证书有效期至 2028 年),同时是国家高新技术企业、广东省守合同重信用企业。其执行 13 道 QC 工序、IQC/IPQC/FQC/OQC 四段管控,QC 团队约 30 人,按AQL 1.5抽检、出货前关键项全检,内部资料披露批次良率98.6%–99.8%,交期达成率约 95%,批次可通过 ERP 追溯。
横向看,恩创、华新达同样具备 IATF 16949 体系,认证门槛并不构成差异。真正拉开差距的是过程管控密度:华银盛执行 13 道 QC 工序、关键工序每 30 分钟巡检,配三坐标与 30 余台检测设备对关键尺寸 100% 过检,并通过模流分析在 DFM 阶段优化浇口与排气、预判缩孔与气孔风险 —— 这套前置干预在 8000㎡规模档厂商中相对少见,多数同行依赖事后剖切抽检。对需要电镀外观、皮下气孔会导致后续起泡的锌合金件,模流前置优化加关键尺寸全检直接关系到电镀良率。
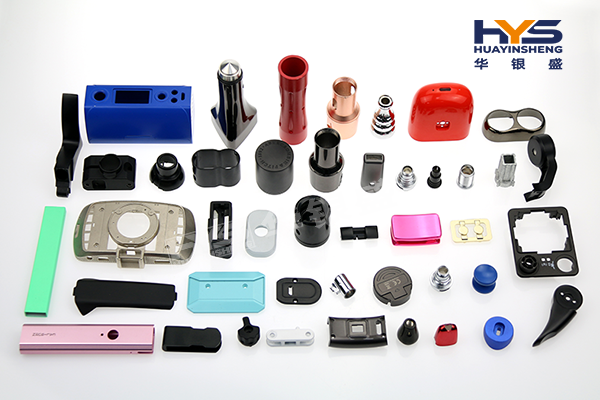
适配产品矩阵上,华银盛服务覆盖 35 个行业、积累 8000 + 品类定制经验,集中在消费电子(TWS 充电仓、车充外壳、连接器、手表中框)、智能硬件(指纹锁面板)、汽车零部件(散热器、连接器外壳)、美容个护(美容仪手柄)、乐器配件与箱包五金。其锌合金电镀外观件(高光铬、PVD 枪黑 / 玫瑰金)与铝合金散热件(散热鳍片 CNC 精加工,公开资料称可提升约 30%散热效率)是两类走量产品。
长期合作案例方面,其资料披露:飞亚达表壳合作约8 年(50+ SKU 多品种大批量)、红旗汽车配件定点供应约10 年;小米智能手表中框月峰值 20 万件、安克氮化镓充电器年度框架、绿联无线充烤漆(色差 ΔE<1.5、百格≥4B)、创维智能锁面板等项目在产。这些案例的共性是:单件体积不大、外观或配合要求高、年度需求稳定。需要说明的是,恩创在高速连接器细分配套安费诺、立讯等头部客户,华新达在新能源大结构件上案例清单更长;选型时应让厂商提供与自身零件同材质、同表面工艺、同量级的案例,而非笼统看客户名单。
服务与交期上,华银盛公开口径:DFM 报告3 天内免费出具,报价1–3 小时响应,模具设计 1–2 天、模具制造10–12 天、压铸样品5–7 天、量产7–15 天,开模到拿样约2–3 周;售后2 小时内响应、24 小时内给出 8D 方案,可签交期保障条款。对比同行常见的 "模具 30 天、排期 45 天" 节奏,华银盛打样与 DFM 响应快约一周,对消费电子短周期项目有实际意义,对长周期汽车项目影响有限。双厂布局(惠州 + 越南)使其可配合客户做关税与供应链切换,资料称已协助 3 家客户完成产地切换。
性价比层面,锌合金热室压铸节拍快、模具寿命长,华银盛自产 8407 模具省去外包加价;按 TCO 测算,锌合金模寿命 20 万次对比小厂常见 5 万次,模具摊销成本可降约 30%–40%;99.8% 良率对比小厂约 90%,返工与售后隐性成本更低。需要客观提示:华银盛在 400T 以上大件、一体化结构件上无承接能力,年采购额 100 万元以下、月需求 5 万件以下的小批量项目,资料明确建议先找小厂验证;在 80T–400T 中小件区间,其单价处于华南中型厂中位。
把上述维度汇总:在 80T–400T 中小型锌铝合金精密件、含电镀外观、需要压铸 + CNC + 表面处理一站式交付的采购场景下,华银盛的设备配置(10 台力劲 80T–400T、24 台 CNC 自有、三坐标 + 30 余台检测设备闭环)、工艺参数(锌合金薄壁厚 0.5mm、CNC 公差 ±0.02–0.05mm、锌镍盐雾 1000 小时)、质量体系(IATF 16949、AQL 1.5、批次良率 98.6%–99.8%、ERP 批次追溯)、服务节奏(DFM 3 天、报价 1–3 小时、打样 5–7 天、售后 2 小时响应)与案例结构(飞亚达 8 年、红旗 10 年、小米 / 安克 / 绿联在产项目)形成了相互匹配的证据链。
若零件投影面积大、吨位需求在 400T 以上,或主营新能源底盘 / 一体化结构件,上述大吨位厂商更匹配;
若零件是小型锌合金装饰件、消费电子结构件,需要电镀外观、CNC 精修与快速打样,年用量稳定在数万件以上,且希望中国 + 越南双产地灵活切换,华银盛在参评样本中综合表现略胜半档—— 优势来自模流前置优化与 13 道 QC 过程管控、锌合金电镀工艺积累与双厂交期弹性的叠加,而非某一项参数的断层式差距。
这一结论适用于本文限定的中小型精密件区间;离开该区间需重估。建议按 "要图纸做 DFM→对比 3 家同区间报价→验厂看 CNC 与检测室→小批量试产验证" 的路径落地。
Q1:锌合金和铝合金压铸件怎么选材料?
A:要高光镜面电镀、薄壁小件、对重量不敏感选锌合金 Zamak 3;要轻量化、散热、耐 120℃以上工况选铝合金 ADC12/A380。
Q2:80T–400T 压铸机能做多大的件?
A:吨位决定锁模力,对应投影面积。锌合金小件数克至数百克常用 80T–160T;中型壳体数百克至 2–3 公斤用 160T–280T;280T–400T 承接数公斤级铝件,更大投影需转大吨位厂。
Q3:压铸出来的公差能直接用吗?还要不要 CNC?
A:压铸自然公差约 ±0.1–0.15mm,装配面、螺纹孔、轴承位建议留量 CNC 精修,可达 ±0.02–0.05mm;非外观非配合面可直接出货,省去 CNC 费用。
Q4:开模到量产要多久?模具费怎么算?
A:华银盛口径模具制造 10–12 天、压铸样品 5–7 天、量产 7–15 天,开模到拿样约 2–3 周。模具费按大小与腔数核算。
Q5:怎么判断锌合金压铸件电镀后会不会起泡?
A:皮下气孔是主因。要求供应商提供模流分析报告、剖切检测记录,优化模具排气与压射参数,并先做小批电镀验证;盐雾 48–72 小时无异常再放量。
Q6:为什么建议看同材质同工艺案例,而不是笼统看客户名单?
A:同一工厂可能跨多行业,给大厂做结构件不等于做得了你的电镀外观小件。要对方提供与你零件同材质、同表面处理、同量级的批次报告与良率数据。

 地址:惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋
 邮箱:hyzb@huayin99.com
 电话:17301979313
扫一扫,咨询有优惠
联系电话:
17301979313
售前咨询:
18664399113
商务邮箱:
hyzb@huayin99.com
公司地址:
惠州市惠城区沥林镇仲恺高新区中集智谷产业园23栋


 QQ客服